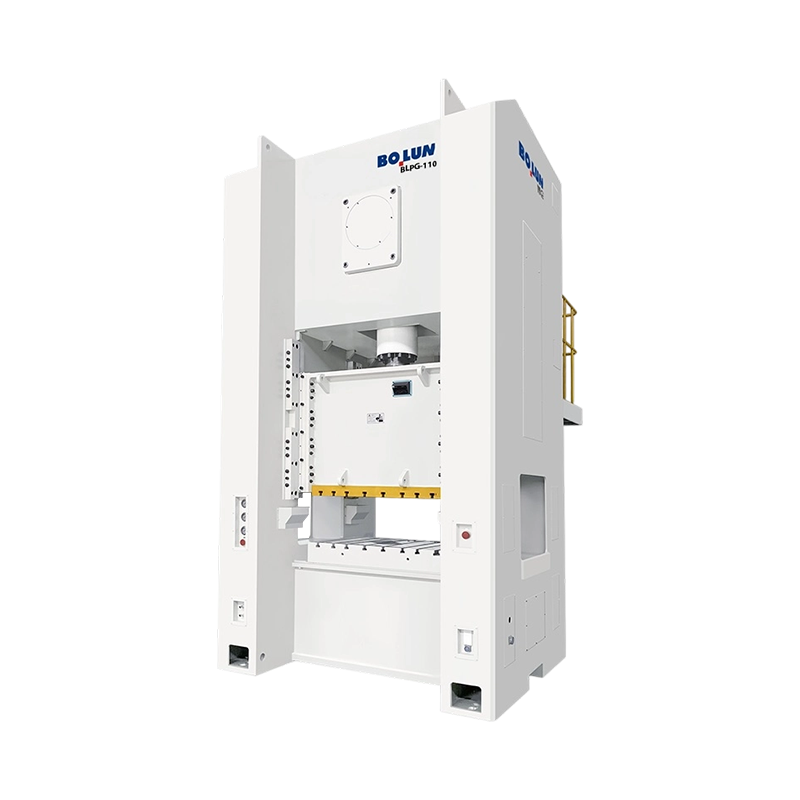


Máy ép điện cửa rộng một điểm chính xác tốc độ cao BLPG-110 cung cấp công suất danh nghĩa 1100 kN để dập ch...
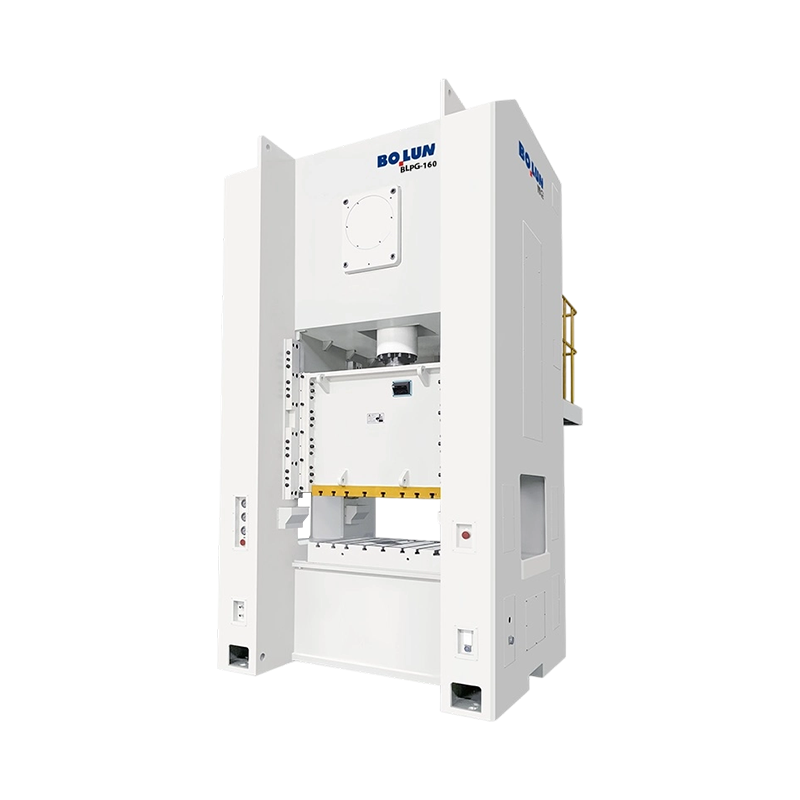
Máy ép điện cửa rộng một điểm có khung ổn định đa năng BLPG-160 phù hợp cho các ứng dụng dập, tạo hình và v...
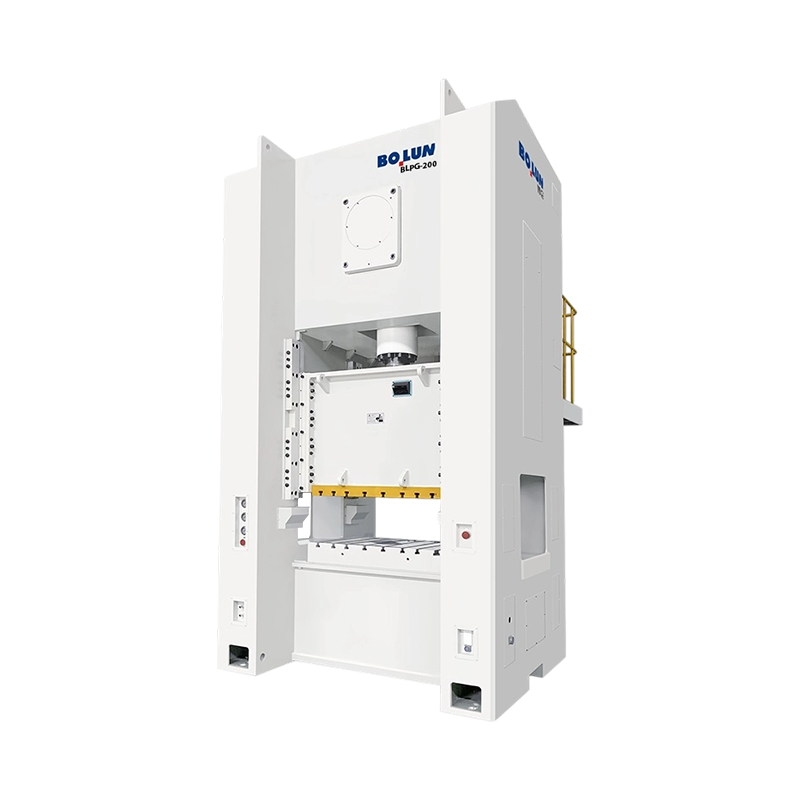
Máy ép điện cửa rộng một điểm định dạng lớn công suất cao BLPG-200 được thiết kế để tạo hình kim loại tấm q...
Máy ép điện một điểm loại kín dòng BLPA của chúng tôi đại diện cho đỉnh cao của độ chính xác, độ tin cậy và hiệu quả trong tạo hình kim loại hiện đại. Được thiết kế đặc biệt để xử lý các nhiệm vụ dập nghiêm ngặt—chẳng hạn như xử lý vật liệu dày 3,2mm phổ biến trong ngành công nghiệp ô tô và thiết bị—chiếc máy này là đối tác tối ưu của bạn để sản xuất hiệu suất cao.
Tính toàn vẹn của cấu trúc có độ cứng cao
Máy có khung hàn thép tấm có độ bền kéo cao, trải qua quy trình xử lý nhiệt chuyên dụng để giảm căng thẳng. Điều này đảm bảo độ cứng kết cấu tối đa và độ lệch tối thiểu khi chịu tải nặng, trực tiếp mang lại độ chính xác vượt trội và tuổi thọ dụng cụ được kéo dài đáng kể.
Các thành phần cốt lõi và truyền động vượt trội
Trung tâm của máy ép là trục khuỷu bằng thép hợp kim 42CrMo được rèn, mang lại khả năng chống mỏi vượt trội so với các bộ phận đúc truyền thống. Kết hợp với ống lót bằng đồng thiếc CuSn12 cao cấp, hệ thống truyền động của chúng tôi đảm bảo cung cấp điện trơn tru và giảm sinh nhiệt, ngay cả khi vận hành ba ca liên tục.
Kiểm soát và an toàn bằng khí nén tiên tiến
Được trang bị bộ ly hợp và phanh ma sát khí nén hiệu suất cao, máy cung cấp phản ứng nhanh và độ chính xác dừng chính xác. An toàn là trên hết; do đó, chúng tôi tích hợp van an toàn điện từ kép và bộ bảo vệ quá tải thủy lực để ngăn ngừa đột quỵ liên tục do vô tình và bảo vệ máy khỏi các đột biến về trọng tải.
Hướng dẫn chính xác cho các nhiệm vụ phức tạp
Các ray dẫn hướng dài 6 mặt (hoặc 8 mặt tùy chọn) mở rộng mang lại độ ổn định trượt đặc biệt. Hướng dẫn có độ chính xác cao này giảm thiểu chuyển động ngang, đảm bảo khoảng hở khuôn nhất quán ngay cả khi tải lệch tâm, điều này rất quan trọng đối với các ứng dụng khuôn lũy tiến phức tạp.
Tích hợp tự động hóa liền mạch
Được hỗ trợ bởi hệ thống điều khiển dựa trên PLC với HMI thân thiện với người dùng, máy ép của chúng tôi được tối ưu hóa hoàn toàn để đồng bộ hóa với bộ cấp liệu servo NC và hệ thống robot. Cho dù bạn đang sản xuất khung kiến trúc hay linh kiện ô tô, thiết bị của chúng tôi đều mang đến sự linh hoạt và khả năng "Bắt tay" cần thiết cho một nhà máy thông minh hoàn toàn tự động.
Hãy chọn Máy móc có độ chính xác cao Bolun—nơi độ bền đáp ứng được tự động hóa kỹ thuật số.
As China Máy ép một điểm kiểu đóng Manufacturers and Máy ép một điểm kiểu đóng Suppliers, Zhejiang Bolun High-Precision Machinery Co., Ltd. nằm ở Chiết Giang, trung tâm sản xuất chính xác của Trung Quốc. Với hai thập kỷ hoạt động sâu sắc trong ngành sản xuất máy móc, công ty đã tận dụng sự tích lũy sâu sắc trong ngành và những đột phá về kỹ thuật để phát triển thành một doanh nghiệp hiện đại, hàng đầu về thiết bị tạo hình có độ chính xác cao. Chúng tôi tích hợp R&D, thiết kế, sản xuất, bán hàng và dịch vụ. Từ những ngày đầu kiên trì vượt qua thử thách để trở thành người dẫn đầu hiện tại trong lĩnh vực máy rèn và đúc, Bolun Machinery đã thiết lập một hệ thống quản lý sản xuất chuyên nghiệp, trưởng thành và hiệu quả. Chúng tôi tận tâm cung cấp cho khách hàng toàn cầu các giải pháp máy công cụ công nghiệp ưu việt.
 Thêm về chúng tôi
BOLUN

0+
năm
Kinh nghiệm trong ngành

0+
Đơn vị sản xuất (Năm trước)

0+
Số lượng nhân viên

0+
$
Triệu Giá trị sản lượng hàng năm

Thiết kế điểm đơn Một kết nối ổ đĩa tại trung tâm trượt Thiết kế điểm đôi Hai kết nối ổ đĩa trải đều trên slide Câu trả lời ngắn gọn: Điểm đơn so với điểm kép cho máy ép mở Máy ép công suất một điểm loại mở đ...
Câu trả lời ngắn gọn: Loại khung nào phù hợp với công việc của bạn Một máy ép điện kiểu mở sử dụng khung hình chữ C hoặc khung khe để có thể tiếp cận ba mặt của khu vực làm việc, giúp dễ dàng nạp khuôn và bộ phận nạp, trong khi máy ép điện loại kín sử dụng khung cạnh thẳng hoặc khung vỏ b...
Máy ép không phải là một loại máy. Nó là một họ máy tạo hình kim loại được xác định bởi khung, ổ đĩa, điểm kết nối ram và quy trình dự kiến. Đó là lý do tại sao hai máy có cùng trọng tải có thể hoạt động rất khác nhau trên cùng một khuôn: một máy có thể giữ một tấm phẳng rộng, một máy khác có thể chạm vào họng sâ...
Trong môi trường sản xuất tốc độ cao, suốt ngày đêm, việc duy trì vị trí chính xác nơi thanh trượt đạt đến điểm thấp nhất, được gọi là Điểm chết dưới hoặc BDC, là một thách thức chính. Trong lịch trình sản xuất liên tục 24/7, máy ép một điểm loại kín phải chịu các chu trình cơ học lặp đi lặp lại tạo ra ma sát trong vòng bi, bánh răng và thanh dẫn hướng trượt. Ma sát này tạo ra nhiệt, nhiệt này truyền dần đến trục khuỷu chính, các thanh nối và chính khung ép. Bởi vì thép và gang nở ra khi bị nung nóng, sự tích tụ nhiệt này làm cho các liên kết cơ học giãn ra, đẩy thanh trượt xuống thấp hơn một chút so với vị trí 0 đã được hiệu chỉnh của nó. Sự dịch chuyển theo chiều dọc chậm này là nguyên nhân chính gây ra hiện tượng trôi BDC, ảnh hưởng trực tiếp đến độ sâu thâm nhập của dụng cụ và có thể dẫn đến kích thước bộ phận không nhất quán.
Ngoài sự giãn nở nhiệt, các yếu tố động lực cũng góp phần tạo nên sự biến đổi của BDC. Khi vận hành ở tốc độ cao, lực quán tính của thanh trượt tịnh tiến và dụng cụ gia công tăng lên. Quán tính này tạo ra sự giãn nở đàn hồi tạm thời trong khung và các liên kết kết nối trong giai đoạn đảo chiều của hành trình. Khi máy tăng tốc hoặc giảm tốc độ để phù hợp với các biến thể cấp liệu, các tải trọng động này sẽ thay đổi, khiến BDC dịch chuyển linh hoạt. Để ngăn chặn các vấn đề về chất lượng, người vận hành máy dập phải giải quyết cả sự tăng trưởng nhiệt dần dần và các biến thể động nhanh chóng xảy ra trong suốt quá trình sản xuất dài.
Để giảm thiểu sự tăng nhiệt dần dần của các bộ phận truyền động quan trọng, hệ thống dập hiện đại sử dụng các chiến lược quản lý nhiệt và bôi trơn tiên tiến. Các ổ trục chính và trục lệch tâm của máy ép một điểm kiểu đóng được cung cấp dầu liên tục từ hệ thống bôi trơn tập trung. Thay vì chỉ tái chế loại dầu này, máy ép công suất cao định tuyến chất bôi trơn thông qua bộ trao đổi nhiệt hoạt động được trang bị cảm biến nhiệt độ chính xác. Bằng cách làm mát dầu đến nhiệt độ vận hành tiêu chuẩn trước khi đưa dầu trở lại bề mặt ổ trục, hệ thống hoạt động như một bộ tản nhiệt chủ động, loại bỏ năng lượng nhiệt sinh ra do ma sát tốc độ cao và ổn định nhiệt độ bên trong của bộ truyền động cơ học.
Việc ổn định nhiệt độ dầu bôi trơn giúp giảm thiểu chênh lệch nhiệt độ giữa lúc bắt đầu ca và số giờ hoạt động liên tục. Chiết Giang Bolun Cao-Precision Machinery Co., Ltd. xây dựng các hệ thống kiểm soát nhiệt mạnh mẽ để giám sát nhiệt độ khung và truyền động trong thời gian thực. Bằng cách duy trì gradient nhiệt ổn định trên toàn bộ cấu trúc máy, tốc độ giãn nở vật lý ở trục khuỷu và kết nối trượt được giữ trong giới hạn chặt chẽ, cho phép máy ép chạy liên tục với độ dịch chuyển cơ học tối thiểu và tránh phải tắt thủ công thường xuyên để các bộ phận nguội.
Trong khi ổn định nhiệt hạn chế tốc độ tăng trưởng, các hoạt động có độ chính xác cao đòi hỏi phải điều chỉnh tích cực, theo thời gian thực để loại bỏ hoàn toàn độ lệch BDC. Mạng điều khiển máy ép hiện đại tích hợp hệ thống bù vòng kín động sử dụng các cảm biến có độ phân giải cao, chẳng hạn như cảm biến dòng điện xoáy hoặc bộ mã hóa tuyến tính, được lắp đặt trực tiếp trên bệ máy ép hoặc cột dẫn hướng. Các cảm biến này đo khoảng cách chính xác giữa thanh trượt và tấm đỡ ở cuối mỗi hành trình, truyền dữ liệu này đến bộ xử lý trung tâm trong vài giây. Nếu bộ điều khiển phát hiện thanh trượt đang trôi xuống thấp hơn do nhiệt độ hoặc tải thay đổi, nó sẽ tự động kích hoạt cơ chế điều chỉnh vi mô của cơ cấu chiều cao thanh trượt trong phần hành trình không hoạt động.
Việc điều chỉnh nhanh chóng này được thực hiện bằng hệ thống điều chỉnh cơ giới mô-men xoắn cao được tích hợp vào cụm trượt. Hệ thống thực hiện các hiệu chỉnh dưới micron đối với chiều dài thanh kết nối, bù lại độ giãn dài do nhiệt mà không làm gián đoạn quy trình sản xuất. Sự tích hợp phản hồi cảm biến và điều khiển động cơ chính xác này đảm bảo rằng máy ép một điểm kiểu đóng duy trì độ sâu tạo hình nhất quán qua hàng triệu chu kỳ liên tiếp, hỗ trợ các dây chuyền sản xuất tự động hóa cao, nơi phải tránh sự can thiệp thủ công.
Bảng dưới đây cung cấp thông tin tổng quan về các chiến lược tiếp cận khác nhau được sử dụng để quản lý độ lệch BDC trong quá trình vận hành liên tục, nêu bật độ phức tạp khi triển khai và khả năng hiệu chỉnh của chúng.
| Chiến lược kiểm soát | Nguyên tắc hoạt động | Phạm vi trôi BDC trung bình (mm) | Chi phí thực hiện | Yêu cầu bảo trì |
|---|---|---|---|---|
| Làm mát không khí tiêu chuẩn | Tiêu tán thụ động thông qua luồng không khí xung quanh | 0,080 đến 0,150 | Đường cơ sở | Thấp (chỉ vệ sinh bộ phận quạt) |
| Làm lạnh dầu hoạt tính | Làm mát dầu vòng kín thông qua bộ trao đổi nhiệt bên ngoài | 0,030 đến 0,060 | Trung bình | Thay lọc định kỳ và kiểm tra nước làm mát |
| Bồi thường tĩnh | Công thức toán học được tính toán trước dựa trên thời gian chạy | 0,025 đến 0,045 | Thấp (tích hợp phần mềm) | Yêu cầu hiệu chỉnh lại cảm biến thường xuyên |
| Vòng kín thời gian thực | Giám sát cảm biến động với hiệu chỉnh trượt cơ giới | 0,005 đến 0,015 | High | Hiệu chuẩn thường xuyên các cảm biến dịch chuyển |
Như đã chỉ ra trong dữ liệu so sánh, chỉ riêng các phương pháp thụ động thường không đủ cho các ứng dụng yêu cầu dung sai ở cấp độ vi mô. Để đạt được mức độ nhất quán cao nhất đòi hỏi một phương pháp kết hợp trong đó tính năng ổn định nhiệt độ dầu chủ động xử lý phần lớn năng lượng nhiệt, trong khi phản hồi của cảm biến theo thời gian thực quản lý các biến thể nhỏ còn lại. Việc triển khai các hệ thống kép này cho phép các nhà sản xuất đáp ứng các yêu cầu nghiêm ngặt về chất lượng trong các hoạt động dập liên tục, tốc độ cao.
Bố cục hình học của khung máy ép đóng một vai trò quan trọng trong việc giãn nở nhiệt ảnh hưởng đến độ chính xác tổng thể như thế nào. Các khung không đối xứng, chẳng hạn như cấu trúc mở phía sau tiêu chuẩn, có xu hướng giãn nở không đều khi chịu sự thay đổi nhiệt độ, khiến khung nghiêng về phía trước và căn chỉnh chày đột ngột. Máy ép một điểm kiểu đóng sử dụng cấu hình khung đóng, đối xứng để phân bổ tải nhiệt đều trên cả hai chiều dọc bên trái và bên phải. Sự đối xứng về cấu trúc này đảm bảo rằng bất kỳ sự giãn nở nhiệt nào cũng xảy ra đồng đều theo hướng thẳng đứng, giữ cho đường trượt hoàn toàn song song với bệ và ngăn lực cắt ngang có thể làm hỏng dụng cụ.
Ngoài thiết kế kết cấu, việc lựa chọn vật liệu có tính chất nhiệt thích hợp là rất quan trọng. Máy móc Bolun sử dụng các tấm thép mật độ cao, giảm căng thẳng và các bộ phận đúc có hệ số giãn nở nhiệt có thể dự đoán được cao. Trước khi gia công, các cấu trúc này trải qua các chu trình giảm ứng suất nhiệt để đảm bảo cấu trúc thớ bên trong của kim loại được ổn định hoàn toàn. Quy trình sản xuất này giúp khung không bị cong vênh hoặc biến dạng khi khung trải qua chu trình nhiệt liên quan đến quá trình chuyển đổi giữa trạng thái sản xuất đang hoạt động và điều kiện nhà máy không hoạt động, duy trì sự liên kết hình học lâu dài của các thanh dẫn hướng máy ép.
Quản lý độ lệch BDC không chỉ là chức năng của thiết kế máy in; nó cũng đòi hỏi sự phối hợp cẩn thận với các dụng cụ và phụ kiện khuôn. Trong các khuôn dập liên tục, bình chứa khí nitơ thường được sử dụng để cung cấp lực giữ phôi phù hợp. Tuy nhiên, trong quá trình chạy liên tục 24/7, các xi lanh này có thể nóng lên do nén tần số cao, dẫn đến thay đổi áp suất bên trong làm thay đổi lực cản tổng thể mà bàn trượt máy ép cảm nhận được. Nếu yêu cầu về trọng tải thay đổi linh hoạt do áp suất xi lanh thay đổi, độ lệch đàn hồi của khung máy ép sẽ thay đổi, gây ra những dao động nhỏ ở vị trí BDC vật lý.
Để ngăn chặn những biến đổi này, dây chuyền sản xuất tích hợp hệ thống ống góp nitơ bên ngoài với các van điều chỉnh áp suất giúp giữ cho áp suất xi lanh không đổi bất kể nhiệt độ thay đổi. Việc đảm bảo lực cản đồng đều giúp ổn định tổng trọng tải tạo hình, từ đó giữ cho độ võng đàn hồi của máy ép một điểm loại kín không đổi trong tất cả các ca. Bằng cách kết hợp các lực công cụ ổn định, cấu trúc khung đối xứng cứng nhắc và hệ thống bù vòng kín đáp ứng, các nhà máy hiện đại có thể thực hiện thành công các hoạt động dập có độ chính xác cao suốt ngày đêm với chất lượng bộ phận có độ ổn định cao.
Hỏi: Những biện pháp nào được tích hợp vào máy ép một điểm kiểu đóng của bạn để ổn định Điểm chết dưới (BDC) trong quá trình chạy cường độ cao suốt ngày đêm?
Trả lời: Sự giãn nở nhiệt của các liên kết cơ học được quản lý thông qua hệ thống làm mát bôi trơn chủ động giúp ổn định nhiệt độ dầu, kết hợp với các cảm biến dịch chuyển vòng kín thời gian thực. Chiết Giang Bolun High-Precision Machinery Co., Ltd. xây dựng các hệ thống này để giám sát vị trí trượt một cách linh hoạt, thực hiện các điều chỉnh dưới micron đối với cơ chế chiều cao trượt để bù đắp bất kỳ sự trôi nhiệt dần dần nào mà không dừng dây chuyền.
Hỏi: Tại sao máy ép một điểm loại đóng lại được ưu tiên hơn loại thay thế loại mở khi sản xuất các linh kiện điện hoặc ô tô có độ bền cao?
Đáp: Thiết kế khung đóng đối xứng giúp loại bỏ hoàn toàn hiện tượng lệch góc hoặc hiệu ứng mở khung, thường gặp ở các máy có khung có khe hở khi chịu tải nặng. Bằng cách hướng tất cả các phản lực dọc theo một đường thẳng đứng hoàn hảo, khung kín đảm bảo rằng việc căn chỉnh dụng cụ vẫn có độ chính xác cao, ngăn chặn sự mài mòn khuôn không đều và duy trì dung sai chi tiết chặt chẽ.
Hỏi: Bộ truyền động của máy ép một điểm xử lý va chạm cơ học nặng liên quan đến việc xử lý vật liệu kết cấu cường độ cao như thế nào?
Trả lời: Điểm kết nối duy nhất được hỗ trợ bởi trục khuỷu bằng hợp kim cao và ống lót chịu lực nặng, ngập dầu được thiết kế để phân bổ đều tải trọng tác động nghiêm trọng. Thiết kế này được hỗ trợ bởi cấu trúc khung chắc chắn của Bolun Machinery, trải qua quá trình giảm ứng suất nhiệt triệt để để hấp thụ sự giải phóng năng lượng đột ngột khi bẻ gãy hoặc làm trống kim loại mà không bị dịch chuyển vi mô.
Hỏi: Làm thế nào máy ép của bạn bảo vệ các dụng cụ nhạy cảm, đắt tiền khỏi bị hư hỏng do quá tải trong chu kỳ sản xuất tần số cao?
Trả lời: Mỗi máy ép đều được trang bị hệ thống bảo vệ quá tải thủy lực có độ phản hồi cao nằm bên trong cụm trượt. Trong trường hợp nạp hai tờ giấy hoặc kẹt dụng cụ, áp suất thủy lực sẽ giảm ngay lập tức, dừng chuyển động trượt trong một phần nghìn giây để tránh hư hỏng cấu trúc cho cả dụng cụ và khung máy ép.
Hỏi: Có thể sửa đổi cấu hình hành trình trượt và điều chỉnh độ cao đóng để phù hợp với các khuôn tiến bộ chuyên dụng có độ cao đóng khác nhau không?
Trả lời: Có, hệ thống thiết kế và sản xuất toàn diện của chúng tôi cho phép chúng tôi trang bị cho các máy ép này cơ chế điều chỉnh trượt bằng động cơ và bộ điều khiển lập trình tiên tiến. Cấu hình này cho phép thiết lập dụng cụ nhanh chóng, có thể lặp lại và điều chỉnh dễ dàng để phù hợp với các chiều cao khuôn khác nhau và trình tự dập nhiều giai đoạn phức tạp.
Liên hệ với chúng tôi

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

Số 1 Đường Linjiang East, Xiaren, Thị trấn Jinting, Thành phố Thặng Châu, Tỉnh Chiết Giang, Trung Quốc
Sẵn sàng để bắt đầu?
Get in Touch

Bây giờ!
CHIẾT GIANG BOLUN
