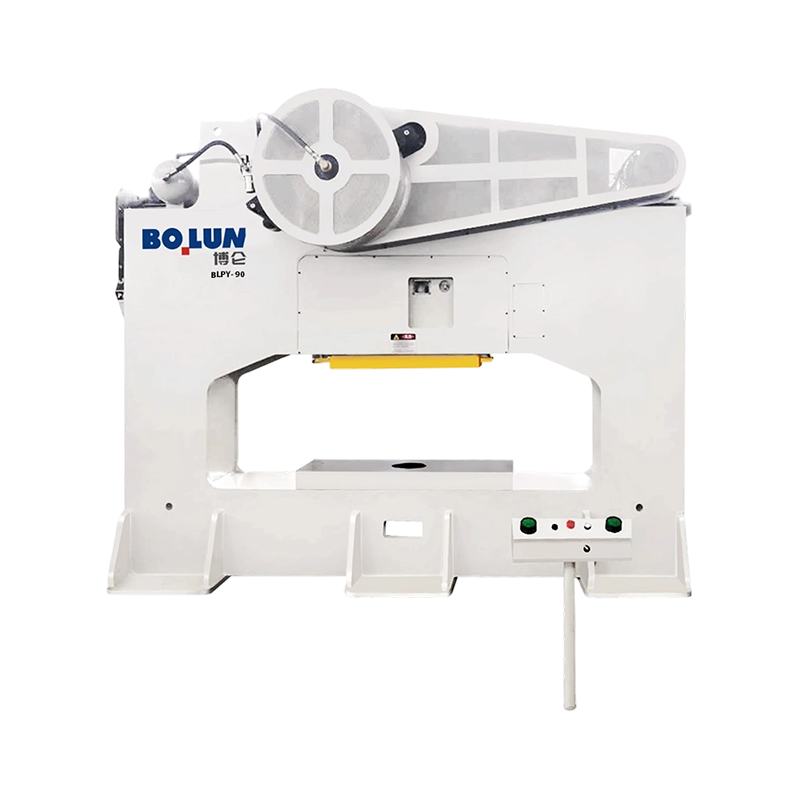


Máy ép công suất đơn điểm, loại đóng, linh hoạt BLPY-90 có lực danh định là 900 kN. Đặc điểm đáng chú ý nhấ...
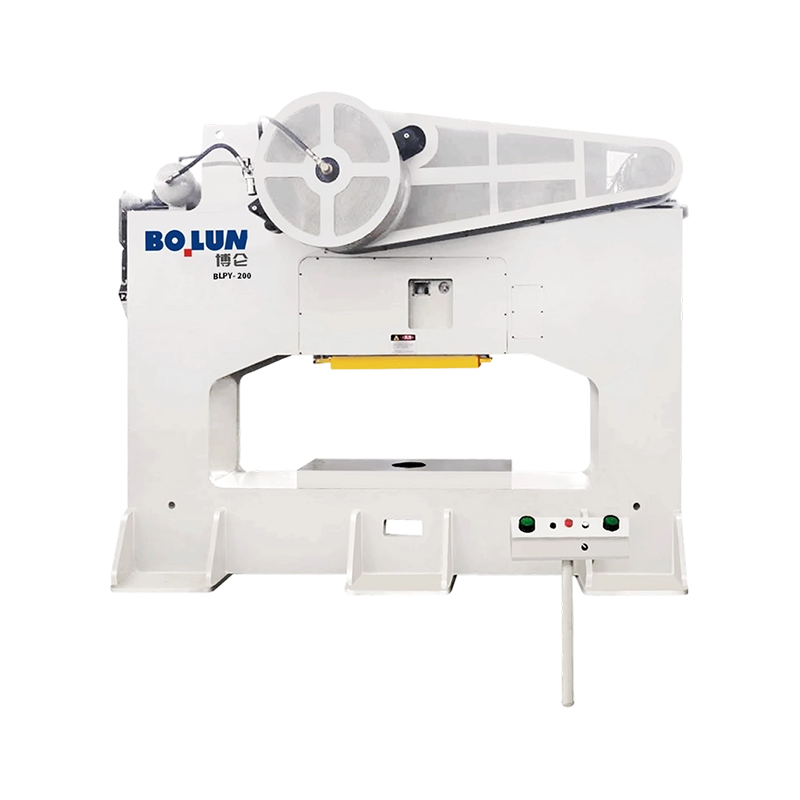
BLPY-200 là máy ép công suất một điểm, tích hợp, khung khép kín, ổn định với lực danh định là 2.000 kN. Nó ...
Máy ép điện cửa rộng một điểm loại đóng Bolun được thiết kế dành cho các nhà sản xuất yêu cầu tính toàn vẹn về cấu trúc tuyệt đối và hiệu suất có độ chính xác cao dưới tải trọng nặng. Kết hợp tính ổn định huyền thoại của thiết kế khung chữ H với khả năng vận hành linh hoạt của cửa sổ mở rộng từ bên cạnh, máy ép này là sự lựa chọn tối ưu cho ngành dập ô tô, thiết bị và công nghiệp nặng.
Cấu trúc khung chữ H siêu cứng
Đặc điểm nổi bật của dòng sản phẩm này là cấu trúc khung H kiểu đóng. Không giống như máy ép khung chữ C tiêu chuẩn, thiết kế kiểu hộp đối xứng hầu như loại bỏ hiện tượng "độ lệch góc" hoặc hiện tượng mở khung khi va chạm với trọng tải lớn. Điều này đảm bảo rằng chày và khuôn vẫn thẳng hàng theo chiều dọc hoàn hảo, kéo dài đáng kể tuổi thọ dụng cụ và duy trì tính nhất quán của chi tiết ở mức micron, ngay cả khi gia công hợp kim cường độ cao hoặc vật liệu dày vượt quá 3,2mm.
Thiết kế cửa rộng để tích hợp tự động hóa
Cấu hình "Cửa rộng" hay cửa mở rộng mang lại lợi thế chiến lược cho dây chuyền sản xuất hiện đại. Những cửa sổ bên rộng rãi này cho phép tích hợp dễ dàng các hệ thống vận chuyển tự động, cánh tay robot và cơ chế cấp cuộn phức tạp. Hơn nữa, thiết kế cửa rộng giúp đơn giản hóa các hoạt động bảo trì công cụ và thay khuôn, giảm đáng kể thời gian ngừng hoạt động trong môi trường sản xuất tần số cao.
Truyền mô-men xoắn cao và sự xuất sắc cốt lõi
Bên trong máy, sự cam kết về chất lượng của Bolun được thể hiện rõ ràng. Máy ép có trục khuỷu bằng thép hợp kim 42CrMo được rèn và ống lót bằng đồng thiếc CuSn12 cao cấp, mang đến một hệ thống truyền động vừa êm ái vừa cực kỳ bền bỉ. Được trang bị bộ ly hợp ma sát khí nén hiệu suất cao và bộ phanh chính xác, máy ép mang lại phản ứng nhanh và các hành trình đơn hoặc liên tục đáng tin cậy.
Thông minh và An toàn
An toàn và chính xác được quản lý bởi hệ thống điều khiển dựa trên PLC tinh vi với HMI có độ phân giải cao. Mỗi thiết bị đều bao gồm một bộ bảo vệ quá tải thủy lực để bảo vệ máy khỏi các đột biến về trọng tải và một van an toàn điện từ kép để ngăn chặn những cú va chạm do tai nạn. Cho dù bạn đang thực hiện vẽ sâu, dập phôi nặng hay dập nhiều giai đoạn, Máy ép cửa rộng Bolun cung cấp nền tảng vững chắc và trí thông minh kỹ thuật số cần thiết cho thế hệ sản xuất thông minh tiếp theo.
Máy móc Bolun: Độ cứng không khoan nhượng, Khả năng tiếp cận chưa từng có.
As China Máy ép điện cửa rộng một điểm loại đóng Manufacturers and Máy ép điện cửa rộng một điểm loại đóng Suppliers, Zhejiang Bolun High-Precision Machinery Co., Ltd. nằm ở Chiết Giang, trung tâm sản xuất chính xác của Trung Quốc. Với hai thập kỷ hoạt động sâu sắc trong ngành sản xuất máy móc, công ty đã tận dụng sự tích lũy sâu sắc trong ngành và những đột phá về kỹ thuật để phát triển thành một doanh nghiệp hiện đại, hàng đầu về thiết bị tạo hình có độ chính xác cao. Chúng tôi tích hợp R&D, thiết kế, sản xuất, bán hàng và dịch vụ. Từ những ngày đầu kiên trì vượt qua thử thách để trở thành người dẫn đầu hiện tại trong lĩnh vực máy rèn và đúc, Bolun Machinery đã thiết lập một hệ thống quản lý sản xuất chuyên nghiệp, trưởng thành và hiệu quả. Chúng tôi tận tâm cung cấp cho khách hàng toàn cầu các giải pháp máy công cụ công nghiệp ưu việt.
 Thêm về chúng tôi
BOLUN

0+
năm
Kinh nghiệm trong ngành

0+
Đơn vị sản xuất (Năm trước)

0+
Số lượng nhân viên

0+
$
Triệu Giá trị sản lượng hàng năm

Thiết kế điểm đơn Một kết nối ổ đĩa tại trung tâm trượt Thiết kế điểm đôi Hai kết nối ổ đĩa trải đều trên slide Câu trả lời ngắn gọn: Điểm đơn so với điểm kép cho máy ép mở Máy ép công suất một điểm loại mở đ...
Câu trả lời ngắn gọn: Loại khung nào phù hợp với công việc của bạn Một máy ép điện kiểu mở sử dụng khung hình chữ C hoặc khung khe để có thể tiếp cận ba mặt của khu vực làm việc, giúp dễ dàng nạp khuôn và bộ phận nạp, trong khi máy ép điện loại kín sử dụng khung cạnh thẳng hoặc khung vỏ b...
Máy ép không phải là một loại máy. Nó là một họ máy tạo hình kim loại được xác định bởi khung, ổ đĩa, điểm kết nối ram và quy trình dự kiến. Đó là lý do tại sao hai máy có cùng trọng tải có thể hoạt động rất khác nhau trên cùng một khuôn: một máy có thể giữ một tấm phẳng rộng, một máy khác có thể chạm vào họng sâ...
Trong dây chuyền sản xuất tự động công suất cao, việc chuyển đổi vật liệu giữa các giai đoạn dập đòi hỏi chuyển động ngang nhanh chóng. A Máy ép điện cửa rộng một điểm loại đóng giải quyết nhu cầu hậu cần này bằng cách kết hợp các lỗ hở bên rộng trực tiếp vào các cột thẳng đứng hoặc thẳng đứng của khung. Những lỗ mở này, thường được gọi là cửa bên, cho phép cánh tay chuyển tự động, bộ cấp cuộn và băng tải phế liệu đi qua các cạnh của cấu trúc máy ép thay vì chỉ dựa vào các điểm tiếp cận phía trước và phía sau. Khả năng tiếp cận này rất quan trọng đối với các khuôn chuyển tiếp và lũy tiến xử lý các cuộn kim loại tấm rộng hoặc yêu cầu hệ thống sơ tán phế liệu hạng nặng ở hai bên của bệ đỡ. Tuy nhiên, việc cắt các cửa sổ lớn vào các cột chịu lực của khung ép sẽ làm thay đổi đường thẳng đứng của lực dập, đòi hỏi phải có những điều chỉnh kỹ thuật chuyên biệt để đảm bảo độ ổn định tổng thể của máy vẫn nguyên vẹn dưới tải trọng cao nhất.
Thách thức chính của việc kết hợp các cửa bên rộng là quản lý cách phân bổ ứng suất thẳng đứng và xoắn xung quanh các khu vực bị cắt. Trong máy ép kín cột đặc tiêu chuẩn, lực dập truyền xuống qua các cột thẳng đứng theo một đường tuyến tính, đồng nhất. Việc mở một bên sẽ tạo ra các điểm tập trung ứng suất ở các góc của cửa sổ, nơi kết cấu kim loại buộc phải chuyển hướng tải trọng. Nếu cách bố trí kết cấu không được bù đắp bằng vật liệu bổ sung và hình học gia cố, thì những phần cắt ở cửa bên này có thể trở thành điểm uốn, dẫn đến độ lệch của khung đàn hồi khi va chạm với trọng tải lớn. Do đó, các nhà thiết kế kết cấu phải sử dụng phân tích phần tử hữu hạn để xác định chính xác cách phân phối lại khối lượng mặt cắt ngang của các cột xung quanh các phần cắt cửa sổ này.
Để ngăn việc mở cửa bên ảnh hưởng đến độ cứng tổng thể của khung, các kỹ sư đã sửa đổi hình dạng của các cột dọc để bù đắp cho vật liệu bị mất. Thay vì một cột tấm phẳng đơn giản, các cột thẳng đứng của máy ép điện cửa rộng một điểm kiểu đóng được chế tạo bằng các cấu trúc kiểu hộp chịu tải nặng. Cấu hình hộp này sử dụng các đường gân chéo bên trong và các tấm mặt bích dày bao quanh chu vi của các lỗ bên. Bằng cách tăng độ dày của thép xung quanh phần bị cắt, mômen quán tính của cột được giữ bằng hoặc lớn hơn mô men quán tính của cột đặc không có lối vào từ bên. Việc tối ưu hóa cấu trúc này đảm bảo rằng độ cứng thẳng đứng của các thanh thẳng đứng vẫn ở mức cao, giữ độ giãn dài của khung ở mức tối thiểu khi máy ép vận hành toàn bộ trọng tải của nó.
Ngoài ra, các góc của cửa mở rộng được thiết kế với bán kính rộng thay vì các khớp 90 độ sắc nhọn. Các góc nhọn đóng vai trò như hệ số nhân ứng suất, tập trung lực căng và lực nén vào một điểm cục bộ, điều này có thể dẫn đến các vết nứt vi mô trong hàng triệu chu kỳ vận hành. Việc sử dụng các tấm phi lê cong lớn ở phía trên và phía dưới của cửa sổ cửa bên cho phép ứng suất vận hành chảy trơn tru xung quanh phần cắt, phân phối tải trọng kết cấu lên diện tích bề mặt thép lớn hơn. Công ty TNHH Máy móc chính xác cao Chiết Giang Bolun kết hợp các biên dạng phân bố ứng suất cong này và các mối hàn hộp gia cố để đảm bảo rằng các cột vật lý duy trì độ cứng xoắn và độ cứng thẳng đứng cao trong các chu kỳ va đập cao liên tục.
Phản ứng cấu trúc của khung ép thay đổi đáng kể tùy thuộc vào thiết kế của các biên dạng cột và kỹ thuật gia cố được áp dụng cho các phần cắt cửa sổ. Bảng dưới đây so sánh các đặc tính độ võng của các kết cấu cột khác nhau dưới tác dụng toàn bộ tải trọng thẳng đứng.
| Thiết kế cấu trúc cột | Chiều rộng mở cửa (mm) | Độ dày thép mặt cắt ngang (mm) | Hệ số nồng độ ứng suất trung bình (Kt) | Độ lệch đàn hồi dọc (mm/m) | Xếp hạng lực cản xoắn (kNm/rad) |
|---|---|---|---|---|---|
| Cột liền khối (Khung đóng tiêu chuẩn) | không có | 45 | 1.0 | 0,035 đến 0,045 | Cao |
| Cột cửa rộng không gia cố | 650 | 45 | 2.4 | 0,085 đến 0,110 | Thấp |
| Cửa rộng kiểu hộp gia cố | 650 | 65 | 1.3 | 0,040 đến 0,050 | Cao |
| Cột dự ứng lực mặt bích nặng | 800 | 80 | 1.1 | 0,030 đến 0,040 | Cao |
Như được thể hiện trong sự so sánh này, một lỗ mở không được gia cố làm tăng đáng kể cả hệ số tập trung ứng suất và tốc độ biến dạng dọc. Tuy nhiên, bằng cách nâng cấp lên thiết kế dạng hộp được gia cố hoặc mặt bích nặng, độ võng của khung cửa rộng có thể được khôi phục về mức phù hợp chặt chẽ với đặc tính của cột đặc. Dữ liệu này chứng minh rằng cửa mở rộng không ảnh hưởng đến giới hạn kết cấu của máy nếu khung xung quanh được thiết kế với độ dày tấm phù hợp và hình học mặt cắt ngang thích hợp.
Mối quan tâm hàng đầu đối với bất kỳ độ võng kết cấu nào là tác động gián tiếp của nó lên hệ thống dẫn hướng trượt. Nếu các cột của cửa mở rộng một điểm dạng đóng bị uốn cong hoặc xoắn trong quá trình tạo hình, thì các ray dẫn hướng được gắn vào bên trong các cột đó sẽ dịch chuyển ra khỏi vị trí thẳng hàng. Sự lệch trục này làm cho thanh trượt bị nghiêng, làm thay đổi khoảng hở của dụng cụ cắt và dẫn đến các gờ không đều trên các bộ phận đã hoàn thiện. Để ngăn chặn điều này, các ray dẫn hướng phải được gắn trên các phần kết cấu gia cố của cột thẳng đứng được cách ly khỏi ứng suất uốn của các lỗ bên.
Bằng cách sử dụng gibs dẫn hướng tám điểm có thể điều chỉnh được, có chiều dài đầy đủ, kéo dài, máy ép sẽ hạn chế mọi chuyển động ngang của cụm trượt. Bề mặt lắp đặt của các thanh dẫn hướng này được gia công theo một thiết lập duy nhất sau khi toàn bộ khung hàn đã trải qua quá trình khử ứng suất nhiệt. Bolun Machinery nhấn mạnh các quy trình xử lý nhiệt và gia công chính xác nghiêm ngặt này để đảm bảo rằng các bề mặt gib dẫn hướng vẫn song song ngay cả khi các trụ chính chịu tải theo chu kỳ. Độ ổn định căn chỉnh này giữ cho đường vào dao vuông góc, bảo vệ các khuôn lũy tiến nhạy cảm và đảm bảo chất lượng bộ phận ổn định qua nhiều năm sản xuất.
Độ bền của khung ép cửa rộng dưới tải trọng động liên tục phụ thuộc rất nhiều vào chất lượng của các giai đoạn sản xuất và lắp ráp. Các khung được chế tạo từ các tấm thép cường độ cao trải qua quá trình hàn xuyên toàn bộ hai mặt để tạo thành các thanh thẳng đứng của hộp và các miếng lót gia cố góc. Sau khi hàn xong, toàn bộ kết cấu khung phải trải qua quá trình ủ nhiệt toàn diện. Chu trình gia nhiệt này giúp loại bỏ các ứng suất cục bộ còn sót lại do nhiệt độ cao của hồ quang hàn để lại, nếu không sẽ khiến khung bị cong vênh hoặc biến dạng từ từ trong vài năm đầu sử dụng.
Việc ổn định cấu trúc thớ bên trong của thép thông qua quá trình ủ nhiệt sẽ giúp các cột không bị dịch chuyển, đảm bảo rằng các khoảng trống quan trọng xung quanh các lỗ cửa bên vẫn nhất quán. Bước chế tạo này rất quan trọng đối với cấu hình cửa rộng, vì bất kỳ sự cong vênh nào sau sản xuất sẽ trực tiếp làm sai lệch cơ cấu cấp liệu tự động đi qua các lỗ bên. Bằng cách kết hợp việc gia cố hộp hạng nặng với các quy trình giảm căng thẳng kỹ lưỡng, các nhà sản xuất công nghiệp có thể triển khai máy ép cửa bên rộng một cách an toàn để đạt được thông lượng tự động tốc độ cao mà không làm mất đi độ cứng kết cấu và độ chính xác của dây chuyền tạo hình của họ.
Hỏi: Làm thế nào để các khe hở cửa bên rộng trên các trụ của máy ép này duy trì độ cứng kết cấu dưới tải trọng toàn bộ?
Trả lời: Công ty TNHH Máy móc chính xác cao Bolun Chiết Giang thiết kế các cột này với cấu trúc kiểu hộp chịu lực cao có đường gân chéo bên trong và các tấm mặt bích cực dày xung quanh chu vi cửa. Hình học đặc biệt này, kết hợp với bán kính rộng ở các góc mở, phân phối lại thành công lực dập và ngăn ngừa sự tập trung ứng suất, duy trì độ cứng dọc và độ cứng xoắn cao.
Câu hỏi: Cấu hình cửa rộng có thể hỗ trợ các hệ thống chuyển tự động và cấp cuộn tốc độ cao qua các cạnh của máy ép không?
Đáp: Có, mục đích chính của thiết kế cửa bên rộng là tạo điều kiện thuận lợi cho dòng nguyên liệu đi qua hai bên liền mạch. Khoảng hở rộng rãi trong các trụ cho phép cánh tay chuyển, máy cấp liệu bằng rô-bốt và băng tải phế liệu đi trực tiếp qua mặt bên của máy ép điện cửa rộng một điểm kiểu đóng, lý tưởng cho dây chuyền sản xuất tiến bộ được tích hợp hoàn toàn và tự động.
Hỏi: Làm cách nào để Máy móc Bolun đảm bảo các ray dẫn hướng vẫn được căn chỉnh hoàn hảo nếu các cột bị lệch tải theo chu kỳ?
Trả lời: Gib dẫn hướng tám điểm có thể điều chỉnh được gắn trên các phần kết cấu gia cố của cột thẳng đứng được cách ly khỏi ứng suất uốn của các lỗ bên. Hơn nữa, toàn bộ khung trải qua quá trình ủ ứng suất nhiệt hoàn toàn trước khi bề mặt dẫn hướng được gia công, đảm bảo thanh trượt di chuyển theo đường thẳng đứng và song song nghiêm ngặt trong nhiều năm hoạt động liên tục.
Hỏi: Biện pháp nào giúp khung thép hàn nặng không bị cong vênh hoặc dịch chuyển trong chu kỳ sản xuất dài hạn 24/7?
Trả lời: Sau khi chế tạo, toàn bộ cấu trúc khung cửa rộng phải trải qua quy trình giảm ứng suất nhiệt nghiêm ngặt tại cơ sở sản xuất tiên tiến của chúng tôi. Chu trình ủ này giúp loại bỏ ứng suất hàn dư cục bộ, đảm bảo khung vật lý luôn ổn định lâu dài và ngăn ngừa bất kỳ sự lệch chiều nào có thể làm lệch máy ép hoặc thiết bị nạp tự động.
Hỏi: Có thể tùy chỉnh kích thước cửa sổ bên hông để phù hợp với thiết bị xử lý tự động cụ thể của chúng tôi không?
Trả lời: Có, chúng tôi sử dụng năng lực R&D và kỹ thuật mạnh mẽ của mình để tùy chỉnh chiều rộng, chiều cao và vị trí của các lỗ trụ. Nhóm kỹ thuật của chúng tôi tiến hành phân tích cấu trúc và phần tử hữu hạn riêng lẻ trên mỗi sửa đổi tùy chỉnh để đảm bảo rằng thiết kế cột đã thay đổi tiếp tục đáp ứng các tiêu chuẩn về độ cứng và độ chính xác cần thiết của bạn.
Liên hệ với chúng tôi

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

Số 1 Đường Linjiang East, Xiaren, Thị trấn Jinting, Thành phố Thặng Châu, Tỉnh Chiết Giang, Trung Quốc
Sẵn sàng để bắt đầu?
Get in Touch

Bây giờ!
CHIẾT GIANG BOLUN
