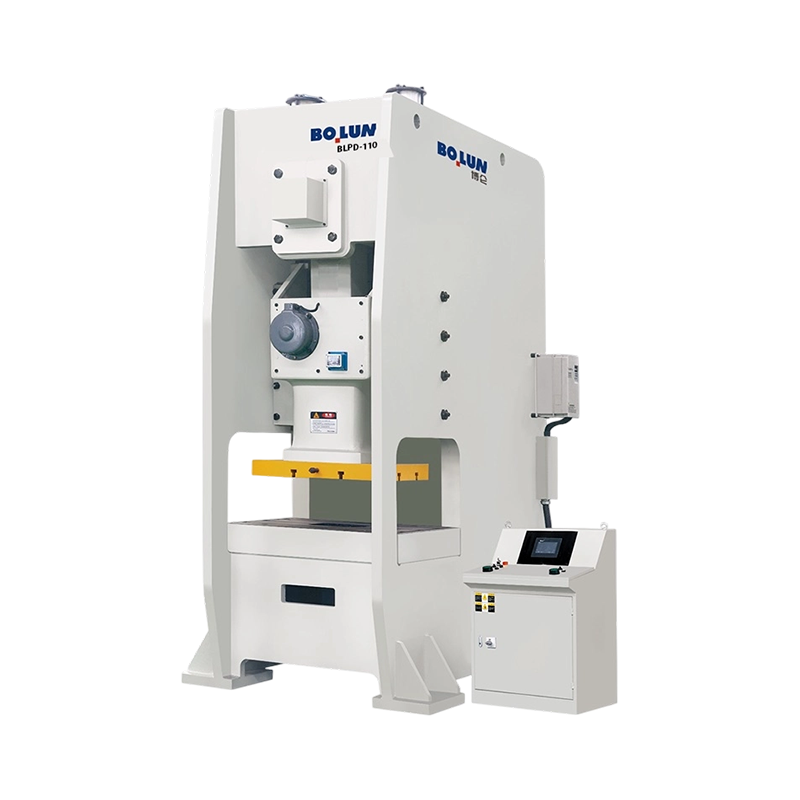


Máy ép điện một điểm nửa kín chính xác Agile BLPD-110 Agile được phát triển cho các hoạt động dập hiệu quả ...
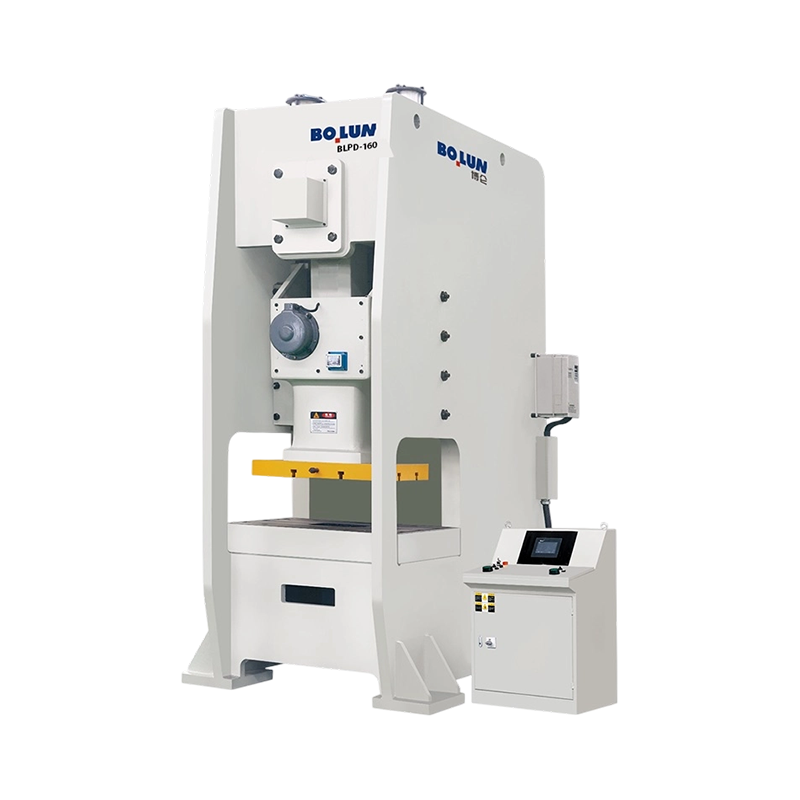
Máy ép điện một điểm nửa kín cân bằng-ổn định đa năng BLPD-160 có công suất danh nghĩa 1600 kN với khung có...
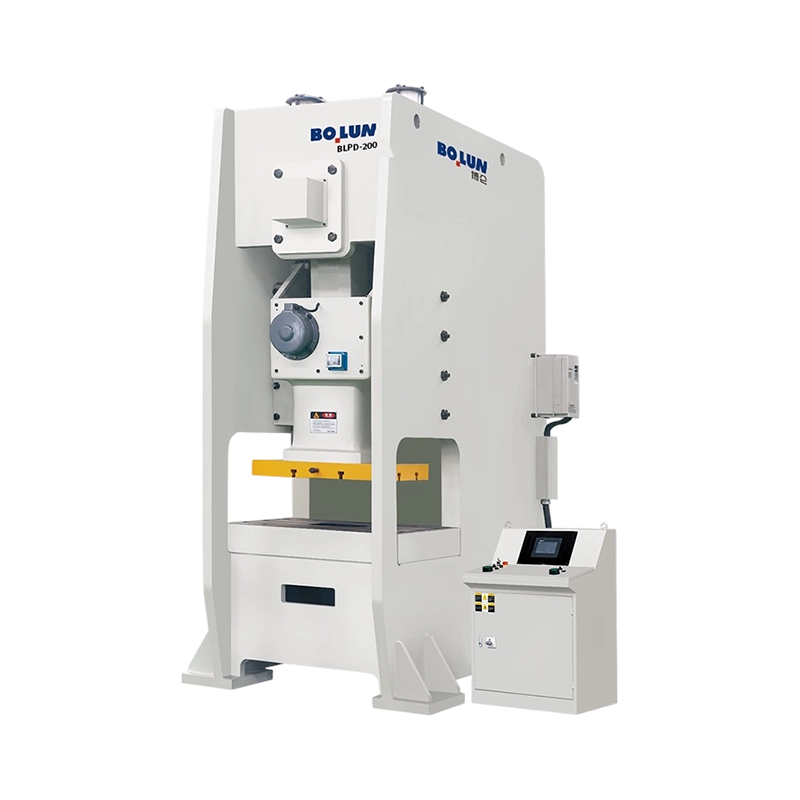
Máy ép điện một điểm bán kín khổ lớn khổ lớn BLPD-200 có công suất danh định là 2000 kN và được thiết kế ch...
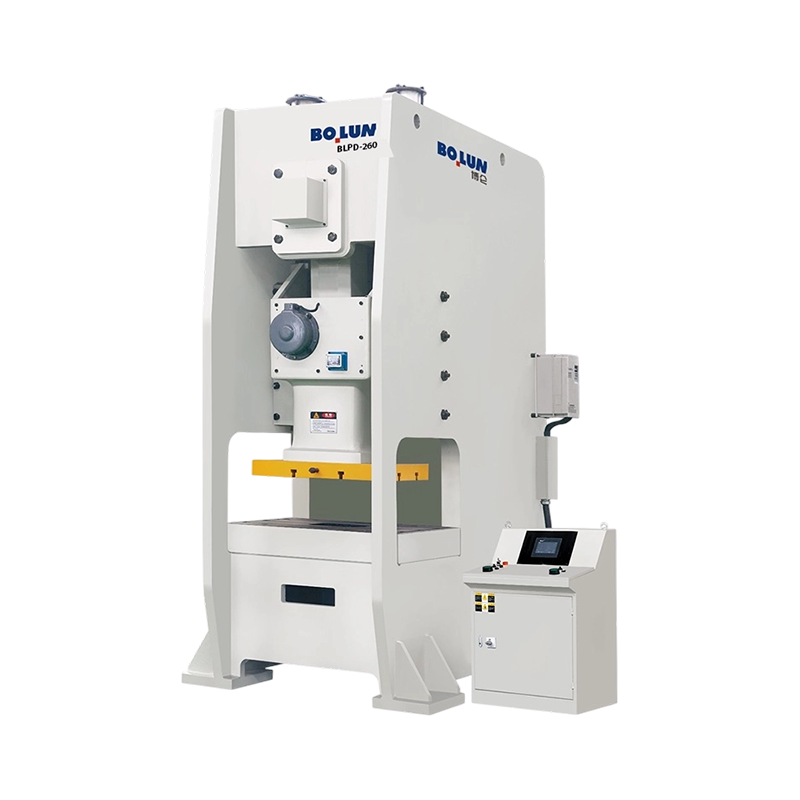
Thích hợp cho các ứng dụng tạo hình sâu, rèn hạng nặng và dập công nghiệp quy mô lớn, Máy ép công suất một ...
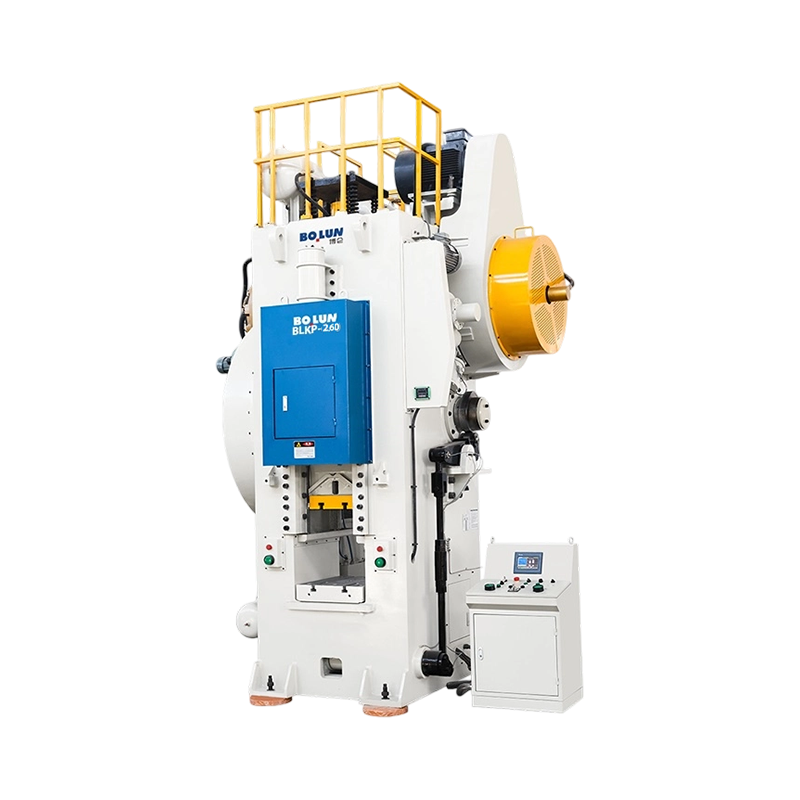
Máy ép điện loại chuyển đổi rèn nguội chính xác nhanh BLKP-260 Agile cung cấp công suất danh nghĩa 2600 kN ...
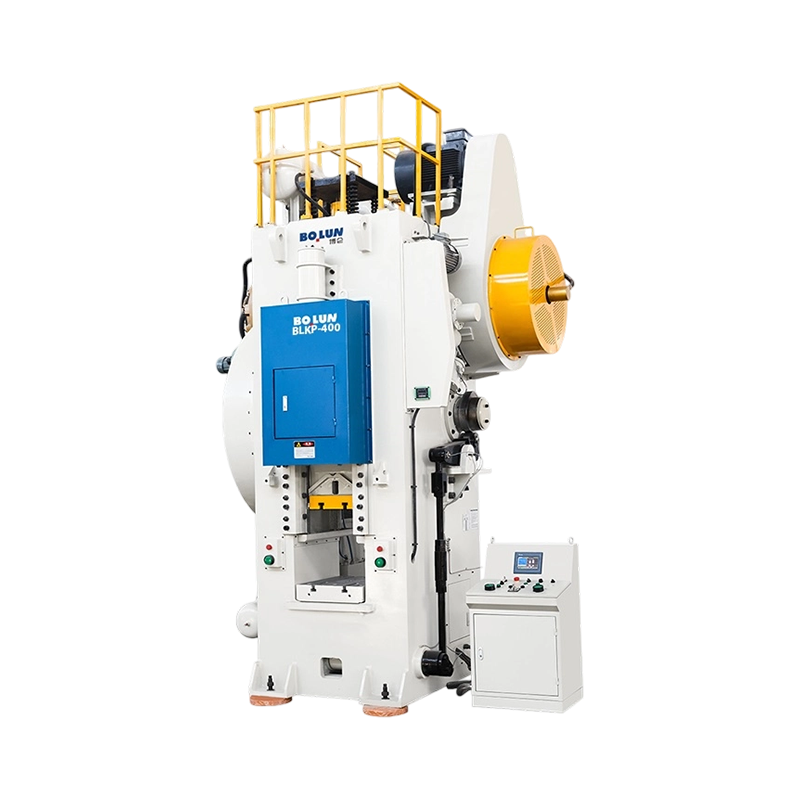
Máy ép chuyển đổi loại rèn nguội cân bằng đa năng BLKP-400 cung cấp công suất danh nghĩa 4000 kN và hỗ trợ ...
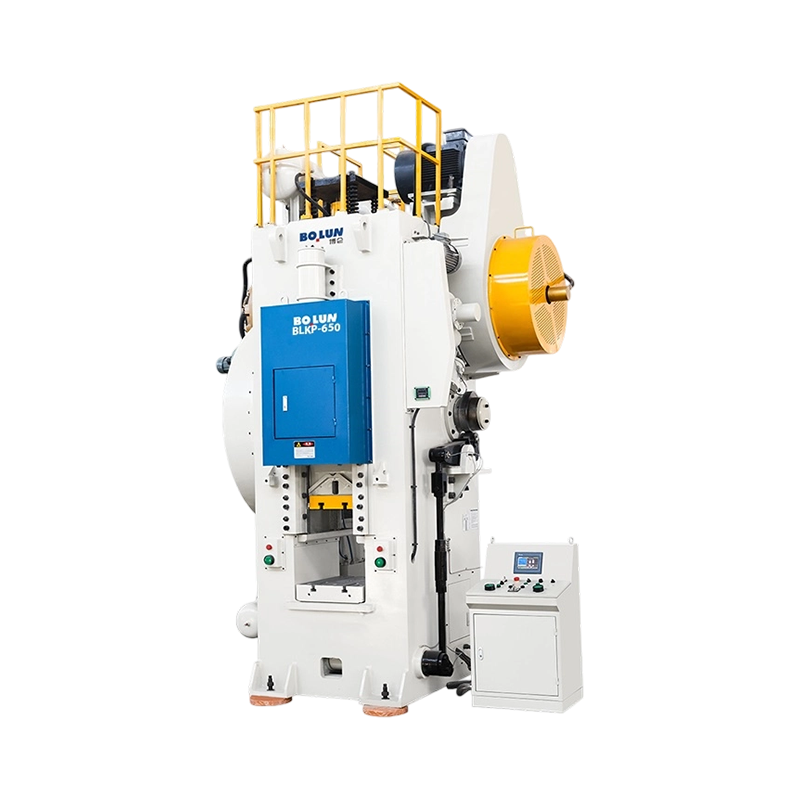
Máy ép chuyển đổi loại rèn nguội biến dạng cao mạnh mẽ BLKP-650 cung cấp công suất danh nghĩa 6500 kN cho c...
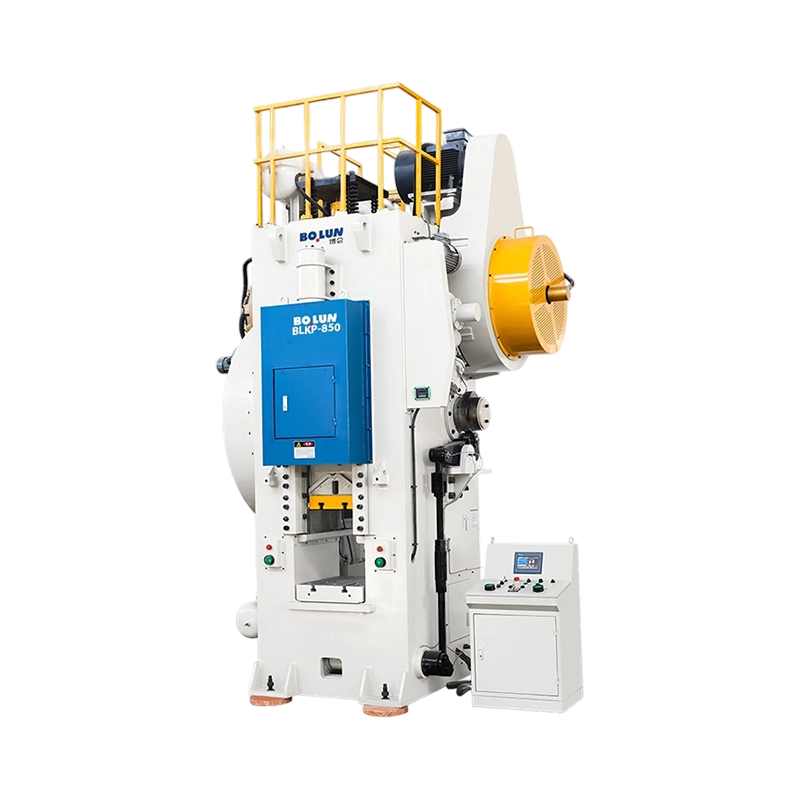
Máy ép chuyển đổi loại rèn nguội cường độ công nghiệp BLKP-850 có công suất danh định là 8500 kN và phù hợp...
As China Metal Stamping Press Factory and Precision Stamping Press Manufacturers, Zhejiang Bolun High-Precision Machinery Co., Ltd. nằm ở Chiết Giang, trung tâm sản xuất chính xác của Trung Quốc. Với hai thập kỷ hoạt động sâu sắc trong ngành sản xuất máy móc, công ty đã tận dụng sự tích lũy sâu sắc trong ngành và những đột phá về kỹ thuật để phát triển thành một doanh nghiệp hiện đại, hàng đầu về thiết bị tạo hình có độ chính xác cao. Chúng tôi tích hợp R&D, thiết kế, sản xuất, bán hàng và dịch vụ. Từ những ngày đầu kiên trì vượt qua thử thách để trở thành người dẫn đầu hiện tại trong lĩnh vực máy rèn và đúc, Bolun Machinery đã thiết lập một hệ thống quản lý sản xuất chuyên nghiệp, trưởng thành và hiệu quả. Chúng tôi tận tâm cung cấp cho khách hàng toàn cầu các giải pháp máy công cụ công nghiệp ưu việt.
 Thêm về chúng tôi
BOLUN

0+
năm
Kinh nghiệm trong ngành

0+
Đơn vị sản xuất (Năm trước)

0+
Số lượng nhân viên

0+
$
Triệu Giá trị sản lượng hàng năm

Thiết kế điểm đơn Một kết nối ổ đĩa tại trung tâm trượt Thiết kế điểm đôi Hai kết nối ổ đĩa trải đều trên slide Câu trả lời ngắn gọn: Điểm đơn...
Câu trả lời ngắn gọn: Loại khung nào phù hợp với công việc của bạn Một máy ép điện kiểu mở sử dụng khung hình chữ C hoặc khung khe để có thể tiếp cận ba mặt của khu vực làm việc, giúp dễ dàng nạp khuôn và bộ p...
Máy ép không phải là một loại máy. Nó là một họ máy tạo hình kim loại được xác định bởi khung, ổ đĩa, điểm kết nối ram và quy trình dự kiến. Đó là lý do tại sao hai máy có cùng trọng tải có thể hoạt động rất khác nhau trên cùng một kh...
Người mua so sánh máy ép khe hở 45 tấn cho đường khung thường nhận được hai báo giá trông gần giống nhau trên giấy: cùng loại trọng tải, kích thước giường tương tự, giá tương tự. Sự khác biệt xuất hiện sau đó—trong quá trình cài đặt k...
Trong sản xuất dập tần số cao, máy dập chính xác thường hoạt động ở tốc độ vượt quá hàng trăm nét mỗi phút. Trong những điều kiện làm việc khắc nghiệt này, các vùng tiếp xúc vật lý bên trong trục truyền động chính, các liên kết kết nối và ray dẫn hướng trượt phải chịu lực ma sát vi mô liên tục. Ma sát này chuyển đổi trực tiếp động năng thành nhiệt năng, khiến nhiệt độ của các bộ phận máy cục bộ tăng lên nhanh chóng. Nếu không có biện pháp giảm thiểu thích hợp, sự tích tụ nhiệt này sẽ gây ra sự giãn nở nhiệt, làm thay đổi độ hở cơ học của các bề mặt trượt. Khi khe hở co lại, ma sát tăng hơn nữa, làm tăng tốc độ mài mòn bề mặt và gây ra sai lệch kích thước ở các chi tiết hoàn thiện. Việc cân bằng các hành vi ma sát này là rất quan trọng để đảm bảo sự liên kết cấu trúc và độ bền lâu dài của máy ép trong quá trình sản xuất kéo dài.
Để kiểm soát tốc độ mài mòn và quản lý nhiệt, các kỹ sư phân tích chế độ bôi trơn của các bộ phận chịu tải. Khi máy ép hoạt động ở tốc độ cao, việc duy trì màng dầu có áp suất liên tục giữa các ổ trục và trục khuỷu là rất quan trọng. Lớp màng này ngăn chặn sự tiếp xúc trực tiếp giữa kim loại với kim loại, chuyển cấu hình mài mòn từ ma sát mài mòn sang cắt nhớt chất lỏng. Bằng cách hiểu rõ trạng thái chuyển tiếp của các chất bôi trơn ranh giới này, nhà sản xuất có thể tối ưu hóa đường trượt vật lý và tốc độ cấp dầu, đảm bảo máy móc hoạt động trong phạm vi nhiệt độ vận hành an toàn mà không làm giảm độ chính xác của quá trình dập.
Phương pháp chính để ngăn ngừa sự tích tụ nhiệt là thực hiện vòng bôi trơn dầu được điều chỉnh nhiệt độ liên tục. Thay vì sử dụng bể dầu tĩnh, một bể tắm hiện đại máy dập chính xác kết hợp hệ thống bôi trơn cưỡng bức bơm dầu đã lọc trực tiếp đến các điểm ma sát tải cao. Hệ thống này hoạt động vừa là nhà cung cấp chất bôi trơn vừa là phương tiện thoát nhiệt. Dầu hấp thụ năng lượng nhiệt từ các bánh răng bên trong, ống lót lệch tâm chính và bề mặt dẫn hướng trước khi chảy vào bể chứa trung tâm. Từ đó, nó được ép đi qua một bộ trao đổi nhiệt làm mát dầu bên ngoài, làm giảm nhiệt độ chất lỏng xuống một điểm đặt cụ thể trước khi đưa nó trở lại cấu trúc máy ép.
Quá trình ổn định nhiệt độ này ngăn chặn các vùng nóng cục bộ mở rộng khung và thay đổi chiều cao đóng tới hạn. Chiết Giang Bolun High-Precision Machinery Co., Ltd. chế tạo các bộ điều khiển nhiệt công suất cao vào hệ thống máy ép của họ để duy trì nhiệt độ máy đồng đều trong suốt chu kỳ sản xuất 24 giờ. Bằng cách giữ ổn định gradient nhiệt độ cấu trúc, máy ép tránh được sự trôi dạt vật lý trong các đường dẫn hướng trượt, duy trì độ hở ở mức micron cần thiết để dập các đầu nối tinh tế và các lớp động cơ có dung sai cao.
Việc lựa chọn vật liệu ổ trục và cấu hình thiết kế sẽ trực tiếp xác định hệ số ma sát và tốc độ sinh nhiệt trong đường truyền động chính. Bảng dưới đây phác thảo các đặc tính hiệu suất của các hệ thống ổ trục khác nhau được sử dụng trong các ứng dụng tốc độ cao.
| Loại cấu hình vòng bi | Tốc độ thực tế tối đa (RPM) | Phạm vi hệ số ma sát | Tốc độ tản nhiệt (kW) | Tuổi thọ hoạt động điển hình (Giờ) |
|---|---|---|---|---|
| Ống lót bằng đồng tiêu chuẩn | 300 đến 500 | 0,05 đến 0,08 | 1,2 đến 2,5 | 12.000 đến 18.000 |
| Vòng bi thủy tĩnh | 600 đến 1200 | 0,001 đến 0,005 | 4,5 đến 8,0 | Trên 35.000 |
| Vòng bi gốm lai | 1000 đến 1800 | 0,0015 đến 0,003 | 3,2 đến 5,5 | 25.000 đến 30.000 |
| Vòng bi thủy động lực | 500 đến 800 | 0,005 đến 0,012 | 2,8 đến 4,5 | 20.000 đến 28.000 |
Dữ liệu chỉ ra rằng cấu hình ổ trục thủy tĩnh có hệ số ma sát thấp nhất và tốc độ tiêu tán cao nhất khi chịu tải liên tục. Bằng cách đỡ trục quay trên một đệm dầu có áp suất, các hệ thống này loại bỏ tiếp xúc cơ học trong quá trình quay, giữ tốc độ mài mòn gần bằng 0 và giảm đáng kể sự sinh nhiệt khi vận hành lâu dài, tốc độ cao.
Độ chính xác cơ học của hành trình đi xuống của thanh trượt được duy trì bằng các ray dẫn hướng mở rộng được gắn trên các cột thẳng đứng chịu lực cao của khung máy ép. Khi một máy ép dập chính xác xử lý các tải trọng lệch tâm, thanh trượt chịu lực đẩy ngang đẩy nó vào các gibs dẫn hướng. Để tránh bị nóng và mài mòn cục bộ tại các vùng tiếp xúc này, máy ép tốc độ cao sử dụng con lăn kim tám điểm hoặc mười hai điểm hoặc hệ thống dẫn hướng mặt composite. Các dẫn hướng này phân phối lực ngang trên một diện tích bề mặt lớn, ngăn chặn sự tập trung áp suất cao có thể làm vỡ màng bôi trơn.
Các cấu trúc dẫn hướng này được tải trước để giảm thiểu độ hở bên trong, giữ độ nghiêng của đường trượt ở mức tối thiểu. Để quản lý nhiệt ma sát sinh ra dọc theo các đường trượt dài này, các kênh làm mát bên trong có thể được tích hợp vào chính các ray dẫn hướng. Điều này đảm bảo rằng nhiệt từ hoạt động trượt không truyền vào các cột khung chính, điều này sẽ gây ra hiện tượng uốn nhiệt không đối xứng và căn chỉnh đột dập dập lệch. Bolun Machinery nhấn mạnh các hình học dẫn hướng cân bằng này để đảm bảo rằng độ song song trượt với thanh đỡ vẫn nằm trong dung sai nghiêm ngặt trong các chu kỳ nhanh, liên tục.
Việc duy trì độ chính xác ở cấp độ vi mô qua hàng triệu chu kỳ va đập cao đòi hỏi phải có khung ép ổn định về mặt cấu trúc để chống lại sự dịch chuyển vật liệu bên trong. Các mối hàn khung của máy ép tốc độ cao được chế tạo từ các tấm thép dày, có độ bền kéo cao. Sau khi hàn, toàn bộ khung kết cấu phải trải qua quá trình giảm ứng suất nhiệt, trong đó tổ hợp được nung nóng trong lò để giải phóng ứng suất cục bộ bên trong được tạo ra trong quá trình cắt và hàn tấm. Việc xử lý nhiệt này giúp kim loại không bị cong vênh dần dần sau nhiều năm sử dụng trong công nghiệp, đảm bảo rằng khoảng hở quan trọng giữa cầu trượt và bệ không thay đổi.
Khung ổn định, giảm căng thẳng đảm bảo rằng các ray dẫn hướng vẫn song song và thẳng, ngăn ngừa ma sát điểm cao gây ra mài mòn cục bộ. Sự ổn định vật liệu này rất quan trọng để duy trì sự liên kết của dụng cụ tiến bộ, vì ngay cả một sai lệch nhỏ trong hình học khung cũng có thể gây mòn dụng cụ và làm giảm chất lượng của các bộ phận được dập. Bằng cách đảm bảo rằng tất cả các cấu trúc khung được nới lỏng về mặt cấu trúc trước khi gia công chính xác, máy ép duy trì sự liên kết hình học dưới áp lực động của quá trình sản xuất tốc độ cao liên tục.
Hỏi: Kỹ thuật kết cấu của bạn bảo vệ máy ép dập kim loại khỏi hiện tượng mỏi lâu dài dưới tải trọng tác động tốc độ cao, liên tục như thế nào?
Trả lời: Công ty TNHH Máy móc chính xác cao Chiết Giang Bolun sản xuất các mối hàn khung kiểu hộp hạng nặng sử dụng các tấm thép cường độ cao. Sau khi chế tạo, toàn bộ cấu trúc trải qua quá trình ủ ứng suất nhiệt kỹ lưỡng để loại bỏ ứng suất vật liệu bên trong, ngăn ngừa cong vênh vật lý và mỏi cấu trúc ngay cả dưới tác động động liên tục trong nhiều thập kỷ.
Câu hỏi: Hệ thống quản lý nhiệt nào được tích hợp để ngăn chặn sự dịch chuyển khe hở trượt trong máy dập kim loại có SPM cao?
Trả lời: Thiết kế máy ép của chúng tôi sử dụng hệ thống bôi trơn tập trung, điều áp, liên tục tuần hoàn dầu được điều chỉnh nhiệt độ đến tất cả các vòng bi và đường ray dẫn hướng quan trọng. Bằng cách định tuyến dầu thông qua một máy làm lạnh hoạt động bên ngoài, hệ thống sẽ ổn định độ dốc nhiệt độ bên trong của máy, ngăn chặn sự giãn nở nhiệt làm dịch chuyển các khe hở trượt trong quá trình chạy liên tục.
Câu hỏi: Làm thế nào để hệ thống ray dẫn hướng của bạn duy trì tính song song trượt với thanh đỡ khi xử lý tải trọng lệch tâm?
A: Để chống lại lực đẩy ngang, chúng ta máy dập kim loại các mô hình được trang bị gibs dẫn hướng tám điểm có chiều dài đầy đủ, có thể điều chỉnh. Các thanh dẫn hướng này được nạp trước đến độ hở tối thiểu và được bôi trơn liên tục, đảm bảo thanh trượt di chuyển trên một đường thẳng đứng nghiêm ngặt và bảo vệ các khuôn liên tục khỏi sự mài mòn dụng cụ không đồng đều.
Câu hỏi: Cơ chế nào được sử dụng để giảm thiểu cú sốc ngược nghiêm trọng hoặc đột ngột trong quá trình đột dập kim loại tấm có trọng tải lớn?
Trả lời: Máy ép có các xi lanh đối trọng bằng khí nén tạo lực căng hướng lên liên tục cho cụm trượt. Lực hướng lên này sẽ tải trước bộ truyền động và loại bỏ phản ứng ngược trong vòng bi và bánh răng, hấp thụ năng lượng giải phóng khi đột phá và bảo vệ cả các bộ phận truyền động và dụng cụ.
Hỏi: Cơ chế bảo vệ quá tải thủy lực tích hợp bảo vệ các khuôn nâng cấp nhiều giai đoạn đắt tiền khỏi hư hỏng đột ngột như thế nào?
Trả lời: Hệ thống bảo vệ quá tải thủy lực áp suất cao, tác dụng nhanh được lắp đặt trực tiếp bên trong cầu trượt. Nếu áp suất tạo hình vượt quá ngưỡng an toàn do cấp giấy đôi hoặc cấp giấy sai, van xả áp sẽ mở ra trong một phần nghìn giây để dừng chuyển động trượt ngay lập tức, ngăn chặn thiệt hại nghiêm trọng đối với khung máy ép và dụng cụ.
Liên hệ với chúng tôi

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

Số 1 Đường Linjiang East, Xiaren, Thị trấn Jinting, Thành phố Thặng Châu, Tỉnh Chiết Giang, Trung Quốc
Sẵn sàng để bắt đầu?
Get in Touch

Bây giờ!
CHIẾT GIANG BOLUN
