Máy ép công suất một điểm loại mở điều khiển thanh trượt từ một kết nối ở trung tâm, giúp máy đơn giản và tiết kiệm cho công việc nhẹ nhàng, trong khi máy ép công suất hai điểm loại mở điều khiển thanh trượt từ hai kết nối cách nhau trên chiều rộng của nó, giúp cải thiện cân bằng tải, độ song song và dung sai trên khuôn rộng hơn . Máy ép điểm đơn thường được chọn để dập phôi nhỏ, xuyên thấu và tạo hình nhẹ lên đến khoảng 100 tấn, trong khi máy ép điểm đôi thường được chỉ định cho các bộ phận lớn hơn và lực từ khoảng 100 tấn đến khoảng 300 tấn .
Đối với người mua và kỹ sư nhà máy, quyết định thực tế dựa trên ba câu hỏi: khuôn lớn bao nhiêu, lực cách tâm cầu trượt bao xa và dung sai cần phải nghiêm ngặt đến mức nào. Máy ép một điểm thường là lựa chọn phù hợp khi các bộ phận nhỏ và ở giữa, trong khi máy ép hai điểm sẽ an toàn hơn và chính xác hơn khi khuôn mở rộng hoặc vật liệu bị lệch tâm.
Truyền động trung tâm, chi phí thấp hơn, chỉ tải ở giữa
Hai ổ đĩa, cân bằng và chính xác tốt hơn
Cả hai đều sử dụng khung C mở hoặc khung khoảng cách
Tải trọng lệch tâm gây ra độ nghiêng và mài mòn
Một máy ép điện kiểu mở sử dụng khung hình chữ C mở ở ba mặt, cho phép dễ dàng tiếp cận khu vực khuôn và cả phiên bản điểm đơn và điểm kép đều có chung triết lý khung này trong khi khác nhau về cách điều khiển trượt .
Cổ họng mở cho phép người vận hành và thiết bị cho ăn tiếp cận khuôn từ phía trước và hai bên. Điều này có giá trị trong các xưởng sản xuất và các nhà máy cỡ trung bình, nơi việc thay khuôn thường xuyên. Sự đánh đổi là khung sẽ uốn cong hơn khi chịu tải so với thiết kế kèm theo, do đó, việc bố trí ổ đĩa và cách tác dụng lực trở nên đặc biệt quan trọng.
Trong cả hai thiết kế, trục khuỷu hoặc trục lệch tâm chuyển đổi chuyển động quay của bánh đà thành chuyển động lên xuống của cầu trượt thông qua một hoặc nhiều thanh kết nối. Số lượng điểm kết nối xác định cách lực tạo hình tiếp cận thanh trượt và yếu tố duy nhất đó định hình hiệu suất, chi phí và sự phù hợp của từng máy.
các máy ép điện một điểm kiểu mở truyền toàn bộ lực tạo hình qua một điểm kết nối, thường ở gần đường tâm của cầu trượt nên khuôn phải căn chỉnh chính xác với điểm đó để tránh tải không đều .
Bởi vì chỉ có một kết nối dẫn động nên thiết kế một điểm có ít bộ phận chuyển động hơn, trục khuỷu hoặc cách bố trí lệch tâm đơn giản hơn và chi phí sản xuất thấp hơn. Nhiệm vụ bảo trì ít hơn, phù hợp với các nhà máy và cửa hàng nhỏ hơn với đội ngũ kỹ thuật hạn chế.
Máy ép một điểm xử lý các bộ phận nhỏ, ở giữa như thiết bị đầu cuối điện, giá đỡ nhỏ, vòng đệm, kẹp và công việc xỏ lỗ đơn giản. Khi lực tập trung gần tâm trượt và khuôn nhỏ gọn, máy sẽ mang lại kết quả ổn định với mức giá cạnh tranh.
Khi lực làm việc nằm cách xa điểm kết nối duy nhất, cầu trượt có xu hướng nghiêng và độ nghiêng này tăng theo khoảng cách giữa lực và tâm truyền động. . Do đó, công việc lệch tâm có thể gây ra sự mài mòn không đồng đều trên gibs và thanh dẫn hướng, đồng thời tạo ra các bộ phận có kích thước hoặc độ phẳng khác nhau. Các nhà thiết kế giảm hiệu ứng này bằng cách giữ khuôn ở chính giữa, sử dụng gib lớn hơn và hạn chế mômen lệch tâm mà máy ép được yêu cầu mang theo.
các máy ép điện hai điểm kiểu mở điều khiển slide từ hai điểm kết nối cách đều nhau trên chiều rộng của nó, do đó lực được chia sẻ giữa chúng và slide vẫn ở mức cao hơn khi chịu tải .
Hai điểm kết nối, thường được dẫn động bởi một trục khuỷu chung hoặc hai trục lệch tâm, phân phối tải trọng trên chiều rộng trượt. Sự sắp xếp này làm giảm độ nghiêng khi khuôn rộng hoặc khi lực không tập trung hoàn toàn. Nó cũng cải thiện tính song song giữa thanh trượt và bệ, hỗ trợ dung sai chi tiết chặt chẽ hơn.
Máy ép điểm đôi phù hợp với khuôn rộng hơn, đường đột dài hơn, khuôn dập lũy tiến với nhiều trạm và các hoạt động tạo hình tạo lực trên một khu vực rộng hơn. Giá đỡ ô tô, bộ phận thiết bị và dập điện với nhiều tính năng thường chạy đáng tin cậy hơn trên máy hai điểm.
Kết nối ổ đĩa thứ hai bổ sung thêm các thành phần, yêu cầu căn chỉnh và điểm bảo trì. Chi phí ban đầu cao hơn và việc thiết lập đòi hỏi phải chú ý đến cả hai điểm kết nối để slide luôn cân bằng. Lợi ích là sự ổn định cao hơn và phạm vi làm việc rộng hơn.
các comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| đặc trưng | Máy ép một điểm | Bấm hai điểm |
|---|---|---|
| Kết nối ổ đĩa | Một kết nối trung tâm | Hai kết nối trên chiều rộng |
| Dải công suất điển hình | Lên tới khoảng 100 tấn | Khoảng 100 đến 300 tấn |
| Dung sai đối với tải lệch tâm | Thấp, nghiêng với lực lệch tâm | Tốt, tải lượt chia sẻ trên slide |
| Song song dưới tải | Yêu cầu định tâm khuôn cẩn thận | Duy trì tốt hơn trên các khuôn rộng hơn |
| Chi phí mua tương đối | Hạ xuống | Cao hơn |
| Điểm bảo trì | Ít thành phần ổ đĩa hơn | Thêm vòng bi và kết nối để kiểm tra |
| Bộ phận điển hình | Khoảng trống và thiết bị đầu cuối nhỏ ở giữa | Dấu ngoặc rộng và khuôn lũy tiến |
các location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
Khi lực khuôn tập trung vào điểm kết nối, máy ép một điểm hoạt động gần giống như một cỗ máy lý tưởng, với độ mòn đều và kích thước bộ phận ổn định. Các khuôn nhỏ được đặt cẩn thận ở đường giữa là điểm nhấn cho thiết kế này.
Tải trọng lệch tâm tạo ra mô men cố gắng làm nghiêng cầu trượt. Ví dụ, khuôn có các cạnh cắt cách tâm truyền động 50 mm trong một lần nhấn một điểm có thể tạo ra độ nghiêng đáng chú ý xuất hiện dưới dạng bavia ở một bên của bộ phận. Máy ép hai điểm làm giảm mô men này bằng cách chia lực giữa hai kết nối, do đó, cùng một khuôn thường chạy với ít biến dạng hơn.
Lập kế hoạch bố trí khuôn sao cho trọng tâm tổng hợp của lực cắt nằm càng gần tâm truyền động càng tốt. Nếu trọng tâm không thể di chuyển về trung tâm, thiết kế nên chuyển sang máy điểm kép hoặc thêm các tính năng dẫn hướng như gibs nặng hơn và các bộ phận khuôn cân bằng.
Việc lựa chọn phải dựa trên các bộ phận, khuôn và các yêu cầu về dung sai thay vì chỉ dựa vào giá cả, vì cấu hình ổ đĩa không khớp sẽ gây ra các sự cố lặp đi lặp lại khiến chi phí cao hơn số tiền tiết kiệm ban đầu .
Đo chiều rộng khuôn và độ rộng của các trạm cắt hoặc tạo hình. Khuôn hẹp, ở giữa tương thích với các máy một điểm, trong khi khuôn rộng và các công cụ lũy tiến đa trạm thường cần hỗ trợ hai điểm.
Tính toán lực dập hoặc lực tạo hình từ chu vi, độ dày vật liệu và độ bền cắt. Giữ mức chênh lệch thấp hơn khoảng 20% so với trọng tải định mức để hoạt động bình thường. Nếu lực cực đại gần mức công suất một điểm, thì máy ép điểm kép sẽ có nhiều khoảng trống hơn để thay đổi.
Các bộ phận có khối lượng lớn với dung sai chặt chẽ được hưởng lợi từ độ ổn định của máy ép điểm kép vì tính song song được duy trì lâu hơn giữa các lần kiểm tra. Nguyên mẫu khối lượng thấp hoặc công việc ngắn hạn thường có thể được xử lý một cách kinh tế trên một máy một điểm.
Trọng tải chỉ mô tả một phần của máy ép, vì vậy người mua nên đánh giá hành trình, chiều cao đóng, kích thước giường và công suất năng lượng cùng với cấu hình truyền động .
Các nhà sản xuất đánh giá trọng tải ở một khoảng cách nhất định trước điểm chết dưới. Công việc tạo hình cần lực tối đa tại một điểm đột quỵ khác có thể vượt quá khả năng an toàn, do đó điểm đánh giá phải phù hợp với yêu cầu của quy trình.
Chiều dài hành trình phải phù hợp với bộ phận dài nhất và thiết bị cấp liệu, trong khi chiều cao đóng phải bao gồm chiều cao của bộ khuôn và bất kỳ bộ phận nào được xếp chồng lên nhau. Máy ép điểm đôi với khung lớn hơn có thể cung cấp nhiều tùy chọn chiều cao đóng hơn cho công cụ tiến bộ.
| Đặc điểm kỹ thuật | Tại sao nó quan trọng | Câu hỏi để hỏi nhà cung cấp |
|---|---|---|
| Trọng tải định mức và điểm định mức | Đặt lực an toàn tối đa | Ở khoảng cách hành trình nào thì đánh giá có giá trị? |
| Tải lệch tâm cho phép | Hạn chế làm việc ngoài trung tâm | Thời điểm tối đa cho khung này là gì? |
| Đặc điểm kỹ thuật song song trượt | Kiểm soát độ chính xác của bộ phận | Dung sai nào được đảm bảo ở mức đầy tải? |
| Số lần đột quỵ mỗi phút | Năng lực sản xuất | Tỷ lệ này có áp dụng cho trọng tải định mức không? |
| Kích thước giường và đệm | Kích thước khuôn và phòng lắp | Kích thước bộ khuôn nào phù hợp mà không cần sửa đổi? |
Thiết kế khuôn và cấu hình truyền động phải được xem xét cùng nhau, vì khuôn hoạt động tốt trên máy này có thể tạo ra các bộ phận kém trên máy khác. .
Đặt khuôn sao cho lực cắt tổng hợp rơi gần vào tâm truyền động. Các trụ dẫn hướng và ống lót phải có kích thước phù hợp với tải trọng dự kiến và đế khuôn phải đủ rộng để giữ cho chày và khuôn thẳng hàng dưới thanh trượt.
Lực lượng chết lũy tiến lan rộng khắp một số trạm. Trên máy ép điểm đôi, bố trí các trạm sao cho tải được phân bố đều giữa hai điểm đấu nối. Tải trọng trạm không đồng đều vẫn có thể tạo ra hiệu ứng mômen, vì vậy cần kiểm tra tính toán lực cho từng trạm.
Hệ thống dẫn hướng nặng hơn và bề mặt mài mòn được làm cứng giúp kiểm soát độ lệch trên cả hai thiết kế. Kiểm tra thường xuyên các trụ dẫn hướng, ống lót và bề mặt gib giúp khuôn chuyển động trơn tru và bảo vệ chất lượng bộ phận trong thời gian dài.
Độ chính xác của thiết lập xác định liệu một trong hai cấu hình có đạt được hiệu suất thiết kế hay không và việc kiểm tra căn chỉnh phải được tích hợp vào mỗi lần thay đổi khuôn .
Làm sạch tấm đệm và đế khuôn, định vị khuôn theo các dấu đường tâm của nó và kẹp đều với mômen xoắn quy định. Đặt chiều cao đóng theo thông số kỹ thuật của khuôn và xác nhận việc đóng bằng thước đo cảm biến trước khi chạy ở tốc độ sản xuất.
Kiểm tra độ song song giữa cầu trượt và giường bằng cách sử dụng các chỉ báo quay số tại một số điểm trên giường. Máy ép điểm đôi sẽ hiển thị số đọc nhất quán trên chiều rộng, trong khi máy ép điểm đơn có thể hiển thị sự thay đổi lớn hơn nếu khuôn lệch tâm. Ghi lại số đọc để xác định độ trôi theo thời gian.
Khi nhấn điểm kép, cả hai điểm kết nối phải ăn khớp một cách nhất quán. Kiểm tra chiều dài thanh kết nối, tình trạng ống lót và thời gian truyền động để thanh trượt không bị xoắn trong quá trình di chuyển. Thời gian không nhất quán xuất hiện dưới dạng các đặc điểm bộ phận không đồng đều và tiếng ồn bất thường.
Nhu cầu bảo trì tăng lên cùng với số lượng kết nối truyền động, vì vậy máy ép hai điểm yêu cầu kiểm tra theo kế hoạch nhiều hơn so với máy một điểm .
Tập trung vào ổ trục kết nối trung tâm, khe hở gib, tình trạng ly hợp và phanh cũng như bôi trơn trục khuỷu chính. Vì tải tập trung nên độ mòn của gib và độ mòn dẫn hướng phải được kiểm tra thường xuyên khi khuôn chạy lệch tâm.
Kiểm tra cả hai vòng bi kết nối, cả cụm thanh kết nối và cả hai bộ gib. Kiểm tra xem chất bôi trơn có đạt đến mọi điểm và hai bên có tốc độ mòn như nhau hay không. Độ mòn không đồng đều giữa các bên là dấu hiệu cảnh báo sớm cho thấy việc căn chỉnh hoặc tải khuôn cần được chú ý.
Máy ép khung mở vẫn tạo ra các mối nguy hiểm về va đập và vướng víu nghiêm trọng, đồng thời hệ thống an toàn phải phù hợp với cấu hình truyền động và phương pháp nạp liệu .
Sử dụng các tấm chắn cố định, tấm chắn có khóa liên động, rèm chắn sáng hoặc thiết bị cảm biến hiện diện để ngăn chặn sự xâm nhập của tay trong khi thực hiện cú đánh. Cổ họng mở phải được quản lý cẩn thận vì nó giúp tiếp cận các mối nguy hiểm từ nhiều hướng.
Hai tay điều khiển giúp cả hai tay tránh xa khuôn trong quá trình đánh. Đo khoảng cách dừng và thời gian dừng thường xuyên vì độ mòn của phanh sẽ thay đổi các giá trị này. Máy ép chạy quá mức có thể làm hỏng dụng cụ và gây nguy hiểm cho người vận hành.
Người vận hành và nhân viên bảo trì cần được đào tạo về cách xử lý khuôn, quy trình thiết lập và gắn thẻ khóa trước bất kỳ công việc nội bộ nào. Tuân thủ các yêu cầu bảo vệ máy móc áp dụng tại quốc gia của bạn, chẳng hạn như các quy định OSHA tại Hoa Kỳ hoặc các chỉ thị liên quan của Châu Âu.
Các ứng dụng thực tế cho thấy cách sử dụng hai cấu hình này trong sản xuất hàng ngày và các ví dụ bên dưới phản ánh thực tiễn chung hơn là các mẫu máy cụ thể .
Một máy ép một điểm nhỏ chạy khuôn đột bao hình ở giữa có thể tạo ra các đầu cuối ở tốc độ hành trình cao. Do các bộ phận nhỏ và lực được tập trung tốt nên thiết kế một điểm cho kết quả đầu ra đáng tin cậy với chi phí thiết bị thấp hơn.
Dấu ngoặc rộng hơn với nhiều tính năng xuyên và tạo hình thường chạy trên máy ép điểm kép. Tải trọng được chia sẻ và khả năng song song tốt hơn giúp giữ vị trí lỗ và độ phẳng trong suốt quá trình sản xuất dài.
Các bộ phận thiết bị kết hợp đột bao hình và uốn trên khu vực khuôn rộng thường được hưởng lợi từ máy điểm kép. Sự phân bổ lực nhất quán làm giảm sự biến đổi của lò xo và cải thiện sự lắp ráp phù hợp.
Giá mua chỉ là một phần của quyết định và tổng chi phí sở hữu bao gồm tỷ lệ phế liệu, tuổi thọ khuôn, nhân công bảo trì và thời gian ngừng hoạt động .
Đối với các bộ phận nhỏ ở giữa, máy ép một điểm có thể mang lại tổng chi phí thấp nhất, bởi vì bộ truyền động đơn giản hơn và giá vốn thấp hơn phù hợp với công việc ngắn hạn và độ phức tạp thấp. Khoản tiết kiệm sẽ biến mất nhanh chóng nếu khuôn lệch tâm gây ra phế liệu thường xuyên hoặc dụng cụ bị mài mòn sớm.
Máy ép hai điểm thường mang lại lợi ích thông qua phế liệu thấp hơn, tuổi thọ khuôn dài hơn và ít khiếu nại về độ chính xác hơn đối với các bộ phận có khối lượng rộng hoặc lớn. Giá mua cao hơn của nó là hợp lý khi quá trình sản xuất kéo dài và yêu cầu về dung sai nghiêm ngặt.
Hầu hết các vấn đề liên quan đến ổ đĩa đều xuất hiện dưới dạng các bộ phận không đồng đều, hao mòn bất thường hoặc tiếng ồn và quá trình kiểm tra có cấu trúc sẽ tìm ra nguyên nhân nhanh hơn việc thử và sai. .
Các vệt một bên thường biểu thị độ nghiêng do tải lệch tâm gây ra trên máy ép một điểm hoặc độ song song không đồng đều trên máy ép hai điểm. Trước tiên, hãy kiểm tra độ định tâm của khuôn, sau đó xác minh độ song song và độ hở của gib.
Độ mòn nặng hơn trên một gib cho thấy tải lệch tâm hoặc lệch tâm. Điều chỉnh vị trí khuôn, đặt lại khe hở và kiểm tra bề mặt dẫn hướng. Việc thay thế các gib bị mòn trước khi chúng làm hỏng thanh trượt sẽ giúp tránh việc sửa chữa tốn kém.
Tiếng gõ có thể do ống lót kết nối bị mòn, ốc vít lỏng hoặc chênh lệch thời gian giữa các điểm kết nối. Dừng máy ép, kiểm tra từng kết nối và xác nhận độ hở của ống lót trước khi tiếp tục sản xuất.
Câu hỏi: Máy ép điện một điểm loại mở là gì?
Đây là máy ép khung chữ C mở dẫn động cầu trượt từ một điểm kết nối gần trung tâm, mang lại kết cấu đơn giản và chi phí thấp cho công việc tập trung, công việc nhẹ nhàng .
Câu hỏi: Máy ép điện hai điểm loại mở là gì?
Nó là một máy ép khung mở điều khiển slide từ hai điểm kết nối trên chiều rộng của nó, chia sẻ tải và cải thiện tính song song trên các khuôn rộng hơn.
Câu hỏi: Tại sao tải lệch tâm gây ra vấn đề trên máy ép một điểm?
Lực lệch tâm tạo ra mô men làm nghiêng thanh trượt, gây ra hiện tượng mòn gib không đều, tạo gờ ở một bên của các bộ phận và biến đổi kích thước .
Câu hỏi: Máy ép một điểm thường có công suất bao nhiêu?
Máy ép một điểm thường được sử dụng với tải trọng lên tới khoảng 100 tấn, tùy thuộc vào kích thước khung và thiết kế, với định mức chính xác do nhà sản xuất quy định.
Câu hỏi: Khi nào nên chọn máy nhấn hai điểm?
Chọn máy ép điểm kép cho khuôn rộng, dụng cụ tiến bộ, lực lệch tâm và các bộ phận có dung sai chặt chẽ được sản xuất trong thời gian dài .
Câu hỏi: Khung hình mở ảnh hưởng đến độ chính xác như thế nào?
Một open frame flexes more under load than a closed frame, so drive configuration, die centering, and parallelism checks become especially important for accuracy.
Câu hỏi: Làm cách nào để tính toán lực cần thiết cho nguyên công đột bao hình?
Nhân chu vi cắt với độ dày vật liệu và độ bền cắt, sau đó thêm các yêu cầu tạo hình và giới hạn an toàn thấp hơn công suất định mức khoảng 20%. .
Câu hỏi: Việc bảo trì trên máy ép điểm đôi có gì khác biệt?
Máy ép điểm kép yêu cầu kiểm tra cả hai ổ trục kết nối, cả hai thanh kết nối và cả hai bộ gib, đồng thời xác nhận rằng hai bên mòn ở mức độ tương tự nhau.
Câu hỏi: Điều gì gây ra các vệt một mặt trên bộ phận được dập?
Các gờ một bên thường chỉ ra độ nghiêng do tải lệch tâm hoặc độ song song không đồng đều và việc khắc phục bắt đầu bằng việc kiểm tra độ chính tâm của khuôn và độ hở của gib.
Câu hỏi: Sở hữu một chiếc máy ép một điểm có rẻ hơn không?
Đối với các bộ phận nhỏ ở giữa có bố cục khuôn cẩn thận, máy ép một điểm thường có tổng chi phí thấp hơn, nhưng công việc lệch tâm có thể xóa bỏ lợi thế đó do hao mòn phế liệu và dụng cụ .
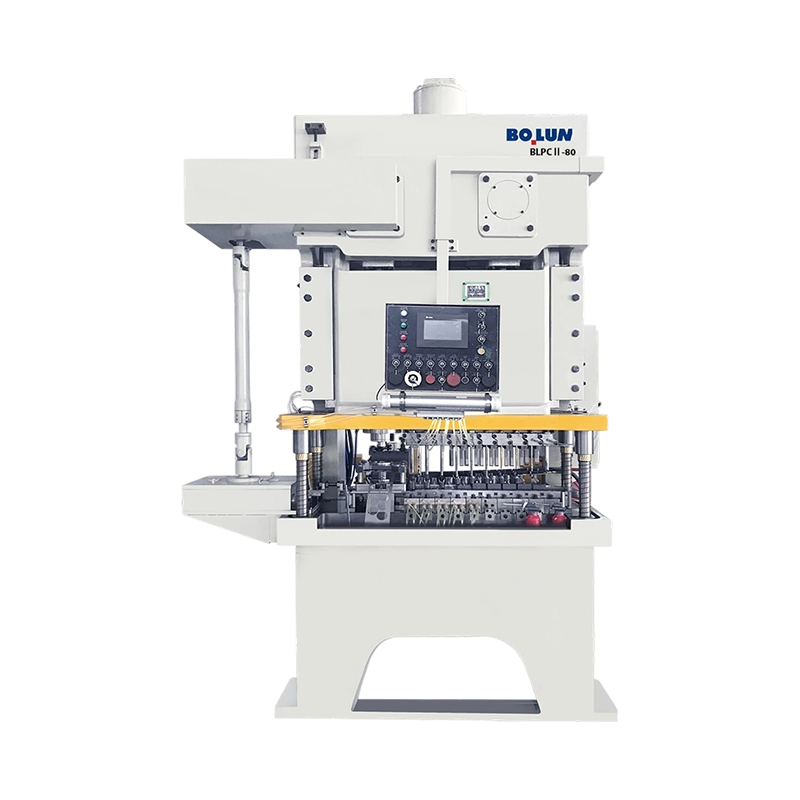


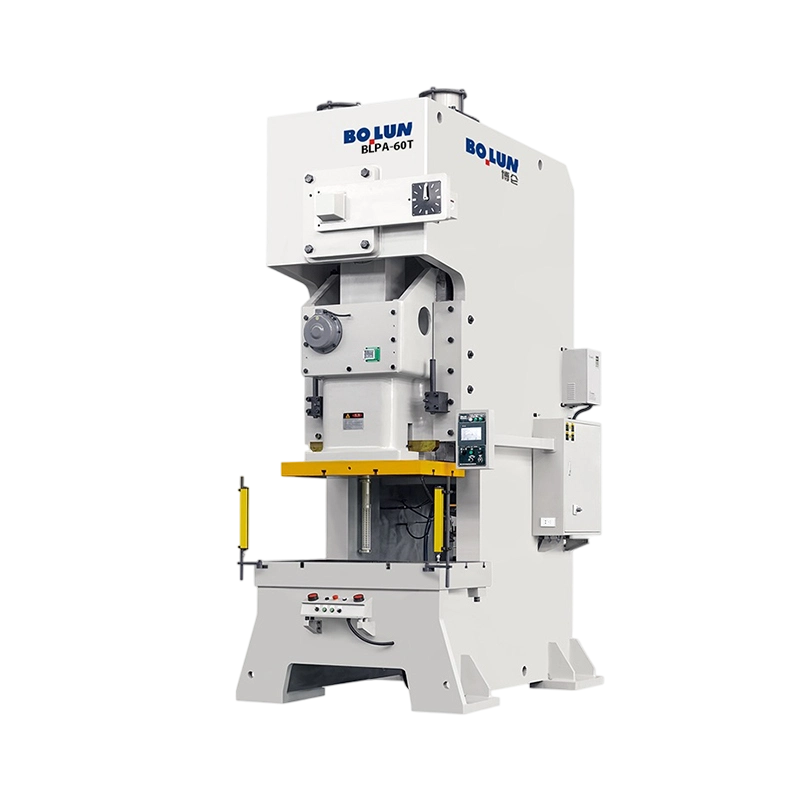
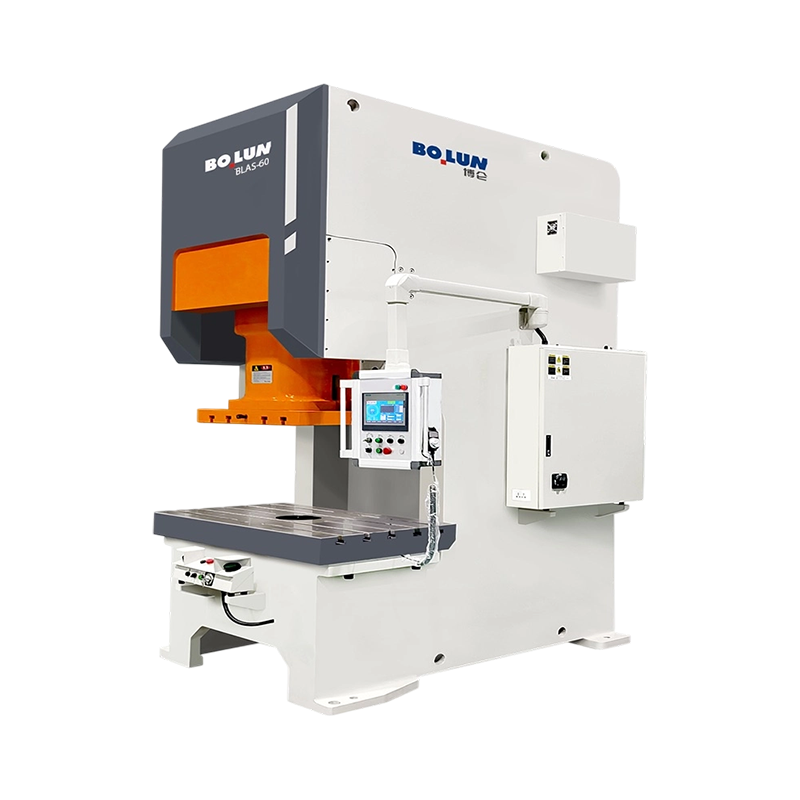
Máy ép không phải là một loại máy. Nó là một họ máy tạo hình kim loại được...
Trong lĩnh vực tạo hình kim loại, chế tạo kim loại tấm, đột dập và đột dập, m...
Máy ép điện là gì? A Máy ép điện - còn được gọi là máy ép dập ...
Một nhà sản xuất dây buộc cỡ trung gần đây phải đối mặt với một vấn đề que...
Câu trả lời ngắn gọn: Loại khung nào phù hợp với công việc của bạn ...
Khi bạn dự định sản xuất các bộ phận kim loại vừa hoặc nhỏ với số lượng lớ...
Liên hệ với chúng tôi

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Số 1 Đường Linjiang East, Xiaren, Thị trấn Jinting, Thành phố Thặng Châu, Tỉnh Chiết Giang, Trung Quốc
Sẵn sàng để bắt đầu?
Get in Touch

Bây giờ!
CHIẾT GIANG BOLUN

