Một nhà sản xuất dây buộc cỡ trung gần đây phải đối mặt với một vấn đề quen thuộc: máy tiện CNC của họ đang nhai thanh phôi với tỷ lệ gần ba kg thép tiêu thụ cho mỗi kg bu lông được vận chuyển. Nhà máy đã chuyển bu-lông lục giác M6 phổ biến nhất của mình sang máy dập nguội và tình hình kinh tế đã thay đổi nhanh chóng. Việc sử dụng vật liệu đã tăng lên trên 95 phần trăm, sản lượng tăng từ khoảng mười bộ phận mỗi phút lên vài trăm bộ phận, và các bu lông đã hoàn thiện trở nên chắc chắn hơn do quá trình tạo hình nguội đã làm cứng phần đầu và thân.
Đó là lý lẽ cốt lõi của việc sử dụng máy cán nguội: nó định hình lại kim loại thay vì cắt bỏ và làm như vậy mà không cần nhiệt, ở tốc độ cao và có độ lặp lại tuyệt vời. Máy tiêu đề nguội sản xuất ốc vít, bu lông, đinh tán, chốt, thiết bị đầu cuối và nhiều loại linh kiện được thiết kế nhỏ cho thị trường ô tô, điện, thiết bị và xây dựng. Nếu bạn đang đánh giá xem một chiếc máy như vậy có phù hợp với nhà máy của mình hay không thì hướng dẫn này sẽ bao gồm các nguyên tắc cơ bản về quy trình, cấu hình máy, các quyết định về thông số kỹ thuật quan trọng và những cạm bẫy mua sắm quyết định liệu khoản đầu tư có thực sự mang lại hiệu quả hay không.
Máy dập nguội là máy ép tạo hình kim loại để định hình thanh dây thành các bộ phận rắn ở nhiệt độ phòng. Máy kéo dây từ một cuộn dây, làm thẳng nó, cấp một chiều dài chính xác, cắt phôi và sau đó đưa phôi vào khuôn bằng một hoặc nhiều chày. Mỗi trạm khuôn sẽ đảo trộn hoặc ép đùn vật liệu cho đến khi phôi đạt được hình dạng hoàn thiện. Từ "tiêu đề" xuất phát từ ứng dụng ban đầu: đảo lộn phần cuối của một chiếc đinh hoặc vít trống để tạo thành một cái đầu. Các máy móc hiện đại vẫn làm được điều đó, nhưng chúng cũng cắt, đúc, đùn các ổ cắm bên trong, giảm bớt các chân và tạo ra các bộ phận phức tạp qua nhiều trạm trong một chu kỳ.
Tiêu đề nguội là một tiểu thể loại của rèn nguội. Rèn nguội bao gồm bất kỳ biến dạng dẻo nào của kim loại dưới nhiệt độ kết tinh lại của nó; tiêu đề nguội đề cập cụ thể đến việc tạo hình dây hoặc thanh ở tốc độ cao, nhiều trạm thành các phần nhỏ, chủ yếu là đối xứng trục. Về mặt thực tế, máy dập nguội dành cho các bộ phận rắn giống như máy dập đối với tấm kim loại: nó là công cụ sản xuất chuyên dụng, hiệu quả cao cho công việc.
Máy có hai dòng sản phẩm rộng. Đầu nguội nằm ngang, quen thuộc trong quá trình sản xuất đinh và vít, cấp dây dọc theo trục nằm ngang và cực kỳ nhanh. Máy ép tạo hình nguội theo chiều dọc, thường được chế tạo dưới dạng máy ép chuyển động, xử lý dây nặng hơn, phôi lớn hơn và các bộ phận cần nhiều năng lượng tạo hình hơn. Cả hai họ đều làm biến dạng vật liệu bằng áp suất cơ học và dựa trên các nguyên tắc luyện kim giống nhau.
Bất kể thương hiệu hay cấu hình, mọi hoạt động của dàn lạnh đều tuân theo cùng một trình tự:
Vít đầu lục giác điển hình ở kích thước M6 bắt đầu bằng dây 5,5 mm. Phôi được cắt theo chiều dài, sau đó đảo thành ba khuôn: khuôn đầu tiên tạo hình trước phần đầu, khuôn thứ hai mở rộng nó gần với đường kính cuối cùng, và khuôn thứ ba tạo thành hình lục giác và vát cạnh trong khi chày tạo thành ổ cắm bên trong bằng cách đùn ngược. Toàn bộ chuỗi mất vài phần mười giây. Máy hiện đại sản xuất từ 100 đến 700 bộ phận mỗi phút, với các bộ phận nhẹ hơn chạy ở cấp cao hơn.
Yếu tố hạn chế là biến dạng chứ không phải thời gian chu kỳ. Mỗi trạm chỉ có thể tăng diện tích mặt cắt ngang của phôi cho đến khi vật liệu bị vênh hoặc cứng lại vượt quá độ dẻo của nó. Đó là lý do tại sao việc lựa chọn máy phụ thuộc nhiều vào tổng lực biến dạng và lực tạo hình cần thiết hơn là tốc độ tối đa được quảng cáo.
Đầu nguội dựa vào hai cơ chế biến dạng thường tác động cùng nhau trên cùng một bộ phận.
khó chịu compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
Đùn moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
Việc tăng cường công việc sẽ quyết định quá trình có thể đi được bao xa. Mỗi lần biến dạng dẻo tăng lên sẽ làm tăng cường độ chảy và độ cứng của kim loại. Đối với thép có hàm lượng carbon thấp, tổng mức giảm có thể đạt tới 75 đến 80% trước khi cần ủ. Đối với vật liệu không gỉ hoặc hợp kim cao, giới hạn này thấp hơn nhiều. Thực hành tiêu đề nguội tốt sẽ giữ cho độ biến dạng trên mỗi trạm ở dưới độ dẻo sẵn có của vật liệu và nó coi độ cứng được làm cứng cuối cùng như một đặc điểm thiết kế chứ không phải là một tai nạn. Đối với ốc vít có ren, độ bền bổ sung đó thường chính xác là những gì bản in yêu cầu.
Cách bố trí vật lý của máy dập nguội xác định phạm vi các bộ phận mà máy có thể vận hành một cách tiết kiệm.
Đầu ngang là loại máy cổ điển của ngành dây buộc. Đường dẫn dây thẳng và nằm ngang, thanh ram tiêu đề di chuyển theo chiều ngang, cơ chế cắt và truyền hoạt động với tốc độ rất cao. Chúng nổi trội ở các chi tiết nhỏ: đinh, ốc vít, đinh tán, ghim ngắn và các hình dạng tương tự. Hạn chế của chúng là kích thước bộ phận và khối lượng, vì các phôi lớn trở nên khó dẫn hướng và xử lý theo chiều ngang ở tốc độ cao.
Máy ép dọc xử lý dây nặng hơn và các bộ phận lớn hơn. Thanh ram di chuyển theo chiều dọc theo hình dạng giống như máy ép thông thường. Do khung hấp thụ các lực phản lực một cách đối xứng nên các máy dọc đạt được sự liên kết đột dập tốt hơn và dễ tích hợp hơn với rô-bốt, bộ cấp liệu tự động và dụng cụ nặng. Cấu trúc khung kín, đôi khi được gọi là khung chữ O, chống lại độ lệch tốt hơn khung chữ C mở và được ưu tiên cho công việc tạo hình nguội có trọng tải lớn.
Hệ thống truyền động cũng quan trọng như cách bố trí. Máy điều khiển bằng tay quay rất đơn giản, nhanh và hiệu quả, với vận tốc trượt theo đường cong hình sin và đạt cực đại ở gần giữa hành trình. Máy điều khiển chuyển đổi sử dụng một liên kết để nhân lực khi trượt tiến đến điểm chết dưới. Máy ép chuyển đổi tạo ra lực rất lớn ở tốc độ trượt thấp qua vùng tạo hình, giúp cải thiện khả năng làm đầy khuôn và giảm tải trọng va đập. Đó là lý do tại sao máy ép chuyển đổi chiếm ưu thế trong các ứng dụng rèn nguội theo chiều dọc: đường cong hành trình lực của chúng phù hợp với yêu cầu tạo hình nguội có độ biến dạng cao, năng lượng cao.
Máy ép điều khiển bằng servo thay thế bánh đà và ly hợp bằng động cơ servo dẫn động trực tiếp. Chuyển động trượt có thể lập trình được, do đó máy có thể dừng ở phía dưới, thay đổi tốc độ giữa hành trình và đi theo đường cong tạo hình tùy chỉnh. Công nghệ servo đang lan rộng sang lĩnh vực tạo hình nguội vì nó rút ngắn thời gian chu kỳ cho các bộ phận nhiều bước và bảo vệ các khuôn đúc đắt tiền khỏi tải trọng va đập.
Bạn có thể đọc thêm về máy ép rèn nguội là gì trong ghi chú ngành của chúng tôi. Trong số các dòng máy ép rèn nguội công nghiệp, dòng máy dập nguội BLKP sử dụng bộ truyền động chuyển đổi để có hành trình cân bằng và khả năng biến dạng cao, một thiết kế phù hợp với các bộ phận cần lực duy trì trong suốt khoảng cách tạo hình dài.
 Máy ép rèn nguội loại chuyển đổi BLKP-400 với công suất 4000 kN Máy ép khớp đốt ngón tay 4000 kN này cung cấp các tùy chọn hành trình 160 hoặc 180 mm và điều chỉnh trượt bằng điện với khóa thủy lực, khiến nó phù hợp cho việc đảo, tạo hình và định cỡ khi lực cân bằng trên khoảng cách tạo hình dài là quan trọng. Xem sản phẩm →
Lựa chọn vật liệu là điều đầu tiên phải làm đúng trong một dự án gia công nguội, bởi vì nó quyết định tải trọng tạo hình, tuổi thọ dụng cụ và liệu các bộ phận có bị nứt hoặc gập hay không.
Phần lớn các bộ phận đầu nguội được làm từ dây thép cacbon thấp ở các loại như SAE 1008, 1010 và 1018. Các loại này có ứng suất dòng chảy thấp, độ dẻo cao và dễ tạo hình trong khuôn nhiều trạm. Các loại cacbon trung bình như 1035 và 1045 nâng cao độ bền của các bộ phận hoàn thiện nhưng yêu cầu lực tạo hình cao hơn đáng kể. Thép hợp kim, bao gồm 4037 và các loại được xử lý bằng boron như 10B21 và 10B33, được chỉ định khi yêu cầu các loại đặc tính của dây buộc 8,8, 9,8 hoặc 10,9. Các loại thép không gỉ như 304, 316 và 410 có hình dạng tốt nhưng cứng lại rất mạnh, vì vậy chúng cần nhiều trạm tạo hình hơn và khả năng bôi trơn mạnh mẽ hơn. Dây kim loại màu, bao gồm hợp kim nhôm 6061 và 5056, đồng thau, đồng thau và đồng berili, thường dùng cho các bộ phận điện, thiết bị đầu cuối và phần cứng chống ăn mòn.
Đặc tính vật liệu cũng quyết định kích thước máy. Khi hàm lượng carbon, hàm lượng hợp kim hoặc tổng biến dạng tăng lên, lực tạo hình cần thiết sẽ tăng lên nhanh chóng. Nếu bạn dự định vận hành nhiều dòng vật liệu trên một máy, hãy xác định kích thước máy để có vật liệu cứng nhất, cứng nhất trong hỗn hợp chứ không chỉ theo lịch trình sản xuất hiện tại.
Tại sao các nhà sản xuất lại đầu tư vào máy cán nguội khi họ đã sở hữu máy tiện và trung tâm gia công? Năm lợi thế có thể đo lường được giải thích sự lựa chọn.
Đầu tiên, việc sử dụng vật liệu là cực kỳ cao. Việc tạo hình sẽ thay thế vật liệu thay vì cắt bỏ nó, do đó, dây buộc từng tiêu thụ gấp nhiều lần trọng lượng thành phẩm của nó trong phôi thanh giờ đây có thể được tạo ra với tổn thất quy trình ít hơn 5% từ cuộn dây. Với hàng triệu bộ phận, chỉ riêng việc tiết kiệm thép thô đã đủ để trang bị cho thiết bị.
Thứ hai, tốc độ đầu ra chưa từng có đối với các bộ phận rắn. Đầu phun một lỗ chạy tốt với tốc độ trên 400 bộ phận mỗi phút và máy nhiều trạm vẫn sản xuất hàng trăm bộ phận mỗi phút cho nhiều dòng sản phẩm. Không có quy trình sản xuất chip nào đạt được tốc độ đó đối với một thành phần kim loại rắn.
Thứ ba, quá trình làm cứng cải thiện tính chất cơ học. Vật liệu bền nhất chính xác ở nơi nó chảy nhiều nhất, đó là nơi mà ốc vít cần lực cản: ở phi lê đầu, thành ổ cắm và chuôi. Tạo hình nguội thường cho phép các nhà sản xuất sử dụng loại thép có chi phí thấp hơn vì gia công nguội sẽ tăng thêm độ bền mà nếu không sẽ cần xử lý nhiệt.
Thứ tư, tính nhất quán về kích thước đến từ một cỗ máy cứng nhắc và dụng cụ có thể lặp lại. Sau khi khuôn được quay vào, hàng trăm nghìn mảnh sẽ chạy với kích thước chặt chẽ, ít bị trôi và rất ít bị loại bỏ.
Thứ năm, chất lượng bề mặt tốt. Khoang khuôn tạo ra sự hoàn thiện mịn màng trên bộ phận, thường loại bỏ các hoạt động mài và đánh bóng thứ cấp. Sự đánh đổi là chi phí trả trước cho khuôn và thiết lập; quá trình này chỉ trở nên kinh tế khi khối lượng đủ cao để khấu hao dụng cụ đó.
Gia công là giải pháp thay thế phổ biến nhất cho các bộ phận rắn nhỏ, vì vậy đây là quy trình đầu tiên mà người mua so sánh với tiêu đề nguội. Mỗi nơi đều có vùng kinh tế rõ ràng.
| Tiêu chí | Máy tiêu đề lạnh | gia công CNC |
|---|---|---|
| Sử dụng vật liệu | 90-98 phần trăm | 40-70 phần trăm điển hình |
| Thời gian chu kỳ | 0,1 đến 10 giây mỗi phần | 5 giây đến vài phút |
| Sức mạnh một phần | Tăng lên nhờ sự chăm chỉ làm việc | Phụ thuộc vào kho thanh; bề mặt cắt không được tăng cường |
| Dung sai điển hình | /- 0,05 mm trên các đặc điểm hình thành | /- 0,01 mm hoặc cao hơn |
| Chi phí thiết lập và dụng cụ | Cao; chết là tùy chỉnh và một phần cụ thể | Vừa phải; thay đổi chương trình nhanh chóng |
| Tính linh hoạt | Thấp; dụng cụ chuyên dụng cho mỗi bộ phận | Cao; thay đổi thiết kế dễ dàng |
| Khối lượng kinh tế | Thông thường trên 100.000 chiếc mỗi năm | Tiết kiệm từ một lần trở lên |
Gia công hiệu quả bất cứ khi nào số lượng nhỏ, hình học thay đổi thường xuyên hoặc dung sai cực kỳ chặt chẽ. Gia công nguội sẽ thắng lợi bất cứ khi nào chi tiết có thiết kế ổn định, khối lượng gia công hàng năm cao và đủ tính đối xứng để tạo hình trong khuôn. Nhiều nhà máy sử dụng cả hai: dập nguội cho sản phẩm phổ thông và máy CNC cho các sản phẩm đặc biệt, nguyên mẫu và các biến thể khối lượng thấp.
Một quy trình lai phổ biến là gia công nguội, sau đó là cán ren, sau đó là thao tác chỏm hoặc vát mép nhẹ. Các điểm ren và tính năng truyền động thường dễ kiểm soát hơn với bước xử lý thứ cấp nhanh hơn so với việc tạo riêng chúng và sự kết hợp vẫn có chi phí trên mỗi bộ phận thấp hơn nhiều so với gia công toàn bộ.
Rèn nóng làm nóng kim loại để giảm ứng suất dòng chảy của nó, điều này cho phép các bộ phận lớn và biến dạng nghiêm trọng với các máy có trọng tải khiêm tốn. Đầu nguội thay thế lò bằng lực: máy phải vượt qua toàn bộ giới hạn chảy ở nhiệt độ phòng của vật liệu trong mỗi hành trình.
Đối với các chi tiết nhỏ, dập nguội có những ưu điểm mang tính quyết định. Không có cặn, không mất oxy hóa, không co ngót nhiệt và không có năng lượng lò. Dung sai chặt chẽ hơn vì khuôn xác định hình dạng cuối cùng mà không cho phép độ co ngót và bề mặt hoàn thiện đủ mịn để chạy trực tiếp vào cán ren. Bởi vì gia công nguội giúp tăng cường độ bền cho vật liệu nên nhiều bộ phận đáp ứng được các đặc tính cơ học của chúng khi giảm xử lý nhiệt hoặc không cần xử lý nhiệt.
Rèn nóng vẫn là lựa chọn tốt hơn khi chi tiết lớn, khi tổng biến dạng vượt quá mức vật liệu có thể hấp thụ lạnh hoặc khi thép có độ bền rất cao có độ dẻo ở nhiệt độ phòng thấp được chỉ định. Nó cũng được ưu tiên cho các bộ phận có tiết diện dày đòi hỏi máy ép nguội có kích thước không lớn. Theo hướng dẫn sơ bộ, các bộ phận có trọng lượng trên một kg thường được chuyển sang rèn nóng hoặc rèn ấm thay vì rèn nguội, mặc dù điểm giao nhau phụ thuộc vào hình dạng, vật liệu và khối lượng.
Dập các dạng tấm kim loại; tiêu đề lạnh hình thức dây. Hai quá trình này bổ sung nhiều hơn là cạnh tranh. Ví dụ, vỏ pin là một bộ phận được đóng dấu và kéo sâu, trong khi các cực của pin và các điểm tiếp xúc bên trong nó thường có đầu nguội.
Dập tạo ra các hình dạng có thành mỏng, mặt bích và mở từ tấm phẳng. Đầu nguội tạo ra các thân, đầu, cán và các khoang hình thành bên trong từ dây tròn. Khi một bộ phận có trục đối xứng và rắn chắc, quá trình gia công nguội sẽ nhanh hơn và tiết kiệm vật liệu hơn. Khi bộ phận là tấm, giá đỡ hoặc vỏ, dập là quá trình tự nhiên.
Nhiều cụm sản phẩm có chứa cả hai loại bộ phận. Dây buộc có đầu có mặt bích được chế tạo theo tiêu đề; cái kẹp giữ bên cạnh đã được đóng dấu. Đó là lý do tại sao các nhà chế tạo máy ép, bao gồm cả những công ty tập trung vào thiết bị rèn nguội, thường cung cấp cả hai dòng máy ép để các nhà máy có thể trang trải toàn bộ hóa đơn nguyên vật liệu.
Quá trình đúc tạo ra các bộ phận bằng cách hóa rắn kim loại lỏng trong khuôn, cho phép hình học bên trong phức tạp nhưng gây ra rủi ro về độ xốp, sự thay đổi tính chất cơ học và nhu cầu gia công đáng kể trên các bề mặt chức năng. Tiêu đề nguội là một quá trình ở trạng thái rắn: cấu trúc hạt ban đầu của dây được bảo toàn và dòng hạt đi theo đường viền của bộ phận.
Kết quả là chi tiết đúc nguội có độ bền, độ dẻo dai và khả năng chống mỏi vượt trội so với chi tiết đúc có cùng chất liệu và kích thước. Sự đánh đổi là sự tự do hình học. Vật đúc có thể phức tạp, rỗng và có độ chi tiết cao. Các bộ phận có đầu về cơ bản là các biến thể của hình trụ: đầu, thân, ổ cắm, mặt bích và dạng truyền động. Đối với các bộ phận có khối lượng lớn nhỏ chẳng hạn như thiết bị đầu cuối, chốt, miếng đệm và khoảng trống ổ cắm, tiêu đề nguội hầu như luôn đánh bại việc đúc về chi phí trên mỗi bộ phận, tính nhất quán và hiệu suất cơ học.
Máy cán nguội sản xuất phần lớn các loại ốc vít trên thế giới, cùng với một danh sách dài các bộ phận được thiết kế mà hầu hết người tiêu dùng chưa bao giờ nhìn thấy.
Các bộ phận ô tô và công nghiệp lớn hơn, chẳng hạn như đinh tán hạng nặng, bu lông neo và phụ kiện đường ống, chạy trên máy ép chuyển đổi rèn nguội thẳng đứng để cung cấp độ cứng và trọng tải cần thiết cho quá trình ép đùn ngược và xáo trộn nặng. Nếu tổ hợp sản phẩm của bạn bao gồm cả ốc vít nhỏ và các bộ phận có hình dạng lớn hơn, thì thông thường bạn nên chạy song song một số máy thay vì ép tất cả các bộ phận qua một dây chuyền quá khổ. Một máy ép chuyển đổi nặng 400 tấn có thể tạo ra các bu lông treo vào buổi sáng và các phôi đầu cuối nặng vào buổi chiều, nhưng chỉ khi không gian khuôn, hành trình và cửa sổ cấp liệu bao phủ cả hai họ.
 Máy ép chuyển đổi hạng nặng BLKP-850 để rèn nguội tải trọng cao Được định mức ở mức 8500 kN với khung siêu cứng và đệm 180 mm, chiếc máy này duy trì hiệu suất ổn định khi vận hành ở cường độ nặng liên tục, lý tưởng cho các bộ phận ô tô và máy móc hạng nặng yêu cầu ép đùn ngược và đảo trộn nặng. Xem sản phẩm →
Chọn đúng máy là hành động cân bằng giữa lực cần thiết, hình dạng bộ phận, vật liệu, tốc độ và ngân sách. Hãy bắt đầu với thành phần gia đình chứ không phải tờ rơi và trả lời những câu hỏi sau:
Cấu trúc khung cũng là một yếu tố quyết định. Máy ép khung C loại mở có sẵn và giá cả phải chăng cho công việc nhẹ nhàng hơn. Máy ép khung chữ O loại kín có cấu trúc đối xứng, cứng cáp, chống lại độ lệch và độ nghiêng, điều này rất cần thiết cho việc tạo hình có trọng tải cao và khả năng chịu lạnh gần. Đối với biến dạng rất cao, bộ truyền động bánh răng lệch tâm hoặc hai điểm khép kín sẽ phân bổ lực đều trên thanh trượt và bảo vệ cả dụng cụ và khung khỏi tải trọng lệch tâm.
Các dự án lớn cũng đòi hỏi một khoảng thời gian dài. Nếu một bộ phận phải được đẩy ra khỏi khuôn sâu hoặc nếu chiều dài ép đùn dài thì phạm vi hành trình và chiều cao đóng sẽ trở thành những yếu tố hạn chế. Không định cỡ máy chỉ bằng trọng tải; kiểm tra xem không gian khuôn, hành trình trượt và cửa sổ nạp có phù hợp với toàn bộ dòng sản phẩm của bạn hay không, bao gồm cả các biến thể trong tương lai.
Trọng tải là con số được trích dẫn nhiều nhất trên máy dập nguội, tuy nhiên nó cũng là con số thường xuyên bị áp dụng sai nhất. Lực tạo hình cần thiết là tích của diện tích biến dạng dự kiến và ứng suất dòng chảy của vật liệu, được điều chỉnh bởi ma sát và dư thừa hình học.
Để làm xáo trộn phần đầu trên thép có hàm lượng cacbon thấp, ứng suất dòng chảy ở mức biến dạng vừa phải nằm trong khoảng từ 800 đến 1.200 MPa. Đối với ép đùn ngược hoặc đối với thép hợp kim, nó có thể vượt quá 1.800 MPa. Một ví dụ đơn giản, việc đảo ngược đầu có đường kính 20 mm từ dây 10 mm sẽ tạo ra diện tích đầu cuối cùng là khoảng 314 mm vuông. Ở áp suất dòng chảy 1.000 MPa, cần lực khoảng 314 kN, tương đương khoảng 32 tấn. Cùng một đầu có ổ cắm sâu được tạo thành bằng cách ép đùn ngược hoặc được làm bằng thép hợp kim, có thể yêu cầu lực đó gấp hai đến ba lần.
Bảng dưới đây đưa ra phạm vi đường kính dây biểu thị so với loại máy đối với thép cacbon; giá trị thực tế phụ thuộc vào độ phức tạp của bộ phận, tình trạng vật liệu và bôi trơn.
| Lớp máy | Phạm vi đường kính dây điển hình | Ứng dụng điển hình |
|---|---|---|
| 25-60 tấn | 1-6mm | Đinh, ốc vít nhỏ, đinh tán |
| 60-160 tấn | 4-12mm | Vít, bu lông, chốt máy |
| 160-400 tấn | 8-20mm | Bu lông, đinh tán, linh kiện ô tô hạng nặng |
| 400-850 tấn | 15-35mm | Ốc vít lớn, phôi rèn, công việc có độ biến dạng cao |
Đối với máy ép rèn nguội thẳng đứng cỡ trung bình, loại BLKP650, được định mức ở mức 6.500 kN, là lựa chọn phổ biến khi độ sâu tạo hình dài và hành trình phải được giữ cân bằng dưới tải nặng. Định cỡ trên nhu cầu hiện tại của bạn thường là khôn ngoan vì các dòng sản phẩm có xu hướng phát triển theo đường kính dây lớn hơn theo thời gian.
 Máy ép chuyển đổi BLKP-650 để rèn nguội sâu và đột quỵ ổn định Với công suất 6500 kN và hành trình áp suất 8 mm, máy ép này cung cấp khả năng tạo hình được kiểm soát cho các bộ phận có khổ dày, có hệ thống phun tích hợp và phát hiện tải để vận hành đáng tin cậy trong các ứng dụng nén sâu. Xem sản phẩm →
Dụng cụ xác định chi phí thực tế cho mỗi bộ phận trong tiêu đề nguội. Bộ khuôn bao gồm các hạt dao, chày, vỏ ống bọc ngoài, chốt và bộ tháo phôi. Đối với tiêu đề thép khối lượng lớn, hạt dao cacbua vonfram là lựa chọn tiêu chuẩn, được hỗ trợ trong các trường hợp được lắp bằng thép co ngót. Hạt dao cacbua thường có độ bền từ 500.000 đến 2.000.000 miếng trên mỗi khoang giữa các lần mài lại đối với các bộ phận bằng thép cacbon thấp. Các cú đấm mòn nhanh hơn, đặc biệt là khi ép đùn ngược, nơi áp lực tiếp xúc cực lớn; nhiều cú đấm có lớp phủ titan hoặc gốm để kéo dài tuổi thọ.
Bôi trơn không phải là tùy chọn. Tiêu chuẩn công nghiệp đối với thép là lớp phủ chuyển hóa kẽm photphat, sau đó là chất bôi trơn stearat. Màng dầu thông thường không thể tồn tại dưới áp suất tiếp xúc của quá trình ép đùn nguội, và kết quả của việc bôi trơn không đủ là tạo ra vết lõm và bám vào khuôn trong vòng vài phút. Thép không gỉ yêu cầu lớp phủ chuyển đổi oxalate hoặc tương tự, trong khi nhôm và đồng thau có thể chạy với các loại dầu nhẹ hơn.
Tất cả những lỗi này đều liên quan đến sự thẳng hàng và độ cứng của máy. Đục và khuôn phải duy trì đồng tâm trong phạm vi vài micron và thanh trượt không được nghiêng khi chịu tải. Một khung cứng, khớp nối chính xác và hệ thống thay khuôn được thiết kế tốt có giá trị tương đương với định mức trọng tải danh nghĩa.
Vì máy cán nguội chạy tốc độ cao nên việc kiểm soát chất lượng phải liên tục và tự động. Việc chờ đợi kết quả lấy mẫu ngoại tuyến có thể tạo ra hàng chục nghìn bộ phận bị lỗi trước khi vấn đề được phát hiện.
Tuyến phòng thủ đầu tiên là hệ thống giám sát tải của máy. Máy ép tạo hình nguội hiện đại theo dõi tải trượt trên mỗi hành trình bằng cách sử dụng máy đo biến dạng gắn trên khung. Khi đường cong tải lệch ra ngoài cửa sổ xác định, máy sẽ tự động dừng. Việc này sẽ bắt giữ chày bị thiếu, dây bị cấp sai hoặc khuôn bị hỏng trong vòng một hoặc hai chu kỳ, giúp ngăn ngừa hàng loạt mảnh vụn.
Kiểm tra thứ nguyên chạy cả ngoại tuyến và nội tuyến. Khi ngoại tuyến, người kiểm tra sẽ đo đường kính đầu, chiều cao đầu, chiều dài thân, độ sâu đầu nong và độ đảo ren trên cơ sở mẫu. Hệ thống đo quang học nội tuyến có thể kiểm tra 100% các bộ phận với tốc độ vài trăm bộ phận mỗi phút, loại bỏ dung sai bên ngoài mà không làm chậm dây chuyền.
Kiểm tra độ cứng rất quan trọng đối với các bộ phận có độ bền cuối cùng phụ thuộc vào độ cứng của sản phẩm. Các vùng được tạo hình nguội phải đáp ứng các yêu cầu về độ cứng hoặc độ bền kéo tối thiểu và kế hoạch thử nghiệm phải nhắm mục tiêu cụ thể đến các vùng đó. Đối với các ngành công nghiệp ô tô và được quản lý, dự kiến sẽ có các nghiên cứu về khả năng xử lý với Cp và Cpk. Đầu nguội có khả năng hoạt động cao khi khuôn còn mới và máy ổn định, nhưng khả năng bị xói mòn khi khuôn bị mòn, vì vậy khoảng thời gian thay dao phải dựa trên độ lệch được đo thay vì theo thói quen.
Tính bền vững trong quá trình tạo hình kim loại thường được thảo luận về mặt năng lượng của lò nung và phát thải khí nhà kính. Dòng lạnh tránh hoàn toàn sự nóng lên, đây là thông tin môi trường mạnh nhất của nó.
Trên mỗi bộ phận, tiêu đề nguội chỉ tiêu thụ năng lượng cơ học của máy ép, một phần năng lượng cần thiết để làm nóng phôi trong quá trình rèn nóng hoặc để quay trục gia công trong vài phút. Hiệu suất vật liệu bổ sung thêm một khía cạnh khác: bằng cách thay thế kim loại thay vì cắt bỏ nó, tiêu đề nguội làm giảm cả lượng khí thải phát sinh từ nguyên liệu thô đã mua và chi phí xử lý và tái chế phôi.
Một nhà máy chuyển dây buộc khối lượng lớn từ gia công sang gia công nguội thường nhận thấy những kết quả sau:
Những lợi ích này là thực tế và có thể đo lường được, nhưng chúng xuất phát từ việc lựa chọn quy trình tốt chứ không phải từ các tuyên bố tiếp thị. Đối với một nhà sản xuất có khối lượng linh kiện hoặc dây buộc lớn, máy tạo hình nguội là một trong những lựa chọn tạo hình kim loại tiết kiệm năng lượng nhất hiện có.
Chi phí vốn chỉ là phần có thể nhìn thấy được của khoản đầu tư nguội. Tổng chi phí sở hữu bao gồm máy móc, dụng cụ, lắp đặt, tiện ích, bảo trì, thời gian chuyển đổi và chi phí do lỗi chất lượng. Một mô hình ngân sách thực tế bao gồm tất cả những điều đó.
Dụng cụ là một chi phí vĩnh viễn thay đổi theo khối lượng và độ cứng của vật liệu. Cần thận trọng khi dành 5 đến 15 phần trăm giá máy mỗi năm cho hạt dao, đột lỗ và mài lại, với mức cao hơn trong phạm vi đó liên quan đến thép không gỉ hoặc các bộ phận được ép đùn nặng. Việc bảo trì rất khiêm tốn nhưng không phải là không đáng kể: hệ thống bôi trơn, bộ lọc, gibs và vòng đệm cần được bảo trì theo lịch trình và máy ép chạy 24 giờ mỗi ngày ở tốc độ cao sẽ làm hao mòn các bộ phận hàng năm.
Việc tính toán hoàn vốn thường tập trung vào chi phí đơn vị. Hãy xem xét một bu lông có chi phí 0,05 USD để sản xuất bằng máy và 0,02 USD cho dây chuyền dập nguội. Với mười triệu sản phẩm mỗi năm, số tiền tiết kiệm hàng năm là 300.000 USD sẽ đủ để mua một chiếc máy cỡ trung trong vòng vài năm. Nếu tổ hợp sản phẩm bao gồm nhiều kích cỡ trong phạm vi của máy thì việc sử dụng sẽ trở thành yếu tố quyết định kết quả. Khó có thể biện minh cho một chiếc máy chỉ chạy một ca với mức sử dụng 30% so với một chiếc máy chạy ba ca với mức sử dụng 80%.
Chi phí chuyển đổi là chi tiết đơn hàng ít được nhìn thấy nhất. Một lần thay khuôn mất hai giờ trên một máy chạy hàng trăm nét mỗi phút sẽ gây tốn kém về sản lượng bị mất. Máy được thiết kế để thay khuôn nhanh chóng, với kẹp thủy lực và hộp dụng cụ cài sẵn, phục hồi nhanh chóng bất cứ khi nào kích thước lô nhỏ.
Cỗ máy chỉ hoạt động tốt khi công ty thiết kế, chế tạo và hỗ trợ nó. Thẩm định kỹ thuật phải bao gồm bốn lĩnh vực trước khi bạn ký đơn đặt hàng.
Ví dụ, Máy móc chính xác cao Chiết Giang Bolun đã dành hai thập kỷ để chế tạo thiết bị tạo hình kim loại và vận hành chuỗi sản xuất đầy đủ từ thiết kế và gia công thành phần cốt lõi đến lắp ráp cuối cùng. Công ty công bố dòng sản phẩm hoàn chỉnh một cách công khai và tên sản phẩm của nó mô tả ứng dụng dự kiến thay vì che giấu nó. Một nhà chế tạo máy minh bạch sẽ cho bạn xem nhà máy, các báo cáo thử nghiệm và hệ thống chất lượng của nó mà không cần phải hỏi.
Một số xu hướng đang thay đổi những gì người mua mong đợi từ một chiếc máy cán nguội ngày nay.
Tạo hình điều khiển bằng servo là thay đổi lớn nhất. Máy ép servo không sử dụng bánh đà và ly hợp; thay vào đó, động cơ servo dẫn động cầu trượt trực tiếp hoặc thông qua một liên kết với chuyển động được điều khiển bằng phần mềm. Chương trình tạo hình có thể bao gồm tiếp xúc chậm, tiếp cận nhanh, dừng ở điểm chết dưới và chiết xuất có kiểm soát. Đối với tạo hình nguội nhiều giai đoạn, điều này làm giảm độ rung, kéo dài tuổi thọ khuôn và rút ngắn thời gian không tạo hình. Một số nhà chế tạo máy ép hiện nay kết hợp bộ truyền động servo với cơ cấu chuyển đổi để có được cả khả năng lập trình và lực cao gần điểm chết dưới mà quá trình rèn nguội yêu cầu.
Giám sát kỹ thuật số đang lan rộng từ dập sang tạo hình nguội. Máy tạo ra một đường cong hành trình tải hoàn chỉnh cho từng bộ phận và phần mềm sẽ tìm hiểu đường cong thông thường, sau đó gắn cờ các sai lệch trong thời gian thực. Khả năng này đang trở thành cơ chế chất lượng tiêu chuẩn trên dây chuyền tự động tốc độ cao vì nó bắt được sự mài mòn của dụng cụ trước khi sản phẩm vượt quá giới hạn cho phép.
Tự động hóa đang tiến triển ở cấp độ xử lý vật liệu. Máy xúc cuộn, máy duỗi dây vòng kín, máy thay khuôn tự động và đóng gói cuối dây chuyền thường được tích hợp vào các ô hoàn chỉnh. Giờ đây, rô-bốt có thể chuyển phôi ấm hoặc nguội giữa máy ép rèn nặng và máy ép cắt mà không cần sự tham gia của người vận hành.
Đối với người mua, kết luận thực tế là một máy cán nguội mới phải sẵn sàng cho kỹ thuật số. Giám sát tải, chẩn đoán từ xa và bộ tham số được lưu trữ sẽ trực tiếp dẫn đến ít lỗi hơn, thay đổi nhanh hơn và chi phí vận hành thấp hơn trong suốt vòng đời của máy.
Máy cán nguội là một trong những công cụ sản xuất hiệu quả nhất trong sản xuất. Nó biến dây cuộn thành ốc vít hoàn thiện và các bộ phận được thiết kế ở tốc độ cao, ít lãng phí, tăng độ bền và khả năng lặp lại tuyệt vời. Nhưng tính kinh tế của nó phụ thuộc vào khối lượng, kích thước trọng tải chính xác, dụng cụ thích hợp và người chế tạo máy có năng lực đằng sau thiết bị.
Trước khi mua, hãy xác định chính xác dòng bộ phận, tính toán lực tạo hình cần thiết, ngân sách cho việc chế tạo dụng cụ như một khoản chi phí thường xuyên và ghé thăm nhà sản xuất để xem việc kiểm soát chất lượng trong thực tế. Máy cán nguội được lựa chọn kỹ lưỡng sẽ hoạt động trong nhiều thập kỷ và trở thành trạm có chi phí thấp nhất trên sàn sản xuất của bạn. Một lựa chọn kém là một lời nhắc nhở đắt giá về một thông số kỹ thuật bị bỏ sót. Sự khác biệt nằm ở sự chuẩn bị.


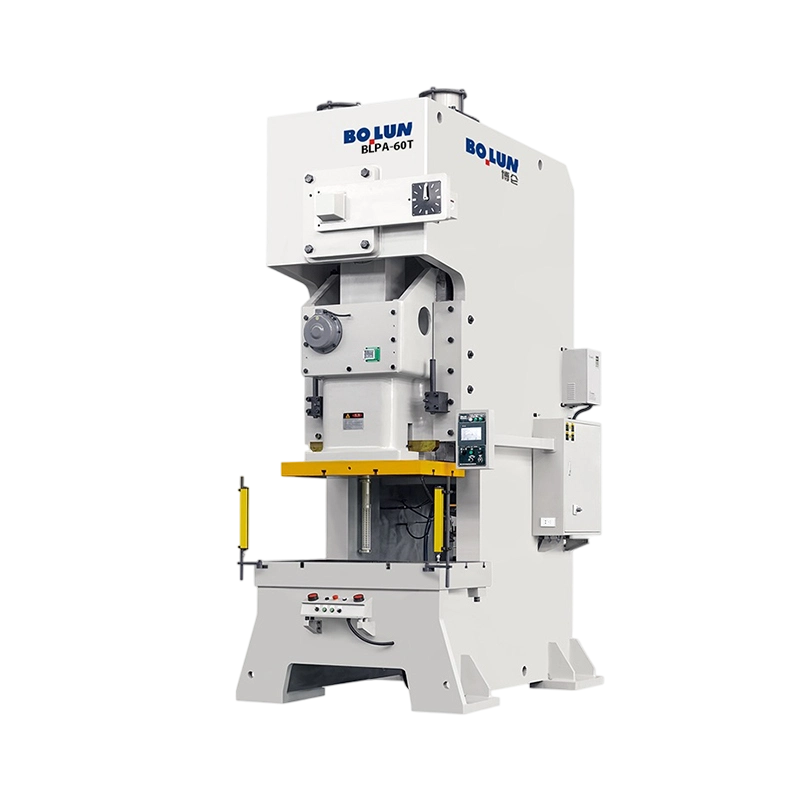
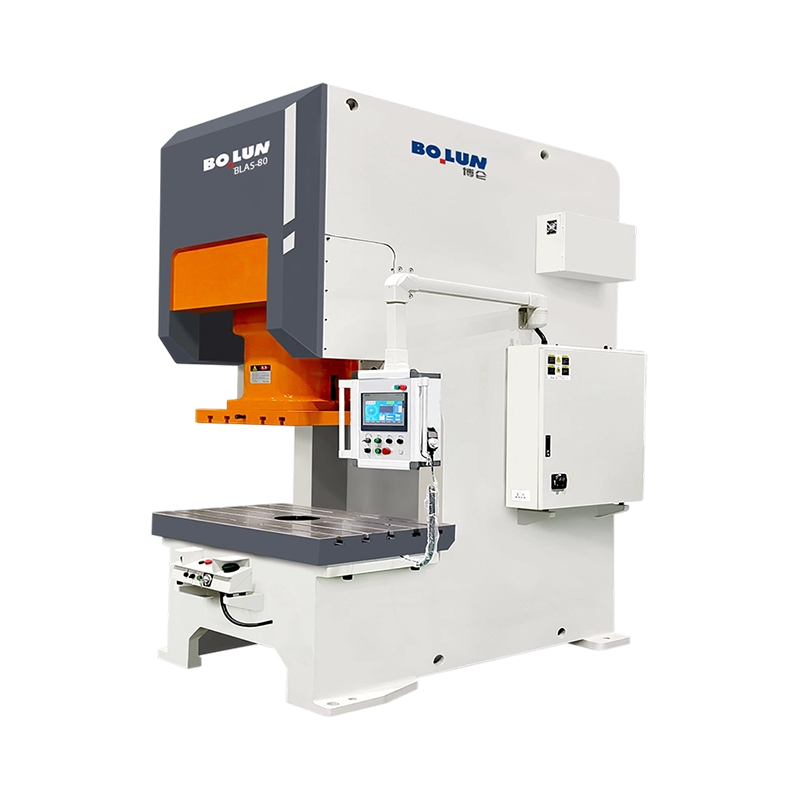
Máy ép không phải là một loại máy. Nó là một họ máy tạo hình kim loại được...
Câu trả lời ngắn gọn: Loại khung nào phù hợp với công việc của bạn ...
Một giám đốc sản xuất tại một nhà máy linh kiện kim loại cỡ trung gần đây ...
Khuôn rèn nguội hiếm khi thông báo trước sự thất bại của nó. Một ngày nọ, ...
Hai máy ép đều có thể mang bảng tên nặng 200 tấn mà vẫn tạo ra những bộ ph...
Một kỹ sư công cụ báo giá một chương trình giá đỡ mới và chỉ định máy ép 1...
Liên hệ với chúng tôi

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Số 1 Đường Linjiang East, Xiaren, Thị trấn Jinting, Thành phố Thặng Châu, Tỉnh Chiết Giang, Trung Quốc
Sẵn sàng để bắt đầu?
Get in Touch

Bây giờ!
CHIẾT GIANG BOLUN

