Một kỹ sư công cụ báo giá một chương trình giá đỡ mới và chỉ định máy ép 160 tấn. Khuôn được chế tạo, máy được lắp đặt và trong lần sản xuất đầu tiên, các bệ trượt sẽ cao hơn điểm chết dưới 6 mm. Không có gì bị hỏng. Trọng tải được đánh giá ở dưới cùng của hành trình và công việc đang được thực hiện ở phần cao hơn của đường cong, nơi máy ép chỉ có thể cung cấp một phần lực đó.
Sai lầm duy nhất đó là tại sao bảng thông số kỹ thuật máy in lại được đọc theo một thứ tự cụ thể. Trọng tải là con số tiêu đề, nhưng hành trình, tốc độ, chiều cao khuôn, kích thước bệ và hình dạng của đường cong lực sẽ quyết định liệu công việc chạy ở tốc độ hay chiến đấu với máy cả ngày.
Máy ép điện chuyển đổi chuyển động quay liên tục của động cơ điện thành một hành trình thẳng, ngắn, mạnh mẽ. Năng lượng được lưu trữ trong một bánh đà quay, được giải phóng thông qua ly hợp vào trục khuỷu, trục lệch tâm hoặc liên kết chuyển đổi và được đưa đến một thanh trượt mang khuôn trên. Khung, gibs, đệm khuôn và hệ thống đối trọng đều tồn tại để giữ cho hành trình đó chính xác, có thể lặp lại và an toàn.
Các phần bên dưới chuyển từ cơ chế sang các con số trên bảng tên, sau đó đến các ứng dụng mà máy ép điện thực sự phục vụ và cuối cùng là các quyết định mà người mua hoặc kỹ sư xử lý phải đưa ra trước khi ký đơn đặt hàng.
Máy ép điện là một máy công cụ tạo hình kim loại bằng cách ép nó giữa hai công cụ phù hợp. Một dụng cụ được cố định vào giường cố định, dụng cụ còn lại vào cầu trượt chuyển động. Bản thân máy ép không quyết định hình dạng của bộ phận; cái chết thì có. Máy ép quyết định lượng lực sẵn có, tốc độ tác dụng, độ chính xác của đường trượt và chu kỳ có thể lặp lại bao nhiêu lần mỗi phút mà không bị trôi.
Bốn họ máy ép đảm nhiệm hầu hết công việc tạo hình kim loại và cần tách chúng ra trước khi đi xa hơn:
Đặc điểm thú vị của máy ép cơ là trọng tải định mức của nó không phải là hằng số. Nó là giá trị lớn nhất, có giá trị tại hoặc gần điểm chết dưới. Di chuyển điểm làm việc lên trên hành trình và lực sẵn có sẽ biến mất. Đây là một đặc điểm thiết kế, không phải một khiếm khuyết: bánh đà dự trữ động năng và tay quay chuyển nó thành một lợi thế cơ học phát triển khi thanh kết nối tiến đến thẳng hàng với cầu trượt. Sự đánh đổi là toàn bộ thiết kế khuôn, chiều cao đóng và cửa sổ quy trình đều phải được lên kế hoạch xung quanh đường cong đó.
| hội | chức năng | Những gì người mua có xu hướng kiểm tra |
|---|---|---|
| khung | Hấp thụ lực phản lực của mỗi hành trình và giữ thanh trượt thẳng hàng với giường | Khung C mở hoặc khung H đóng; thép đúc hoặc chế tạo; độ lệch đo được dưới tải |
| Vương miện | Chứa trục truyền động, bánh đà, ly hợp và, trên nhiều thiết kế, động cơ điều chỉnh trượt | Truy cập dịch vụ; độ cứng dưới tải trọng lệch tâm |
| Trục khuỷu hoặc trục lệch tâm | Chuyển chuyển động quay thành chuyển động trượt tuyến tính và đặt độ dài hành trình | Vật liệu và xử lý nhiệt; loại vòng bi và mạch bôi trơn |
| Thanh kết nối và pitman | Truyền lực từ trục tới bàn trượt | Phạm vi điều chỉnh; tình trạng vít và đai ốc khóa; phản ứng dữ dội |
| Trượt (ram) | Mang khuôn trên và di chuyển trên gibs | Khoảng hở Gib, độ song song, độ phẳng của mặt trượt, trọng lượng của dụng cụ mà slide sẽ chấp nhận |
| Gibs và hướng dẫn | Giữ thanh trượt vuông góc với giường trong suốt quá trình vuốt | Có thể điều chỉnh hoặc cố định; bôi trơn; khoảng thời gian đo mòn |
| Tấm đệm và giường | Hỗ trợ khuôn dưới và truyền tải vào khung | Diện tích giường, kiểu rãnh chữ T, độ dày, đường cắt đệm |
| Bánh đà và ly hợp/phanh | Lưu trữ năng lượng giữa các lần đánh và bắt đầu mỗi lần đánh theo yêu cầu | Loại ly hợp (cơ khí, ma sát không khí, ướt, servo trực tiếp); góc dừng phanh; chế độ hành trình đơn và inch |
| Xi lanh đối trọng | Hỗ trợ trọng lượng của thanh trượt và dụng cụ để giảm độ hở và mài mòn | Ổn định áp suất không khí; phản ứng với sự thay đổi trọng lượng dụng cụ |
| Đệm chết | Cung cấp khả năng chống chịu được kiểm soát để vẽ, tước và đẩy | Công suất đệm, hành trình, cho dù được điều khiển bằng khí nén, thủy lực hay servo |
| Điều chỉnh trượt | Đặt chiều cao đóng để phù hợp với bộ khuôn | Bằng tay, cơ giới hoặc thủy lực; độ phân giải và độ lặp lại |
| Hệ thống kiểm soát và an toàn | Trình tự hành trình và dừng máy khi tấm chắn bị phá vỡ | Rèm chắn sáng, điều khiển bằng hai tay, tắt tiếng, loại dừng an toàn, giám sát bảo vệ trọng tải và khuôn |
Hai chi tiết trong bảng đó đáng được chú ý hơn mức chúng thường nhận được. Đầu tiên là độ lệch. Khung ép không chỉ hấp thụ lực; nó uốn cong một chút bên dưới nó, và sự uốn cong đó sẽ mở ra khe hở khuôn. Một khung lệch hơn vài phần mười milimét trên giường sẽ làm dụng cụ mòn nhanh hơn và tạo ra các bộ phận có cạnh côn. Thứ hai là đệm khuôn, thường được coi như một phụ kiện nhưng thực sự là điểm khác biệt giữa máy ép có thể vẽ và máy chỉ có thể phôi.
Trình tự này dễ theo dõi hơn dưới dạng một chuỗi chuyển đổi năng lượng hơn là một danh sách các bộ phận. Một động cơ điện quay bánh đà theo tốc độ đang chạy của nó. Bánh đà chứ không phải động cơ cung cấp năng lượng cho hành trình. Giữa các hành trình, động cơ sẽ khôi phục lại một lượng nhỏ tốc độ mà bánh đà bị mất trong chu kỳ trước đó, đó là lý do tại sao quá trình tạo hình nặng liên tục bị giới hạn bởi quán tính của bánh đà và định mức động cơ chứ không phải chỉ bởi khuôn.
Khi người vận hành bấm máy, ly hợp sẽ ăn khớp và khóa bánh đà vào trục khuỷu hoặc trục lệch tâm. Trục quay, thanh kết nối lắc lư và thanh trượt di chuyển xuống. Gần cuối hành trình, trục khuỷu đạt đến điểm có đòn bẩy lớn nhất và khuôn tiếp xúc với vật liệu. Sau đó, phanh sẽ dừng trục, thường là ở điểm chết trên và ly hợp nhả ra để bánh đà có thể phục hồi tốc độ trong khi người vận hành dỡ bộ phận ra.
Máy ép dẫn động bằng động cơ servo thay thế bánh đà, ly hợp và phanh bằng động cơ mô-men xoắn cao và cơ cấu trục vít hoặc tay quay. Sau đó, chuyển động trượt có thể được lập trình: chuyển động trượt có thể giảm tốc độ khi tiếp xúc, dừng ở phía dưới, đảo ngược một phần hoặc tăng tốc trong hành trình quay trở lại. Đây là cơ chế đằng sau việc tạo hình đa chế độ và nó thay đổi những gì có thể thực hiện được trong quá trình vẽ sâu và trong các vật liệu giòn hoặc đàn hồi.
Trên máy ép cơ học, lực hữu ích tập trung ở vài mm cuối cùng trước điểm chết dưới. Hệ quả thực tế là công việc đòi hỏi trọng tải lớn nhất phải bố trí sao cho biến dạng xảy ra sát với đáy hành trình. Việc dập khuôn và dập khuôn hoàn toàn phù hợp với điều này vì vật liệu bị cắt hoặc chảy xệ trong một khoảng cách rất ngắn.
Vẽ thì không. Một chiếc cốc có thể cần di chuyển xuống dưới vài cm và trong quá trình di chuyển đó, máy ép chỉ có thể cung cấp một phần trọng tải định mức của nó. Đây là lý do tại sao máy ép được chọn để vẽ có xu hướng lớn hơn đáng kể so với máy ép được chọn để đột bao hình cùng một khoảng trống. Các kỹ sư biết quy tắc này sẽ tính toán trọng tải cho điểm sâu nhất của điểm kéo chứ không phải cho trọng lượng của bộ phận đã hoàn thiện.
Có một hậu quả thứ hai, tinh vi hơn. Do đường cong lực dốc ở gần đáy nên những thay đổi nhỏ về độ dày hoặc độ cứng của vật liệu sẽ chuyển thành những thay đổi lớn về tải trọng mà máy ép nhìn thấy. Một cuộn dây dày ba phần trăm milimet trên một pallet và dày hơn ở pallet tiếp theo sẽ hiển thị dưới dạng các gai trọng tải. Máy ép có tính năng giám sát trọng tải và bảo vệ khuôn theo dõi chính xác điều này và dừng máy trước khi mũi nhọn trở thành khuôn bị nứt hoặc khung bị kéo căng.
Bốn cách sắp xếp phổ biến và mỗi cách sắp xếp đều thay đổi lịch trình bảo trì tùy theo phạm vi hoạt động:
Đối với một cửa hàng chạy hai hoặc ba ca, sự khác biệt giữa ly hợp ma sát khô và ly hợp ướt thường được đo bằng số giờ ngừng hoạt động mỗi năm thay vì giá mua.
Các catalog báo chí sử dụng từ vựng cô đọng. Mỗi thuật ngữ trên trang tính đều liên quan đến một hạn chế vật lý trong công cụ và việc đọc sai một trong số chúng là nguyên nhân phổ biến nhất khiến máy in không thể thực hiện công việc mà nó được mua.
| kỳ hạn | Nó có nghĩa là gì | Hậu quả thực tế |
|---|---|---|
| Trọng tải định mức | Lực tối đa có sẵn, thường được nêu ở gần điểm chết dưới | Phải vượt quá lực đỉnh khi thao tác chứ không phải lực trung bình |
| Chiều dài hành trình | Tổng hành trình của bàn trượt từ điểm chết trên xuống điểm chết dưới | Phải đủ dài để tải và dỡ bộ phận, và để làm sạch khuôn |
| Số lần đột quỵ mỗi phút (SPM) | Tốc độ chu kỳ ở tốc độ định mức | Đặt đầu ra lý thuyết; xử lý và cho ăn thường trở thành hạn chế thực sự |
| Chiều cao khuôn/chiều cao đóng | Khoảng cách từ đầu giường đến đáy trượt tại điểm chết dưới, có điều chỉnh tại vị trí đã nêu | Quá ít có nghĩa là bộ khuôn sẽ không vừa; quá nhiều có thể được sửa chữa bằng miếng đệm nhưng tốn kém độ cứng |
| Điều chỉnh trượt | Phạm vi có thể thay đổi chiều cao đóng | Xác định có bao nhiêu bộ khuôn khác nhau mà máy ép có thể chấp nhận mà không cần bộ nâng |
| Khu vực giường và cầu trượt | Bề mặt lắp đặt có thể sử dụng | Phải chứa dấu vết khuôn và có chỗ cho kẹp, không chỉ đường viền khuôn |
| Độ sâu họng | Khoảng cách từ khung đến tâm slide trên máy ép mở | Giới hạn chiều rộng của tấm có thể được nạp qua cạnh của máy có khe hở |
| Đệm chết capacity and stroke | Lực và hành trình có sẵn để vẽ và tước | Máy ép không có đệm thích hợp sẽ không thể kéo được, bất kể trọng tải |
| Kích thước cửa sổ hoặc cửa mở | Xóa khoảng trống ở phần thẳng đứng của máy ép khung kín | Xác định xem nguồn cấp cuộn, cánh tay chuyển hoặc robot có thể tiếp cận khu vực khuôn hay không |
| Độ lệch dưới tải | khung stretch and slide tilt at rated tonnage | Dẫn động độ mòn khuôn và độ côn của bộ phận; quan trọng nhất trên giường rộng và tải trọng lệch tâm |
Hai trong số này tương tác theo cách khiến mọi người chú ý. Chiều dài hành trình và chiều cao khuôn có mối tương quan với nhau: hành trình dài hơn mang lại nhiều không gian hơn để nạp và đẩy ra, nhưng trên nhiều thiết kế, nó cũng làm giảm chiều cao đóng tối thiểu, bởi vì tay quay và vị trí trượt được liên kết về mặt hình học. Máy ép có hành trình lớn có thể không chấp nhận một chồng khuôn ngắn mà không có tấm nâng và tấm nâng sẽ bổ sung thêm một khớp nối giữa khuôn và bệ cần được chêm và kiểm tra.
Tải lệch tâm là một vấn đề yên tĩnh khác. Catalogue báo giá trọng tải cho tải trọng trung tâm. Một máy ép một điểm được tải vào một bên của thanh trượt sẽ nghiêng nó, mở khe hở gib ở một bên và đóng nó ở bên kia. Kết quả là độ dày các bộ phận không đồng đều, gib bị mòn nhanh hơn và trong trường hợp xấu nhất là vết trượt bị nứt. Khi khuôn không thể được đặt ở vị trí trung tâm, giới hạn thực tế thường được giả định là khoảng một nửa trọng tải định mức trên máy một điểm và khoảng hai phần ba trên máy hai điểm, nhưng con số thực tế phải đến từ sơ đồ tải của chính nhà sản xuất chứ không phải từ quy tắc ngón tay cái.
Khung là quyết định về cấu trúc đầu tiên và nó được điều khiển bởi kích thước bộ phận, phương pháp cấp liệu và dung sai. Máy ép kiểu mở có khung hình chữ C với bộ dẫn động và thanh trượt chỉ được hỗ trợ từ một phía. Một máy ép kiểu đóng bao quanh thanh trượt ở cả hai bên, do đó đường dẫn tải đối xứng.
Hậu quả là đơn giản. Máy ép mở cho phép tiếp cận khuôn ba mặt, giúp cho việc nạp thủ công, nạp các bộ phận dài và thay đổi khuôn nhanh dễ dàng, nhưng khung ít cứng hơn và lệch nhiều hơn khi chịu tải. Máy ép kín cứng hơn nhiều và là sự lựa chọn thông thường cho các khuôn dập liên tục, trọng tải cao, dung sai chặt chẽ và bất kỳ quy trình nào mà tính song song của trượt là rất quan trọng. Nếu bộ phận dài và phải được đưa qua một bên, khung mở có cổ sâu thường là giải pháp thực tế duy nhất; nếu bộ phận đó được dập chính xác với tốc độ cao thì khung đóng hầu như luôn thắng về tuổi thọ của dụng cụ. Một cách xử lý chi tiết hơn về sự đánh đổi có sẵn trong phần so sánh giữa thiết kế máy ép kiểu mở và kiểu đóng , bao gồm đối số độ lệch ở mức độ sâu hơn.
| Yếu tố | Loại mở (khung chữ C) | Loại kín (khung chữ H) |
|---|---|---|
| Tải đường dẫn | Không đối xứng; khung hoạt động như một công xôn | đối xứng; cả hai người thẳng thắn đều chia sẻ gánh nặng |
| Độ lệch dưới tải | Cao hơn và nó nghiêng slide | Thấp, độ nghiêng trượt ít hơn nhiều |
| Truy cập vào khuôn | Ba mặt mở | Chỉ có cửa sổ phía trước và phía sau |
| Phạm vi trọng tải điển hình | Nhẹ đến trung bình | Trung bình đến rất nặng |
| Phù hợp nhất với | Trạm dừng đơn, các bộ phận dài được nạp phụ, cửa hàng công việc và thời gian chạy ngắn | Khuôn tiến bộ và khuôn chuyển, dập số lượng lớn, dung sai chặt chẽ |
| Chết cuộc sống | Ngắn hơn ở nơi dung sai chặt chẽ | Lâu hơn vì khoảng trống vẫn ổn định |
| Dấu chân | Nhỏ gọn, dễ dàng thay đổi vị trí | Lớn hơn, cần một nền tảng vững chắc |
| Tự động hóa phù hợp | Đơn giản với việc tải thủ công hoặc robot từ bên cạnh | Rất phù hợp với dây chuyền cuộn, chuyển giao và tự động hóa trong quá trình in ấn |
Loại hybrid đáng được nhắc đến vì nó phổ biến trong thực tế: khung nửa kín hoặc khung hở. Nó bổ sung thêm một phần liên kết giữa các thanh thẳng đứng phía sau cầu trượt, giúp phục hồi độ cứng hữu ích trong khi vẫn giữ được hầu hết khả năng tiếp cận từ bên. Đó là một nền tảng trung gian hợp lý cho các cửa hàng cần chạy cả công việc một trạm và công việc tăng dần vừa phải trên cùng một máy.
Cấu trúc khung quyết định độ cứng. Bộ truyền động quyết định hình dạng của hành trình và cùng với nó, phạm vi quy trình mà máy ép có thể chạy.
A ổ đĩa quay là sự sắp xếp đơn giản và rẻ nhất. Bán kính tay quay xác định hành trình và tốc độ trượt đi theo một đường cong hình sin đạt cực đại ở giữa hành trình đi xuống. Nó nhanh chóng, hiệu quả và lý tưởng cho việc đột bao hình, tạo hình xuyên thấu và tạo hình nông.
Một bộ truyền bánh răng lệch tâm đặt một bánh răng giữa bánh đà và trục lệch tâm. Hộp số làm giảm tốc độ và nhân mô-men xoắn, do đó tải nặng hơn có thể được di chuyển bằng cùng một động cơ và gói ly hợp. Máy ép bánh răng lệch tâm là giải pháp truyền thống cho các công việc có hành trình sâu, trọng tải cao chẳng hạn như tạo hình tấm lớn, trong đó thanh trượt phải di chuyển một quãng đường dài mà vẫn tạo ra lực.
A chuyển đổi ổ đĩa sử dụng một liên kết thay vì một tay quay. Lợi thế cơ học tăng lên đáng kể về phía cuối hành trình, mang lại khả năng tiếp cận chậm, thời gian dừng ngắn và lực rất cao ở cuối hành trình. Sự kết hợp đó làm cho máy ép chuyển đổi rất phù hợp với các hoạt động rèn nguội, đúc và định cỡ, trong đó vật liệu phải buộc phải chảy vào khoang khuôn thay vì chỉ đơn giản là cắt hoặc uốn cong.
A ổ đĩa servo loại bỏ mối quan hệ cố định giữa vị trí trượt và góc quay. Chuyển động trượt trở thành một biên dạng được lập trình. Nó có thể tiếp cận nhanh chóng, chậm đến tốc độ được kiểm soát tại thời điểm tiếp xúc, dừng dưới tải và quay trở lại với tốc độ cao. Khi vẽ sâu, điều này làm giảm nguy cơ bị rách vì vật liệu được vẽ ở tốc độ có thể chịu đựng được; khi tạo hình vật liệu có độ bền cao hoặc dễ bị đàn hồi, nó cho phép thực hiện một hành trình hiệu chỉnh ở phía dưới. Tính linh hoạt tương tự hỗ trợ các cấu hình chuyển động đa chế độ không thể thực hiện được trên một tay quay cố định.
| Loại ổ đĩa | Đặc điểm đột quỵ | Lực ở đáy hành trình | Ứng dụng điển hình |
|---|---|---|---|
| tay quay | Chuyển động hình sin cố định | Trọng tải định mức near BDC | Dập phôi, xuyên thấu, tạo hình nông, dập chung |
| Bánh răng lệch tâm | Cố định, hành trình dài hơn với mô-men xoắn cao hơn | Cao, bền vững trong một chuyến đi dài hơn | Tạo hình tấm lớn, các chi tiết sâu, khuôn dập lũy tiến nặng |
| Chuyển đổi | Chậm ở gần cuối với thời gian dừng ngắn | Rất cao, tập trung ở cuối | Rèn nguội, đúc, định cỡ, tạo hình vật liệu dày |
| Động cơ phụ | Cấu hình có thể lập trình, dừng và đảo ngược có thể | Được kiểm soát và lặp lại tại bất kỳ điểm nào trong hồ sơ | Vẽ sâu, tạo hình nhạy cảm với lò xo, thao tác nhiều bước |
Sự lựa chọn không hoàn toàn mang tính kỹ thuật. Máy ép quay có chi phí thấp hơn và dễ bảo trì hơn; một máy ép servo có giá cao hơn nhưng có thể thay thế hai máy thông thường và một bộ thao tác thủ công. Tính kinh tế thường phụ thuộc vào mức độ tiết kiệm được trong lao động và các hoạt động thứ cấp có thể được phục hồi trong suốt vòng đời của khuôn.
Hầu hết mọi bộ phận kim loại được sản xuất hàng loạt đều đã trải qua máy ép ít nhất một lần. Các quy trình được chia thành một số nhóm có thể nhận biết được và mỗi nhóm đưa ra các yêu cầu cụ thể đối với máy.
Tẩy trống cắt một hình dạng ra khỏi tờ giấy bằng một nét; xuyên thủng lỗ trên đó. Cả hai đều là hoạt động cắt được thực hiện trên một khoảng cách rất ngắn, có nghĩa là chúng hoàn toàn phù hợp với phần trên của đường cong lực. Yêu cầu là trọng tải cao, khung cứng để giữ khoảng hở khuôn không đổi và đạp xe nhanh. Các khuôn lũy tiến ngăn chặn, xuyên, tạo hình và cắt thành một dải, đồng thời chúng cần một máy ép khung kín có bệ cứng và khả năng trượt song song tốt, bởi vì mọi trạm đều thừa hưởng lỗi căn chỉnh của trạm trước nó.
Những hoạt động này làm biến dạng vật liệu hơn là tách nó ra. Uốn và tạo hình nhẹ cần lực vừa phải trong một hành trình dài hơn, do đó, máy ép có chiều dài hành trình hợp lý và đệm được đánh giá phù hợp là công cụ phù hợp. Đúc và dập nổi cần điều ngược lại: lực cực lớn hầu như không di chuyển, đó là nơi mà các bộ truyền động bánh răng chuyển đổi và lệch tâm giành được vị trí của chúng.
Vẽ sâu pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  Máy ép servo một điểm loại mở BLAS-125 để vẽ sâu Máy ép servo một điểm loại mở để kéo và kéo sâu, có tính năng truyền động trực tiếp mô-men xoắn cao, độ sâu họng 350 mm và công suất 1250 kN. Xem sản phẩm → Máy ép servo một điểm loại mở BLAS125, được chỉ định để vẽ sâu và kết hợp hành trình dài, có thể kiểm soát được với cách sắp xếp đệm phù hợp với công việc tách khuôn thay vì đột dập đơn giản.
Rèn nguội buộc kim loại chảy bên trong khuôn ở nhiệt độ phòng. Lực tác động lớn, biến dạng nghiêm trọng và tải trọng đến dưới dạng xung ngắn, nặng ở đáy hành trình. Máy ép liên kết chuyển đổi được chế tạo chính xác cho cấu hình này: cách tiếp cận chậm, mạnh mẽ, dừng lại trong thời gian ngắn cho phép vật liệu lấp đầy khoang và quay trở lại nhanh chóng. Các máy thuộc loại này, chẳng hạn như máy này  Máy ép chuyển đổi loại rèn nguội biến dạng cao BLKP-650 Máy ép chuyển đổi rèn nguội hạng nặng có công suất 6500 kN, hành trình áp suất danh nghĩa 8 mm, khung có độ cứng cao và đầu phun tích hợp cho công việc biến dạng nghiêm trọng. Xem sản phẩm → Máy ép chuyển đổi rèn nguội có độ biến dạng cao, được thiết kế xung quanh hình học hành trình cân bằng, giúp giữ cho thanh trượt vuông góc dưới tải trọng lệch tâm mà khuôn rèn tạo ra và xung quanh một khung đủ cứng để giữ các kích thước khoang qua hàng nghìn chu kỳ.
Vỏ pin và các vỏ tương tự là các bộ phận có thành mỏng, dài được sản xuất với số lượng rất lớn. Về cơ bản, quy trình này là một quá trình vẽ đòi hỏi khắt khe với dung sai độ dày thành chặt chẽ, các giai đoạn tạo hình nông nhưng lặp đi lặp lại và yêu cầu khắt khe là các bộ phận phải phẳng và vuông vắn. Bởi vì các bộ phận thường được sản xuất từ cuộn dây rộng trên dây chuyền tự động, máy ép cần có bệ rộng, khung đóng cứng hoặc mở nặng và khả năng giữ dung sai trên toàn bộ chiều rộng của bệ thay vì chỉ ở trung tâm. Những cỗ máy được chế tạo có mục đích như thế này  Máy ép vỏ pin hai điểm loại mở BLPC2-160 có trọng tải lớn Máy ép vỏ pin hai điểm loại mở được định vị cho các ứng dụng tạo hình thành phần pin và vỏ pin quy mô lớn trong sản xuất số lượng lớn. Xem sản phẩm → máy ép vỏ pin có trọng tải cao, cực kỳ ổn định được cấu hình để kết hợp giữa chiều rộng giường, trọng tải và khả năng lặp lại.
Không phải mọi công việc đều phù hợp với một khu vực khuôn nhỏ gọn. Các tấm rộng, vỏ bọc thiết bị và các phần kết cấu dài cần có bệ rộng hoặc họng sâu để vật liệu đi qua bên cạnh máng trượt. Máy ép mở họng sâu tồn tại chính xác vì lý do này: chúng đánh đổi một số độ cứng để có khả năng nạp một tấm lớn qua cạnh máy trong khi khuôn vẫn được gắn trên bệ.
Lựa chọn máy ép thường bị lỗi nhất khi quy trình được xác định sau khi mua máy. Làm việc theo thứ tự ngược lại sẽ mất nhiều thời gian hơn ở giai đoạn báo giá và tiết kiệm nhiều tháng sau đó.
Thứ tự quan trọng vì mỗi bước sẽ hạn chế bước tiếp theo. Ví dụ, một sự thay đổi về độ sâu bản vẽ có thể buộc một nét vẽ dài hơn, điều này làm thay đổi đường bao chiều cao đóng, điều này có thể buộc một kích thước khung hình khác hoàn toàn. Việc đóng băng quy trình trước tiên sẽ loại bỏ hầu hết các thao tác qua lại.
Giá mua một chiếc máy ép là con số nhỏ nhất trong giá trị trọn đời của nó. Những con số lớn hơn là dụng cụ, năng lượng, bảo trì và thời gian ngừng hoạt động ngoài kế hoạch và chúng bị ảnh hưởng bởi các lựa chọn thông số kỹ thuật được thực hiện nhiều năm trước đó.
Tuổi thọ dụng cụ phụ thuộc vào sự căn chỉnh. Cứ mỗi phần mười milimet độ nghiêng trượt hoặc độ lệch của khung sẽ xuất hiện dưới dạng khe hở khuôn không đồng đều và khe hở không đồng đều có nghĩa là có gờ, mòn cạnh, lõm và nứt đột. Một máy ép đủ cứng cho công việc thường sẽ phải trả phần chênh lệch về chi phí khung chỉ thông qua việc kéo dài tuổi thọ khuôn, đặc biệt là trên các khuôn lũy tiến trong đó một trạm bị hỏng sẽ dừng toàn bộ dây chuyền.
Tiêu thụ năng lượng bị chi phối bởi bánh đà và kích thước động cơ. Máy ép có bánh đà quá khổ sẽ phục hồi tốc độ nhanh hơn giữa các hành trình và tạo ra dòng điện ổn định hơn, trong khi máy ép chạy ở giới hạn sẽ làm động cơ quay mạnh và làm nóng vỏ máy. Khi nhấn servo, hình ảnh sẽ thay đổi: bộ truyền động lấy dòng điện cực đại trong quá trình tạo hình, do đó, nguồn điện, hệ thống cáp và bất kỳ sự sắp xếp thu hồi năng lượng nào đáng được chú ý ở giai đoạn đặc điểm kỹ thuật hơn là ở giai đoạn vận hành thử.
Các yêu cầu về an toàn là không thể thương lượng và ngày càng cụ thể. Cơ sở bảo vệ cơ khí, cổng khóa liên động, rèm sáng có tính năng ngắt nguồn cấp dữ liệu tự động, điều khiển bằng hai tay cho các trạm tải thủ công và hệ thống giám sát phanh để xác minh hiệu suất dừng là những điều cơ bản thông thường. Giám sát trọng tải và bảo vệ khuôn đều quan trọng như nhau trong thực tế, vì chúng biến lỗi dụng cụ chậm thành máy dừng và ghi chú vào nhật ký bảo trì.
Hai chi phí khác thường bị đánh giá thấp. Khí nén được sử dụng để cân bằng đối trọng, truyền động ly hợp và đệm khí nén, và sự rò rỉ trong mạch đó biểu hiện dưới dạng phản ứng ly hợp thất thường và cân bằng trượt bị trôi. Bôi trơn là giải pháp thứ hai: hệ thống tuần hoàn tự động với tính năng lọc và giám sát áp suất chuyển đổi những gì từng là công việc thủ công hàng ngày thành thay đổi bộ lọc theo lịch trình và chúng xử lý một máy bơm bị hỏng trước khi nó trở thành gib bị hỏng.
Máy ép cơ học là một cỗ máy mạnh mẽ nhưng nó bị mòn ở những vị trí có thể dự đoán được và độ mòn có thể đo được từ rất lâu trước khi nó hiện rõ trên các bộ phận.
Một máy in được duy trì theo lịch trình có thể chạy trong nhiều thập kỷ. Việc in ấn cho đến khi một cái gì đó bị hỏng thường mất một tuần sản xuất và mối quan hệ khách hàng với nó. Sự khác biệt về chi phí giữa hai phương pháp chủ yếu là về mặt hành chính: danh sách kiểm tra, bộ dung sai và người chịu trách nhiệm ghi lại các con số.
Giai đoạn cuối cùng là xác minh rằng máy được cung cấp vẫn còn phù hợp sau 5 năm nữa, khi hỗn hợp các bộ phận đã thay đổi và dung sai đã được thắt chặt. Một vài kiểm tra có thể giải quyết hầu hết rủi ro.
Các nhà cung cấp sản xuất nội bộ có xu hướng trả lời những câu hỏi này bằng hình vẽ và số đo hơn là bằng tính từ. Ví dụ, Bolun xây dựng phạm vi báo chí của mình xung quanh một hệ thống sản xuất toàn chuỗi bao gồm thiết kế, sản xuất thành phần cốt lõi và lắp ráp cuối cùng, đây là sự sắp xếp làm cho sơ đồ tải và số liệu độ lệch có ý nghĩa hơn là gần đúng. Người mua đánh giá một nhà cung cấp máy ép điện nên coi khả năng tạo ra những con số đó theo yêu cầu như bộ lọc đầu tiên, rất lâu trước khi giá được đưa vào cuộc thảo luận.
Máy ép điện là một ý tưởng đơn giản được thực hiện với độ chính xác khác thường: lưu trữ năng lượng trong một khối quay, giải phóng năng lượng thông qua một liên kết làm tăng lực và dẫn hướng kết quả chính xác đến mức khuôn có thể cắt, uốn cong hoặc kéo kim loại trong phạm vi một phần milimet, hàng chục nghìn lần một ngày. Mọi thứ quan trọng trong đặc tả đều xuất phát từ câu đó.
Trọng tải cho bạn biết trần nhà. Đường cong lực cho bạn biết bạn có thể sử dụng nó ở đâu trong cú đánh. Khung cho bạn biết bao nhiêu phần của nó vẫn tập trung vào khuôn. Bộ truyền động cho bạn biết chuyển động là cố định hay có thể lập trình được. Đệm, bệ và chiều cao đóng cho bạn biết liệu dụng cụ của bạn có vừa vặn hay không và liệu nó có tồn tại được hay không.
Thực hiện đúng năm điều đó và máy ép sẽ trở thành cỗ máy kém thú vị nhất trong nhà máy, đó chính xác là những gì nó phải như vậy. Hãy hiểu sai và nó sẽ trở thành nút thắt cổ chai mà mọi cuộc trò chuyện đều bắt đầu.


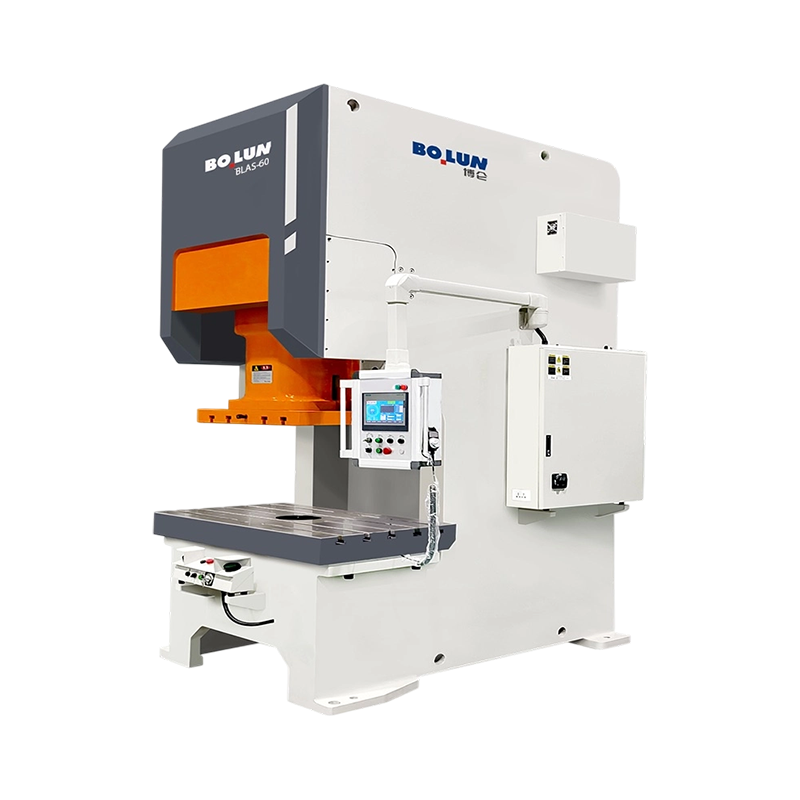
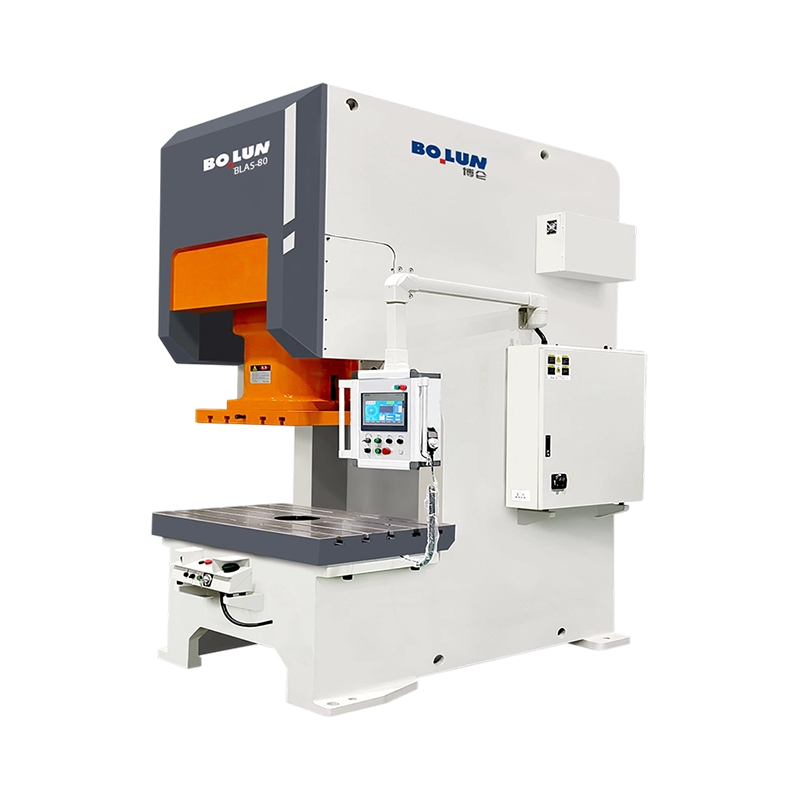
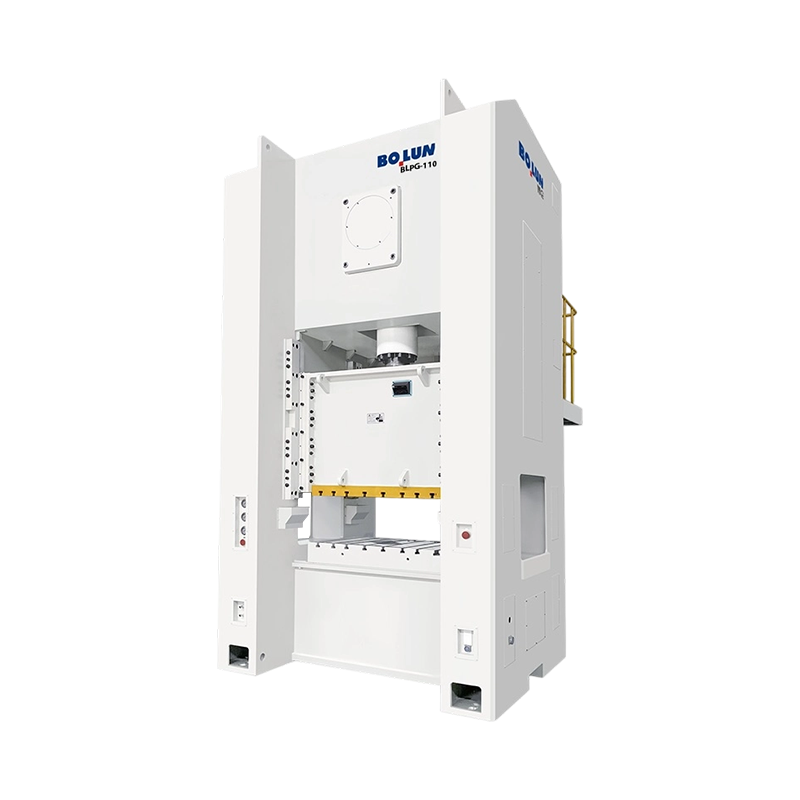
Máy ép không phải là một loại máy. Nó là một họ máy tạo hình kim loại được...
Một nhà sản xuất dây buộc cỡ trung gần đây phải đối mặt với một vấn đề que...
Một nhà máy dây buộc ở Thái Châu nhận được yêu cầu từ một nhà cung cấp ô t...
Câu trả lời ngắn gọn: Loại khung nào phù hợp với công việc của bạn ...
Máy ép điện là gì? A Máy ép điện - còn được gọi là máy ép dập ...
Khi bạn dự định sản xuất các bộ phận kim loại vừa hoặc nhỏ với số lượng lớ...
Liên hệ với chúng tôi

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Số 1 Đường Linjiang East, Xiaren, Thị trấn Jinting, Thành phố Thặng Châu, Tỉnh Chiết Giang, Trung Quốc
Sẵn sàng để bắt đầu?
Get in Touch

Bây giờ!
CHIẾT GIANG BOLUN

