Khuôn rèn nguội hiếm khi thông báo trước sự thất bại của nó. Một ngày nọ, máy ép chạy trơn tru ở tốc độ 45 hành trình mỗi phút, tạo ra trục hai bước với đế có mặt bích. Ngày hôm sau, người vận hành nghe thấy tiếng tách nhỏ ở cuối hành trình và kiểm tra cho thấy một chày bị gãy hoàn toàn ở điểm nối giữa đầu và thân của nó. Mặt gãy thể hiện các vết bãi biển có bán kính chuyển tiếp là 0,3 mm, được chỉ định vì bản vẽ của khách hàng không cho phép chi tiết nào lớn hơn. Bán kính nhỏ đó, kết hợp với tải đột 180 kN và độ lệch máy ép 0,05 mm giữa chày và khuôn, đã biến công việc rèn nguội thông thường thành việc xây dựng lại công cụ không có kế hoạch và thay đổi hoàn toàn thời gian ngừng hoạt động.
Đây là thực tế của thiết kế công cụ rèn nguội. Không giống như khuôn dập, chủ yếu quản lý ứng suất uốn và cắt, dụng cụ rèn nguội phải tồn tại dưới áp suất tiếp xúc từ 1.500 đến 2.500 MPa trong hàng trăm nghìn hành trình, trong khi phôi sẽ cứng lại sau mỗi hành trình. Công việc của người thiết kế công cụ không chỉ đơn giản là sao chép hình dạng chi tiết vào khoang khuôn. Đó là tạo ra một hệ thống hoàn chỉnh gồm chày, khuôn chèn, vòng ứng suất, đầu phun, bôi trơn và cài đặt máy để giữ ứng suất trong giới hạn mỏi của vật liệu dụng cụ, giữ độ chính xác về kích thước của bộ phận rèn và mang lại tuổi thọ dụng cụ hiệu quả về mặt kinh tế.
Bài viết này giải thích các nguyên tắc thực tế của thiết kế công cụ rèn nguội dành cho các kỹ sư công cụ, người lập kế hoạch quy trình và người quản lý sản xuất làm việc với máy ép rèn nguội. Nó bao gồm môi trường tải, chức năng của từng bộ phận dụng cụ, lựa chọn vật liệu, thiết kế vòng ứng suất, quy tắc hình học, lập kế hoạch trình tự hình thành, bôi trơn, ngăn ngừa lỗi và ảnh hưởng của chính máy ép. Mục tiêu là cung cấp một bộ quy tắc thiết kế có thể được áp dụng trực tiếp để giảm sự cố vỡ dụng cụ, giảm thiểu thời gian ngừng hoạt động và cải thiện độ chính xác của các bộ phận rèn nguội.
Rèn nguội làm biến dạng kim loại ở nhiệt độ phòng, hoặc cao hơn một chút khi nhiệt sinh ra do biến dạng dẻo được giữ lại trong dụng cụ và phôi. Bởi vì kim loại không bao giờ đạt đến nhiệt độ kết tinh lại nên phôi sẽ cứng lại liên tục trong quá trình gia công. Điều này có nghĩa là lực cần thiết để làm biến dạng bộ phận tăng lên khi hành trình tiến triển và giai đoạn hiệu chỉnh cuối cùng của hành trình chịu áp lực tiếp xúc cao nhất.
Từ quan điểm của một nhà thiết kế công cụ, ba con số quan trọng nhất. Đầu tiên là áp lực tiếp xúc ở vai khuôn và mặt chày. Đối với các loại thép cacbon kết cấu như AISI 1018 hoặc 1045, quá trình ép đùn về phía trước thường tạo ra áp suất tiếp xúc từ 1.200 đến 1.800 MPa, trong khi quá trình ép đùn về phía sau của hình dạng cốc có thể đẩy áp suất mặt chày lên trên 2.000 MPa. Thứ hai là biến dạng dẻo tích lũy tác động lên phôi. Một bộ phận có tiết diện giảm 70% sẽ tích tụ đủ biến dạng để tăng gấp đôi ứng suất dòng chảy của vật liệu ban đầu được ủ. Thứ ba là số hành trình mà dụng cụ phải tồn tại. Một chiến dịch sản xuất dây buộc, vòng ổ trục hoặc bộ phận trục thường diễn ra từ 50.000 đến 500.000 bộ phận, đặt vật liệu dụng cụ chắc chắn ở chế độ mỏi chu kỳ cao.
Những điều kiện này tách biệt thiết kế công cụ rèn nguội khỏi hầu hết các lĩnh vực khuôn khác. Khuôn dập chịu tải uốn hiếm khi vượt quá 500 MPa. Khuôn rèn nóng hoạt động ở nhiệt độ cao, nhưng ứng suất dòng phôi thấp, do đó áp suất khuôn duy trì ở mức dưới khoảng 500 MPa. Một dụng cụ rèn nguội phải chứa một phôi đồng thời cứng, chắc và mài mòn, đồng thời truyền lực đẩy vật liệu dụng cụ gần với cường độ năng suất nén của nó. Bảng dưới đây so sánh các điều kiện ảnh hưởng đến quyết định thiết kế công cụ.
| tham số | Rèn nóng | Rèn nguội |
|---|---|---|
| Nhiệt độ phôi | 900–1.250°C | 20–200°C |
| Ứng suất dòng phôi | 50–200 MPa | 500–1.500 MPa |
| Áp suất tiếp xúc khuôn điển hình | 200–500 MPa | 1.000–2.500 MPa |
| Mối quan tâm về công cụ chính | Mệt mỏi nhiệt và kiểm tra nhiệt | Độ mỏi và mài mòn cơ học |
| Tiếp xúc với lực kéo của khuôn | Thấp | Cao, yêu cầu ứng suất trước |
| Dung sai phần có thể đạt được | IT12–IT16 | IT7–IT9 |
Ý nghĩa thực tế là mọi quyết định thiết kế của một công cụ rèn nguội - việc lựa chọn thép công cụ, số vòng ứng suất, độ bóng của khoang, bán kính góc, chất bôi trơn - đều tồn tại để quản lý một hoặc nhiều điều kiện khắc nghiệt này. Khi một công cụ bị lỗi bất ngờ, hầu như luôn là do người thiết kế đã đánh giá thấp một trong số chúng.
Công cụ rèn nguội là tập hợp các bộ phận chính xác hoạt động cùng nhau chứ không phải một khối khuôn được gia công đơn lẻ. Một bộ công cụ hoàn chỉnh thường bao gồm:
Mỗi thành phần mang một loại tải riêng biệt. Cú đấm hoạt động chủ yếu ở dạng nén, nhưng bất kỳ hình dạng sai lệch hoặc hình dạng bộ phận không đối xứng nào cũng sẽ gây ra sự uốn cong. Bộ phận khuôn mang áp lực hướng tâm từ phôi cố gắng mở rộng nó ra bên ngoài. Vòng ứng suất mang lại ứng suất kéo của vòng, an toàn hơn cho vật liệu của nó vì vòng được chọn để có độ bền và không tiếp xúc với phôi. Đầu phun chịu lực nén trong quá trình tháo bộ phận và các tấm nền phải chống lại sự thụt vào bề mặt cục bộ tại các điểm tiếp xúc.
Quá trình thiết kế phải tuân theo một trình tự kỷ luật. Bắt đầu từ bản vẽ chi tiết đã hoàn thiện và xác định các giai đoạn tạo hình theo trình tự trước khi thiết kế các khoang khuôn riêng lẻ. Đối với mỗi giai đoạn, hãy thiết kế hình dạng khoang của khuôn dập và biên dạng chày. Ước tính lực tạo hình tối đa và áp suất hướng tâm. Chọn vật liệu dụng cụ cho từng bộ phận. Thiết kế cụm vòng ứng suất bằng cách sử dụng các quy tắc hình trụ có thành dày được giải thích ở phần sau của bài viết này. Cuối cùng, chỉ định độ hoàn thiện bề mặt, lớp phủ, chất bôi trơn và hệ thống phóng. Đi trực tiếp từ hình học bộ phận đến gia công mà không có phân tích này là lý do phổ biến nhất khiến các công cụ rèn nguội mới bị lỗi trong máy ép thử.
Việc lựa chọn vật liệu dụng cụ là quyết định duy nhất quyết định trực tiếp nhất đến tuổi thọ của dụng cụ và chi phí cho mỗi bộ phận được rèn. Dụng cụ rèn nguội phải cung cấp độ cứng ở nhiệt độ vận hành, cường độ nén trên 2.000 MPa, đủ độ bền để chống nứt và chống mài mòn trên bề mặt kim loại sạch, mài mòn. Không có cấp độ nào đáp ứng hoàn hảo mọi yêu cầu, vì vậy người thiết kế cân bằng chúng theo hoạt động.
Các loại thép công cụ gia công nguội như AISI D2, A2 và O1 là sự lựa chọn kinh tế nhất cho các ứng dụng chạy ngắn và tải thấp. Chúng có độ dẻo dai và khả năng gia công tốt, nhưng độ cứng và khả năng chống mài mòn của chúng bị hạn chế và chúng mềm đi nhanh chóng nếu nhiệt ma sát làm tăng dụng cụ lên trên 200 ° C. Chúng vẫn hữu ích cho tấm lót, giá đỡ và dụng cụ ngắn hạn.
Các loại thép tốc độ cao như M2 và M42 duy trì độ cứng ở nhiệt độ làm việc cao hơn và là lựa chọn tiêu chuẩn cho các chày ép đùn và khuôn chèn trong sản xuất khối lượng trung bình. Hàm lượng hợp kim cao hơn giúp chúng có khả năng chống mài mòn tốt hơn so với thép công cụ gia công nguội. Thép tốc độ cao luyện kim bột, chẳng hạn như thép có thành phần gần với PM-M4, cải thiện cả khả năng chống mài mòn và độ bền so với HSS thông thường, vì cacbua mịn và phân bố đồng đều của chúng làm giảm số lượng vị trí bắt đầu vết nứt. Hiện tại, chúng là thiết bị mặc định cho các chày dài hạn và khuôn chèn chịu tải cao trong rèn nguội.
Cacbua vonfram, thường là các loại liên kết coban trong phạm vi K05 đến K20, mang lại cường độ nén và khả năng chống mài mòn cao nhất so với bất kỳ vật liệu dụng cụ thông thường nào. Hạt dao khuôn cacbua có thể tồn tại sau hàng triệu lần đột quỵ trong các nguyên công ép đùn và định cỡ các chi tiết nhỏ. Tuy nhiên, cacbua hầu như không có độ dẻo: nó dễ bị nứt khi uốn, va đập hoặc lệch trục. Do đó, cụm công cụ phải được thiết kế để chỉ tải cacbua ở dạng nén, với hướng dẫn chày cứng và tốc độ va chạm được kiểm soát.
| Gia đình vật chất | độ cứng | Cường độ nén | Ứng dụng điển hình |
|---|---|---|---|
| Thép công cụ gia công nguội (loại D2, A2) | 58–62 HRC | 2.000–2.400 MPa | Cú đấm ngắn hạn, chết, người ủng hộ |
| Thép tốc độ cao (lớp M2, M42) | 62–65 HRC | 2.500–3.200 MPa | Đột chạy trung bình và chèn khuôn |
| HSS bột kim loại (lớp PM-M4) | 64–67 HRC | 3.000–3.800 MPa | Cú đấm dài, khuôn chịu tải cao |
| Cacbua vonfram (K05–K20) | 88–92 HRA | 3.500–5.500 MPa | Khuôn chèn để ép đùn và định cỡ nhỏ |
Một quy tắc thực tế cho lựa chọn ban đầu: đối với các bộ phận có đường kính ngoài tối đa dưới khoảng 30 mm và số lượng sản xuất trên 200.000 chiếc, hạt dao khuôn cacbua với chày PM-HSS là sự kết hợp đáng tin cậy. Đối với các bộ phận có đường kính trên 50 mm, các công cụ PM-HSS hoặc HSS có độ ổn định cao hơn vì khuôn cacbua có kích thước đó trở nên nặng, đắt tiền và giòn. Đối với tải trọng hướng tâm rất cao, hạt dao cacbua được sử dụng với hai vòng ứng suất, như được mô tả trong phần tiếp theo.
Quá trình rèn nguội diễn ra ở áp suất có thể làm vỡ khuôn thép cứng không được gia cố ngay trong lần đột quỵ đầu tiên. Vòng ứng suất xung quanh tồn tại với một mục đích: đặt hạt dao khuôn dưới một ứng suất nén được kiểm soát sao cho áp suất rèn trước tiên phải loại bỏ ứng suất trước đó trước khi hạt dao có thể chịu lực căng.
Nguyên lý hoạt động xuất phát từ lý thuyết hình trụ có thành dày. Khi một vòng thép cứng có đường kính bên trong nhỏ hơn một chút so với đường kính bên ngoài của khuôn được ép hoặc co lại vào vị trí, sự cản trở sẽ tạo ra áp suất hướng tâm tại bề mặt tiếp xúc và sự phân bổ ứng suất vòng qua cả hai phần. Hạt dao khuôn nhận ứng suất nén ở bề mặt bên ngoài của nó, và lỗ khoan của hạt dao nhận ứng suất nén nhỏ hơn. Trong quá trình tạo hình, áp suất hướng tâm từ phôi tác động lên lỗ khoan và hủy bỏ một phần lực nén trước này. Nếu lực cản được chọn chính xác, ứng suất vòng lưới tại lỗ khuôn vẫn chịu nén hoặc chỉ kéo nhẹ trong toàn bộ hành trình. Trạng thái nén ngăn chặn sự hình thành vết nứt và ngăn chặn sự lan truyền của các vết nứt vi mô hiện có.
Giá trị nhiễu trong dụng cụ rèn nguội thường nằm trong khoảng từ 0,15 đến 0,35% đường kính giao phối. Đối với khuôn chèn có đường kính ngoài 50 mm, độ nhiễu 0,2% tương đương với 0,10 mm độ nhiễu đường kính, đây là một lượng đáng kể khi được đo theo giới hạn đàn hồi của vật liệu. Các khuôn ép đùn nặng về phía sau thường sử dụng hai hoặc ba vòng ứng suất đồng tâm. Mỗi vòng có một khớp nối phù hợp với vòng tiếp theo, phân phối áp suất hướng tâm trên tổng mặt cắt ngang lớn hơn để các vòng ngoài không vượt quá độ bền mỏi của chúng.
Bản thân vòng ứng suất thường được làm bằng thép công cụ cứng, cường độ cao hoặc thép kết cấu, được xử lý nhiệt đến khoảng 45 đến 55 HRC. Lỗ khoan của nó phải được mài và mài đến độ chính xác tương tự như đường kính ngoài của khuôn chèn, bởi vì bất kỳ điểm cao cục bộ nào cũng tập trung ứng suất tại bề mặt tiếp xúc. Vai nhọn, lỗ dầu hoặc rãnh then trên lỗ vòng ứng suất là những vị trí thường xuyên xuất hiện các vết nứt do mỏi; bán kính rộng rãi và chuyển tiếp suôn sẻ là bắt buộc.
Trình tự thiết kế thực tế: đầu tiên, xác định áp suất hướng tâm dự kiến tại lỗ khuôn từ tải tạo hình và diện tích tiếp xúc. Thứ hai, chọn tỷ lệ đường kính ngoài và trong của khuôn chèn ít nhất là 2:1. Thứ ba, tính toán lực cản cần thiết để giữ cho lỗ khoan chịu nén ở mức tải tối đa. Thứ tư, kiểm tra ứng suất tương đương trong phần khuôn và vòng ứng suất bằng phép tính đàn hồi đơn giản hoặc phân tích phần tử hữu hạn. Thứ năm, nếu vòng ứng suất bị căng quá mức, hãy thêm vòng thứ hai hoặc thay đổi bằng vật liệu có độ bền cao hơn. Trình tự này đủ nhanh để áp dụng ở giai đoạn ý tưởng và đủ chính xác để ngăn chặn các lỗi nổ phổ biến nhất.
Hầu hết các lỗi sớm của các công cụ rèn nguội có thể bắt nguồn từ một số ít các quyết định về hình học. Tuân theo một số quy tắc cụ thể sẽ loại bỏ phần lớn các vấn đề về vết nứt, mòn và sứt mẻ.
Chỉ định bán kính chuyển tiếp hào phóng. Mỗi sự chuyển đổi giữa đầu chày và thân chày, vai khuôn và lỗ khoan hoặc cạnh tấm đỡ đều đóng vai trò như một bộ phận tăng ứng suất. Bán kính 0,3 mm có thể tập trung ứng suất gấp ba lần so với bán kính 3 mm. Sử dụng bán kính ít nhất 1 mm trên các dụng cụ nhỏ và 2 đến 3 mm trên các dụng cụ có kích thước đặc trưng trên 50 mm. Khi bản vẽ bộ phận yêu cầu một góc nhọn, hãy thêm phần nổi bằng cách di chuyển phần chuyển tiếp quan trọng ra khỏi đường dẫn tải chính; ví dụ: bằng cách bước lên bộ phận có một đường cắt nhỏ sẽ được gia công sau khi rèn.
Sử dụng côn trên vùng đột và dập trong khuôn. Đường kính ngoài của chày phải có độ côn từ 1 đến 3 độ dọc theo chiều dài làm việc. Điều này làm giảm lực ma sát và tránh hiện tượng dồn dập khi chày rút lại. Lỗ khuôn phải chứa một vùng chịu lực ngắn từ 2 đến 5 mm ở lối ra của vùng tạo hình, tiếp theo là khoảng cách 0,2 đến 0,5 mm trên đường kính, do đó bộ phận chỉ tiếp xúc với lỗ khoan trong vùng chịu lực.
Cung cấp đủ độ dày thành trong khuôn. Trong phép tính gần đúng đầu tiên, đường kính ngoài của phần khuôn phải ít nhất gấp đôi đường kính lỗ khoan lớn nhất. Đối với khoang 20 mm, phần khuôn phải có đường kính ngoài ít nhất là 40 mm trước khi thêm vòng ứng suất. Áp suất hướng tâm ở mức giảm cao có thể làm nứt khuôn có thành quá mỏng do sợi bên ngoài bị căng bất kể vòng ứng suất.
Đánh bóng theo hướng dòng vật liệu. Bề mặt làm việc của khoang khuôn và chày phải được đánh bóng tới Ra 0,2 micromet hoặc tốt hơn, với các dấu đánh bóng được căn chỉnh theo hướng kim loại trượt. Các vết đánh bóng chạy dọc theo hướng dòng chảy tạo ra độ nhám làm tăng ma sát, giữ chất bôi trơn không đồng đều và gây ra hiện tượng ăn mòn.
Tránh cắt xén và lập kế hoạch khai thác. Nếu bộ phận có phần lõm hoặc côn ngược để khóa nó vào khuôn thì bộ phun phải thắng lực khóa trong mỗi hành trình. Nếu có thể, hãy thiết kế bộ phận có góc nghiêng nhỏ từ 0,5 đến 1 độ trên bề mặt bên ngoài và độ côn nhẹ ở các khoang bên trong. Nếu không thể tránh khỏi việc cắt xén, hãy xem xét khuôn tách đôi hoặc phân đoạn chuyển động, nhưng dự kiến chi phí dụng cụ sẽ cao hơn và việc bảo trì liên tục.
Chỉ định dung sai thực tế. Rèn nguội thường giữ IT7 đến IT9, điều này rất tuyệt vời cho quá trình tạo hình. Việc cố gắng giữ dung sai chặt chẽ hơn sẽ đẩy dụng cụ đến gần hơn giới hạn độ lệch đàn hồi của nó và phóng đại ảnh hưởng của việc lệch trục máy ép và thay đổi nhiệt độ. Dung sai trên bản thân các bộ phận của dụng cụ phải lớn hơn từ 5 đến 10 lần so với dung sai của bộ phận; tỷ lệ ban đầu chung là dung sai bộ phận chia cho 5 đối với kích thước khoang khuôn và chày.
Thiết kế công cụ rèn nguội không thể được hoàn thành chỉ từ bản vẽ phần cuối cùng. Hầu hết các bộ phận rèn nguội được sản xuất theo một số nguyên công tạo hình, mỗi nguyên công đều có bộ công cụ riêng. Trình tự các hoạt động xác định tải trọng trên mỗi công cụ và do đó xác định thiết kế công cụ cho từng giai đoạn.
Một trình tự điển hình cho trục có mặt bích có thể diễn ra như sau: cắt dây hoặc thanh phôi theo chiều dài, làm mềm hoặc ủ nếu vật liệu đến quá cứng, áp dụng một lớp phủ chuyển đổi và chất bôi trơn, đảo ngược một đầu để tạo thành đầu phôi, đùn thân về phía trước đến đường kính cuối cùng của nó và hiệu chỉnh mặt bích bằng hành trình định cỡ cuối cùng. Mỗi giai đoạn sẽ loại bỏ một lượng khối lượng biến dạng được kiểm soát khỏi đường kính dây ban đầu.
Nguyên tắc thiết kế trung tâm là cân bằng biến dạng trên mỗi giai đoạn. Việc giới hạn mức giảm tiết diện ở mức khoảng 60 đến 70% trên mỗi giai đoạn sẽ giữ cho áp suất khuôn và biến dạng vật liệu nằm trong giới hạn thực tế đối với hầu hết các loại thép cacbon và hợp kim. Trên phạm vi này, lực đột cần thiết tăng mạnh, áp suất dụng cụ tăng và phôi có thể phát triển các vết nứt bên trong hoặc đường nối bề mặt. Đối với một chiếc cốc được tạo hình sâu, quy trình thường gồm ba hoặc bốn giai đoạn: đầu tiên là ép đùn cốc về phía sau, sau đó vẽ lại thành cốc, sau đó là ủi thành cốc đến độ dày cuối cùng và cuối cùng là cắt tỉa mép trên.
Tải dao được tính từ ứng suất dòng của phôi và diện tích tiếp xúc dự kiến. Theo ước tính đầu tiên, lực ép cần thiết là diện tích mặt cắt ngang của phôi tại vùng tạo hình nhân với ứng suất dòng chảy ở biến dạng liên quan, nhân với hệ số ma sát từ 1,2 đến 1,5. Kết quả này phải được so sánh với khả năng ép và cường độ nén của chày. Một chày dài, mảnh có thể bị oằn trước khi máy dập đạt trọng tải danh nghĩa: tỷ lệ độ mảnh, tức là chiều dài chia cho đường kính, phải ở mức dưới 5 đối với chày không được dẫn hướng, và hơn thế nữa, cần có ống bọc dẫn hướng hoặc ống lót hỗ trợ. Ví dụ, đối với máy ép đùn cỡ trung bình, một máy như Máy ép chuyển đổi rèn nguội hành trình cân bằng BLKP400 cung cấp trọng tải cần thiết với một mức chênh lệch lớn cho hệ số ma sát.
 Bán buôn BLKP-400 Rèn nguội cân bằng đa năng Chuyển đổi loại máy ép điện Chiết Giang Bolun High-Precision Machinery Co., Ltd là Trung Quốc bán buôn BLKP-400 Máy rèn nguội cân bằng đa năng Loại chuyển đổi trước... Xem sản phẩm →
Mỗi giai đoạn ảnh hưởng đến thiết kế công cụ của giai đoạn tiếp theo. Khuôn phôi có bề mặt gồ ghề sẽ làm xước khuôn tiếp theo. Khuôn phôi quá lớn sẽ làm khuôn hiệu chuẩn bị quá tải. Khuôn phôi có trục lệch tâm sẽ tạo ra tải trọng không đồng đều và làm gãy chày hoàn thiện. Do đó, các nhà thiết kế công cụ nên chỉ định kích thước phôi một cách cẩn thận như khoang khuôn cuối cùng, bao gồm dung sai và độ hoàn thiện bề mặt. Trong thực tế, trình tự tạo hình được thiết kế trước tiên, sau đó là các công cụ cho từng công đoạn và việc kiểm tra tải được lặp lại cho mọi công đoạn trước khi bất kỳ công cụ nào được sản xuất.
Bôi trơn không phải là một chi tiết được thêm vào khi kết thúc thiết kế công cụ; nó là một phần của hệ thống công cụ. Trong quá trình rèn nguội, chất bôi trơn có ba chức năng: giảm ma sát ở bề mặt tiếp xúc giữa dụng cụ và phôi, giảm tải tạo hình truyền đến dụng cụ và ngăn ngừa mài mòn do dính, thường được gọi là hiện tượng lõm, giữa phôi và bề mặt dụng cụ.
Hệ thống bôi trơn tiêu chuẩn cho thép cacbon là lớp phủ chuyển hóa kẽm photphat kết hợp với xà phòng natri stearat. Lớp photphat xốp cung cấp một neo cơ học cho xà phòng và chúng cùng nhau tạo ra một màng có hệ số ma sát biểu kiến trong khoảng từ 0,05 đến 0,10. Hệ thống này đã được sử dụng trong nhiều thập kỷ vì nó hiệu quả và tiết kiệm cho sản xuất số lượng lớn. Các quy định về môi trường ngày càng thúc đẩy các nhà sản xuất hướng tới các chất bôi trơn thay thế, bao gồm cả chất phủ gốc polymer và xà phòng phản ứng. Khi thay đổi hệ thống bôi trơn, người thiết kế dụng cụ phải kiểm tra lại các giả định về ma sát: ma sát cao hơn làm tăng áp lực của chày và thành khuôn và có thể yêu cầu côn lớn hơn, vùng chịu lực ngắn hơn hoặc nhiễu vòng ứng suất bổ sung.
Thép không gỉ, cứng nhanh và dễ bị ăn mòn, thường được bôi trơn bằng lớp phủ chuyển hóa oxalate cộng với molypden disulfide. Hợp kim nhôm và đồng sử dụng dầu có độ nhớt thấp hơn hoặc màng polymer khô và không cần lớp phủ chuyển đổi. Đối với tất cả các vật liệu, phôi phải được làm sạch cặn, cặn dầu và các hạt lạ trước khi tạo hình, vì các tạp chất cứng nằm trong màng bôi trơn đóng vai trò là công cụ cắt cực nhỏ trên bề mặt khuôn.
Lớp phủ dụng cụ hoạt động cùng với chất bôi trơn phôi. Các lớp phủ PVD như crom nitrit, titan nhôm nitrit và titan nitrit làm giảm ma sát, cải thiện khả năng chống ăn mòn và bảo vệ bề mặt dụng cụ nơi màng bôi trơn bị phá vỡ cục bộ. Lớp phủ đặc biệt hữu ích trên chày, chúng trượt vào phôi trong quá trình rút dao. Lớp phủ phải được áp dụng trên nền đã được mài và đánh bóng; bề mặt thô ráp sẽ có độ bám dính kém và dễ bong tróc sớm.
Đại lượng thiết kế quan trọng là ứng suất cắt ở bề mặt dụng cụ. Nếu ứng suất ma sát đạt đến độ bền cắt của vật liệu dụng cụ hoặc lớp phủ, bề mặt sẽ bị rách và dụng cụ nhanh chóng bị hỏng. Góc tiếp cận rộng rãi, vùng tiếp đất ngắn và màng bôi trơn liên tục trên toàn bộ hành trình là những cách hiệu quả nhất để giữ ứng suất cắt bề mặt trong giới hạn an toàn. Việc thay đổi chất bôi trơn phải luôn dẫn đến việc tính toán lại tải chứ không chỉ thay đổi dây chuyền trong tài liệu sản xuất.
Các công cụ rèn nguội không đạt được các mẫu đã được hiểu rõ trong ngành. Việc nhận dạng mẫu sẽ nhanh chóng cho người thiết kế biết thông số nào cần thay đổi. Bảng dưới đây liệt kê các dạng hư hỏng phổ biến nhất, nguyên nhân chính và các biện pháp thiết kế để ngăn ngừa chúng.
| Chế độ lỗi | Nguyên nhân chính | Biện pháp đối phó thiết kế |
|---|---|---|
| Cú đấm gãy mỏi | Nén và uốn theo chu kỳ, tập trung ứng suất ở bán kính chuyển tiếp nhỏ | Tăng bán kính chuyển tiếp; sử dụng PM-HSS; cải thiện hướng dẫn cú đấm; giảm tốc độ va chạm gần điểm chết dưới |
| Vụ nổ chèn khuôn | Ứng suất vòng kéo tại lỗ khuôn | Tăng nhiễu vòng ứng suất; thêm vòng ứng suất thứ hai; phóng to đường kính ngoài khuôn |
| Phiêu lưu và ghi bàn | Phá vỡ màng bôi trơn, bề mặt dụng cụ thô ráp, đỉnh áp suất cục bộ | Đánh bóng đến Ra 0,2 hoặc cao hơn; phủ lớp phủ CrN hoặc TiAlN; cải thiện hoặc thay đổi chất bôi trơn |
| Biến dạng dẻo của mặt chày hoặc vai cối | Độ cứng của dụng cụ thấp hơn áp suất tiếp xúc yêu cầu | Chọn HSS hoặc cacbua cứng hơn; mở rộng khu vực hỗ trợ; giảm áp lực tiếp xúc cục bộ |
| Sứt mẻ ở lối vào khuôn | Tác động từ đầu phôi, vảy cứng, mép vào sắc | Thêm một góc vát hoặc bán kính lối vào; phủ lối vào; làm sạch phôi trước khi hình thành |
| Vết nứt do mỏi vòng ứng suất | Sự can thiệp quá mức, sự tập trung ứng suất trong lỗ khoan | Tính toán lại độ co rút; phóng to đường kính ngoài của vòng; loại bỏ các rãnh then hoặc vai lỗ nhọn |
Kiểu hư hỏng tai hại nhất là gãy do mỏi của chày. Tải chày có tính tuần hoàn: chày được nén, dỡ tải và nén lại hàng chục hoặc hàng trăm nghìn lần. Nếu biên độ ứng suất ở mặt cắt ngang nhỏ nhất cao thì vết nứt bắt đầu ở bán kính chuyển tiếp hoặc vết mài và lan truyền cho đến khi đứt gãy. Các biện pháp đối phó là bán kính chuyển tiếp lớn hơn, vật liệu dụng cụ cứng hơn, căn chỉnh tốt hơn và tốc độ tiếp cận được kiểm soát gần điểm chết dưới.
Sự cố chèn khuôn là lỗi nguy hiểm thứ hai. Phần chèn nứt xuyên qua tường và khoang mở ra một cách đàn hồi nên bộ phận trở nên quá khổ trước khi phần chèn được thay thế. Nguyên nhân là do ứng suất trước không đủ, có nghĩa là lỗ khuôn bị căng khi chịu tải. Việc tăng nhiễu hoặc thêm vòng ứng suất thứ hai thường sẽ giải quyết được vấn đề đó.
Vết lõm xuất hiện dưới dạng vết xước trên bề mặt chày và chuyển các hạt trên phôi. Đó là vấn đề về bôi trơn và bề mặt: màng bôi trơn bị hỏng ở điểm áp suất cao cục bộ. Việc đánh bóng bề mặt để có độ nhám thấp hơn, áp dụng một lớp phủ có độ ma sát thấp hoặc tăng lượng chất bôi trơn thường sẽ dừng lại.
Biến dạng dẻo của mặt chày hoặc vai khuôn là vấn đề về độ bền hơn là vấn đề mỏi. Độ cứng của dụng cụ quá thấp so với áp suất tiếp xúc, do đó bề mặt bị xẹp từ 0,02 đến 0,1 mm và kích thước bộ phận vượt quá dung sai. Giải pháp là loại công cụ cứng hơn, hạt dao cacbua hoặc thay đổi thiết kế để phân bổ tải trọng trên một diện tích lớn hơn.
Thiết kế công cụ rèn nguội kết thúc ở giao diện công cụ báo chí. Máy xác định đường dẫn tải, tốc độ và sự căn chỉnh mà dụng cụ phải chịu đựng, do đó máy ép xứng đáng được quan tâm giống như bản thân khuôn.
Đặc tính đầu tiên của máy cần xem xét là độ cứng của khung. Một Máy ép điện loại mở , thường được gọi là máy ép khung chữ C, bị lệch một cách đàn hồi khi chịu tải và thanh trượt nghiêng so với giường. Đối với hệ thống khuôn đột, sự lệch góc này làm tăng thêm mômen uốn cho chày và tạo ra tải trọng không đồng đều trong khoang khuôn. Máy ép cạnh thẳng khung kín, với cấu trúc cột đối xứng, độ lệch ít hơn nhiều và duy trì sự thẳng hàng của khuôn dập dưới tải trọng định mức tối đa. Rèn nguội là một quy trình có tải trọng cao, độ chính xác cao, do đó máy ép khung kín cứng là lựa chọn an toàn hơn.
Đặc điểm thứ hai là đường cong hành trình. Máy ép trục quay thông thường đạt tốc độ trượt tối đa ở gần giữa hành trình và chạm vào phôi với vận tốc cao. Bộ truyền động chuyển đổi, còn được gọi là bộ truyền động khớp ngón tay, làm chậm quá trình trượt khi nó đến gần điểm chết dưới và phát triển lực cao với tốc độ va chạm thấp. Hành vi này gần như lý tưởng cho việc rèn nguội: chày đi vào phôi dần dần, phôi có thời gian chảy ra và khuôn không bị va đập do va đập gây ra các vết nứt do mỏi. Vì lý do này, máy ép kiểu chuyển đổi là khái niệm máy thông thường để rèn nguội. Dòng BLKP của Bolun được thiết kế dựa trên nguyên tắc này; ví dụ, Máy ép chuyển đổi rèn nguội chính xác nhanh nhẹn BLKP260 phù hợp với các bộ phận có độ chính xác nhỏ như chốt, ốc vít và trục nhỏ.
 Bán buôn BLKP-260 Nhà cung cấp máy ép nguội chính xác Agile Loại chuyển đổi máy ép điện Chiết Giang Bolun High-Precision Machinery Co., Ltd là nhà cung cấp máy ép nguội chính xác BLKP-260 Agile của Trung Quốc. Xem sản phẩm →
Đặc điểm thứ ba là hướng dẫn ram. Hệ thống dẫn hướng chính xác giữ cho chày đồng tâm với khuôn tại thời điểm tiếp xúc. Các thanh dẫn hướng bị mòn hoặc lỏng gây ra sự dịch chuyển ngang giữa chày và khuôn, điều này làm tăng ứng suất ở đầu chày và có thể làm nứt phần chèn khuôn cacbua ngay cả khi trọng tải máy ép xuất hiện đủ. Việc kiểm tra thường xuyên khe hở ram và điều chỉnh dẫn hướng là cách bảo trì không tốn kém so với khuôn cacbua.
Máy cũng xác định trực tiếp một số tham số dao. Trọng tải ép phải vượt quá lực tạo hình tính toán ít nhất từ 20 đến 30%. Chiều cao đóng và chiều dài hành trình xác định chiều cao ngăn xếp công cụ tối đa. Lực đẩy có sẵn trên giường và cầu trượt hạn chế việc thiết kế bộ đẩy cho các khoang sâu. Nếu máy ép có đệm khuôn thủy lực, công suất của nó sẽ quyết định liệu có thể tác dụng lực phản lực trong hành trình hay không.
Đối với những công việc nặng, có độ biến dạng cao như trục có mặt bích lớn hay ép đùn dài, máy ép phải có cả trọng tải và năng lượng để hoàn thành hành trình mà không bị khựng lại. các Máy ép chuyển đổi rèn nguội hạng nặng BLKP850 cung cấp công suất ở quy mô công nghiệp này, trong khi đường cong hành trình cân bằng bảo vệ dụng cụ khỏi bị va đập. Bạn đọc muốn so sánh rộng hơn có thể tham khảo tại đây giới thiệu về máy ép rèn nguội , và đầy đủ các thiết bị tạo hình kim loại Bolun có sẵn trên trang web của công ty.
 Bán buôn BLKP-850 Sức mạnh công nghiệp Rèn nguội hạng nặng Loại chuyển đổi năng lượng Chiết Giang Bolun High-Precision Machinery Co., Ltd là Trung Quốc bán buôn BLKP-850 Sức mạnh công nghiệp Loại rèn nguội hạng nặng Loại chuyển đổi... Xem sản phẩm →
Ngay cả một nhà thiết kế có kinh nghiệm cũng nên xác nhận một công cụ rèn nguội mới trước khi bắt tay vào gia công. Phân tích phần tử hữu hạn là phương pháp xác nhận thực tế nhất đối với ứng suất dụng cụ. Một mô hình cụm khuôn và vòng ứng suất được nạp với áp suất hướng tâm từ phôi tại lỗ khuôn và sự giao thoa co ngót giữa các vòng được áp dụng làm điều kiện ban đầu. Đầu ra là sự phân bố ứng suất trong mọi thành phần. Người thiết kế kiểm tra xem phần khuôn dập có duy trì trong phạm vi ứng suất an toàn của nó không và vòng ứng suất có nằm dưới giới hạn mỏi của nó trong số chu kỳ dự kiến hay không.
Mô phỏng quy trình tiến thêm một bước nữa bằng cách mô hình hóa dòng vật liệu của phôi bên trong khoang. Nó cho thấy sự gấp nếp, điền đầy, nồng độ biến dạng quá mức và đỉnh tải trọng của khuôn trước khi cắt bất kỳ loại thép nào. Mô phỏng cũng tạo ra sự phân bố áp suất thực tế trên bề mặt khuôn, chính xác hơn so với giả định tải trọng xuyên tâm đồng đều. Đối với sản xuất số lượng lớn, chi phí mô phỏng được phục hồi nhanh chóng nhờ ít lần lặp thử hơn và tuổi thọ công cụ dài hơn.
Sau khi sản xuất, việc thử nghiệm nguyên mẫu vẫn cần thiết. Dụng cụ được gắn trên máy ép, các bộ phận thử nghiệm được sản xuất ở tốc độ giảm và tải tạo hình thực tế được đo bằng cảm biến tải trọng hoặc bằng cách đọc màn hình hiển thị trọng tải máy ép. Việc kiểm tra kích thước của các bộ phận thử nghiệm sẽ xác nhận hình dạng khoang và bất kỳ khoản phụ cấp đàn hồi nào. Vài trăm bộ phận sản xuất đầu tiên đáng được quan tâm như vậy, bởi vì những thay đổi nhỏ về chiều dài phôi, độ dày chất bôi trơn hoặc nhiệt độ dụng cụ có thể thay đổi tải tạo hình vài phần trăm.
Hồ sơ tuổi thọ dụng cụ là cơ sở dữ liệu có giá trị nhưng thường bị bỏ quên. Việc ghi lại số lần hỏng hóc của từng dụng cụ, chế độ hỏng hóc được quan sát và lịch sử bảo trì cho phép cửa hàng tích lũy kinh nghiệm thực tế. Khi một thiết kế công cụ mới bị lỗi sớm hơn thiết kế trước đó, bản ghi sẽ hiển thị thao tác nào đã thay đổi. Theo thời gian, dữ liệu này biến việc thiết kế công cụ từ thủ công thành một quy trình kỹ thuật được quản lý.
Danh sách kiểm tra sau đây tóm tắt quá trình thiết kế được mô tả trong bài viết này. Nó được dùng làm tài liệu tham khảo khi lập kế hoạch cho một bộ công cụ rèn nguội mới.
Một công cụ rèn nguội được thiết kế tốt là kết quả của các quyết định có tính kỷ luật về ứng suất, hình học, vật liệu, bôi trơn và lựa chọn máy. Khi tất cả những quyết định đó phối hợp với nhau, công cụ này sẽ biến mất trong quá trình sản xuất: nó tạo thành hàng nghìn bộ phận chính xác, không cần sự chú ý đột xuất và chỉ thất bại sau một số chu kỳ có thể dự đoán được và hợp lý về mặt kinh tế. Hiệu suất yên tĩnh đó là thước đo thực sự của một thiết kế công cụ rèn nguội tốt.


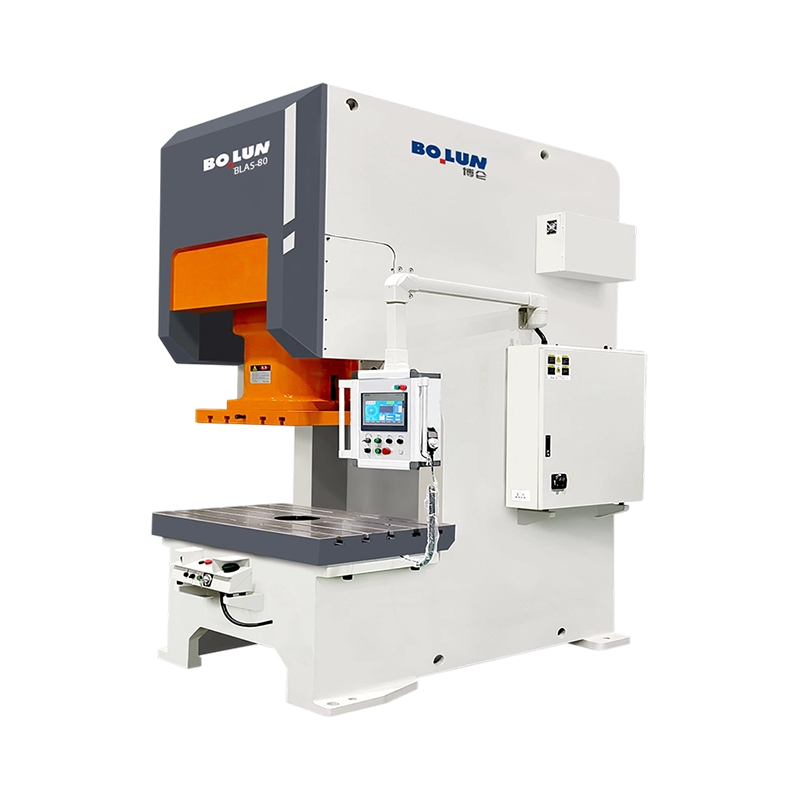
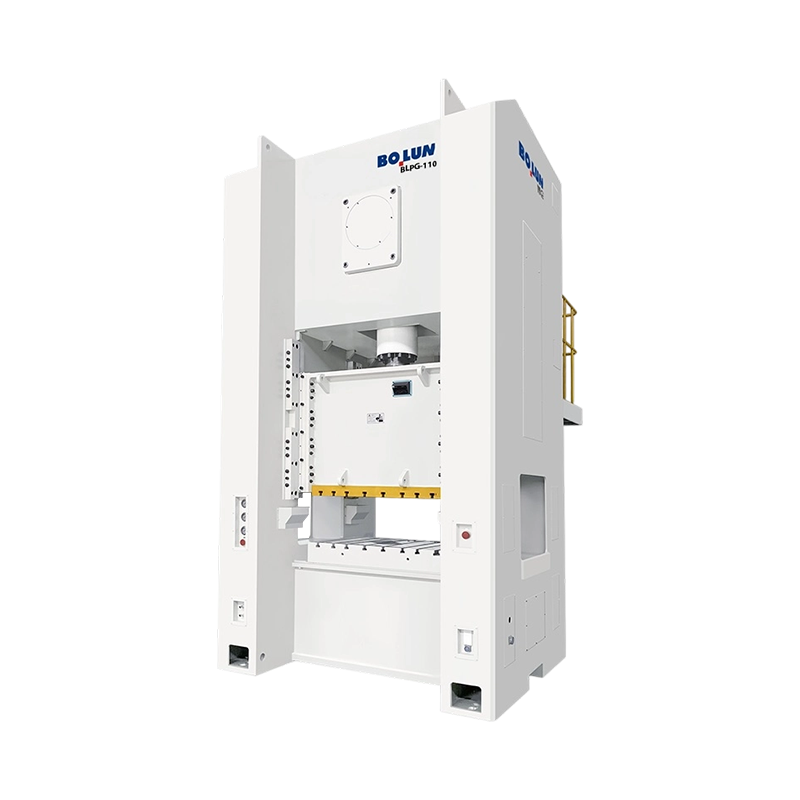
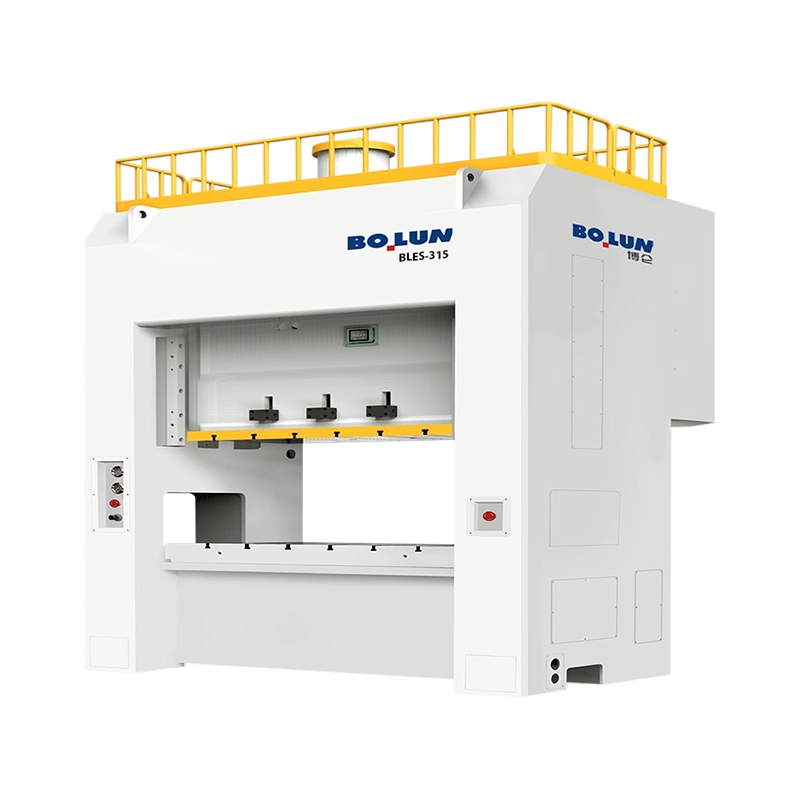
Câu trả lời ngắn gọn: Loại khung nào phù hợp với công việc của bạn ...
Một nhà sản xuất dây buộc cỡ trung gần đây phải đối mặt với một vấn đề que...
Hai máy ép đều có thể mang bảng tên nặng 200 tấn mà vẫn tạo ra những bộ ph...
Khi bạn dự định sản xuất các bộ phận kim loại vừa hoặc nhỏ với số lượng lớ...
Bắt đầu với quyết định mua hàng, không phải định nghĩa Một kỹ sư thu...
Một giám đốc sản xuất tại một nhà máy linh kiện kim loại cỡ trung gần đây ...
Liên hệ với chúng tôi

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Số 1 Đường Linjiang East, Xiaren, Thị trấn Jinting, Thành phố Thặng Châu, Tỉnh Chiết Giang, Trung Quốc
Sẵn sàng để bắt đầu?
Get in Touch

Bây giờ!
CHIẾT GIANG BOLUN

