Hai máy ép đều có thể mang bảng tên nặng 200 tấn mà vẫn tạo ra những bộ phận rất khác nhau. Một cửa hàng khuôn mẫu báo giá khung thép nhẹ 2,5 mm trên máy ép khe hở và sau đó chạy công cụ tương tự trên máy ép khung kín thường nhận thấy sự thay đổi về độ cong cạnh, chiều cao lưỡi dao trên chiều rộng dải và tần suất khuôn cần mài. Số trọng tải không thay đổi. Điều thay đổi là khung hình di chuyển bao nhiêu khi có tải.
Kết luận thực tế được đưa ra trước tiên: khi dung sai của bộ phận quá chặt, dụng cụ là khuôn lũy tiến hoặc bệ máy rộng hơn khoảng 1.200 mm, thì máy ép điện loại kín thường là điểm khởi đầu phù hợp. Những điều đầu tiên cần thương lượng là độ cứng của khung, không gian khuôn có thể sử dụng và đặc tính truyền động chứ không phải trọng tải. Để đục lỗ và tạo hình đơn giản với dung sai rộng và cuộn dây hẹp, máy ép khe hở được chế tạo tốt thường thực hiện công việc với ít tiền hơn và cho phép tiếp cận tốt hơn từ ba phía.
Mọi thứ bên dưới giải thích vị trí thực sự của đường phân chia đó, cách đọc bảng thông số kỹ thuật khung đóng mà không bị nhầm lẫn và chi tiết nào quyết định liệu máy có chạy ổn định trong mười lăm năm hay lặng lẽ trở thành nguồn phế liệu, thời gian ngừng hoạt động và sửa chữa khuôn.
Một khung ép là một lò xo. Dưới tải, nó trải dài theo chiều dọc và trong thiết kế có khe hở, nó cũng quay vì đường dẫn tải có hình chữ C và chỉ được đỡ ở một bên. Việc kéo dài theo chiều dọc có thể quản lý được; góc quay là những gì thiệt hại chết. Khi thanh trượt nghiêng vài phần trăm milimét trên giường, khe hở đột lỗ không còn đồng đều. Khoảng hở cắt trong tấm kim loại thường là 5 đến 8 phần trăm độ dày mỗi mặt, do đó, trên vật liệu 1,5 mm, cửa sổ chấp nhận được là khoảng 0,075 đến 0,12 mm. Một khung xoay đủ để chiếm một nửa cửa sổ ở một đầu giường đang làm giảm một nửa tuổi thọ khuôn của bạn một cách hiệu quả và đẩy chiều cao của gờ lên ở phía đó.
Máy ép khung kín bao quanh đường tải bằng hai thanh thẳng đứng và một núm vặn, do đó lực truyền qua một cấu trúc đối xứng. Độ lệch dọc vẫn tồn tại, nhưng độ lệch góc ở cầu trượt nhỏ hơn nhiều và độ song song của thanh trượt với thanh đỡ vẫn nằm trong phạm vi dung sai trên toàn bộ chiều rộng của giường. Trong thực tế, đây là thứ mang lại cho bạn chiều cao lưỡi dao nhất quán, độ phẳng tốt hơn trên các bộ phận được kéo, tuổi thọ chày và khuôn dài hơn và khả năng chạy một công cụ lũy tiến với bốn hoặc sáu trạm cắt cùng lúc mà không cần dải đi ngang.
Sự đánh đổi là quyền truy cập. Trong máy khung kín, vật liệu thường đi từ trước ra sau, các đường cuộn và bộ cấp liệu được đặt theo hướng đó và khả năng tiếp cận từ phía bên để tải thủ công bị hạn chế. Nếu quy trình của bạn phụ thuộc vào việc người vận hành tải từ ba phía hoặc bạn cần treo các bộ phận dài ra khỏi cạnh của dụng cụ thì thiết kế có khe hở hoặc nửa kín là câu trả lời trung thực hơn. So sánh riêng của chúng tôi về hai kiến trúc, Giải thích về máy ép điện kiểu mở và kiểu đóng , bao gồm hình học chi tiết hơn nếu bạn vẫn đang cân nhắc cả hai.
| Yếu tố lựa chọn | Máy ép khe hở | Máy ép khung kín |
|---|---|---|
| Hành vi của khung khi tải | Kéo dài theo chiều dọc cộng với góc xoay đáng chú ý của khe hở | Kéo dài chủ yếu theo chiều dọc, sai số góc nhỏ |
| Tính song song trượt để tăng cường | Thay đổi theo tải và vị trí tải | Giữ chặt theo chiều rộng của giường |
| Dung sai tải ngoài trung tâm | Thấp; tải phải ở gần trung tâm khoảng cách | Trung bình đến cao, đặc biệt với trượt hai điểm |
| Độ chính xác của bộ phận và tính nhất quán của lưỡi dao | Chấp nhận được cho công việc chung | Tốt hơn cho sự khoan dung chặt chẽ và công việc tiến bộ |
| Chết cuộc sống | Ngắn hơn khi độ nghiêng là đáng kể | Lâu hơn vì khoảng trống vẫn đồng đều |
| Người vận hành và quyền truy cập khuôn | Xuất sắc từ phía trước, bên trái và bên phải | Chỉ mặt trước và mặt sau; quyền truy cập bên bị hạn chế |
| Dải trọng tải điển hình | Khoảng 10 đến 250 tấn | Khoảng 60 đến 1.000 tấn trở lên |
| Diện tích sàn cho cùng trọng tải | Dấu chân lớn hơn so với công suất | Nhỏ gọn hơn trên mỗi tấn lực |
Không phải tất cả các khung đóng đều được chế tạo theo cùng một cách và việc lựa chọn kết cấu ảnh hưởng đến việc vận chuyển, bảo trì và cách hoạt động của máy sau mười năm rèn luyện kỹ càng.
Khung monoblock được đúc hoặc chế tạo thành một mảnh, hoặc được hàn, sau đó được giảm ứng suất và gia công thành một khối duy nhất. Đây là lựa chọn cứng nhất tính trên mỗi kg thép, không có ứng suất trước để giãn và đưa ra đường cong biến dạng dễ dự đoán nhất. Hạn chế nằm ở khâu hậu cần: khung là mặt hàng nặng nhất, thường cần vận chuyển trên giá phẳng hoặc hàng rời thay vì container và kế hoạch lắp đặt tại nhà máy của bạn phải được giải quyết trước đơn đặt hàng chứ không phải sau đó. Việc sửa chữa sau va chạm cũng khó khăn hơn vì không có thanh giằng để chêm lại.
Khung thanh giằng are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
Máy nửa kín giữ các cột bên nhưng để phía trước và phía sau mở hơn so với khung đóng hoàn toàn. Nó nằm giữa hai họ và rất hữu ích khi bạn muốn có độ cứng tốt hơn máy ép khe hở nhưng vẫn cần khả năng tiếp cận phía trước rộng rãi cho các bộ phận dài hoặc khó xử lý. Nó không phải là sự thay thế cho một khung đóng thực sự trong một khuôn lũy tiến chạy gần trọng tải định mức.
Cho dù bạn chọn công trình nào, hãy yêu cầu phần nặng nhất, điểm nâng và trọng tâm. Ba con số này quyết định công suất cầu trục, chiều rộng cửa và chi phí lắp đặt của bạn, và chúng thường bị thiếu trong báo giá chỉ tập trung vào trọng tải và kích thước giường.
Số lượng điểm kết nối slide là quyết định của đường dẫn tải chứ không phải là tính năng tiếp thị. Một cầu trượt một điểm được dẫn động thông qua một thanh nối ở giữa cầu trượt. Nó đơn giản, tiết kiệm chi phí và hoàn toàn phù hợp khi lực lượng lao động ở gần giữa giường và dụng cụ tương đối hẹp.
Một thanh trượt hai điểm được dẫn động thông qua hai thanh kết nối, mỗi thanh một bên. Dưới tải trọng lệch tâm, thanh trượt chống nghiêng tốt hơn nhiều vì điểm kết nối thứ hai đóng vai trò như một điểm hạn chế mô men. Điều này quan trọng trong ba tình huống phổ biến: khuôn lũy tiến trong đó nhiều trạm cắt đồng thời ở các vị trí khác nhau, bệ rộng nơi dải chạy qua 1.500 mm trở lên và các công việc mà dụng cụ được cố tình lệch sang một bên để phù hợp với đường cuộn hoặc hệ thống chuyển tải.
Quy tắc thực tế rất đơn giản. Nếu khuôn rộng hơn khoảng 60% chiều rộng giường hoặc nếu trọng tải tập trung cách xa tâm hơn khoảng một phần tư chiều dài giường thì máy hai điểm là lựa chọn an toàn hơn. Máy ép một điểm có thể chạy theo cách đó, nhưng bạn đang phải tốn cả cuộc đời để tiết kiệm chi phí vốn.
Đây cũng là nơi mà các máy một điểm giường rộng giành được vị trí của mình. Máy ép một điểm đóng có cửa rộng và bệ lớn, chẳng hạn như dòng BLPG, cho phép tiếp cận tốt các tấm lớn từ phía trước trong khi vẫn giữ được độ cứng của khung đóng, đồng thời nó phù hợp với các công việc mà tải được tập trung thực sự ở giữa nhưng bộ phận có kích thước vật lý lớn. Ngược lại, dòng điểm kép là đặc trưng cho công cụ đa trạm và tiến bộ. Một ví dụ tiêu biểu là 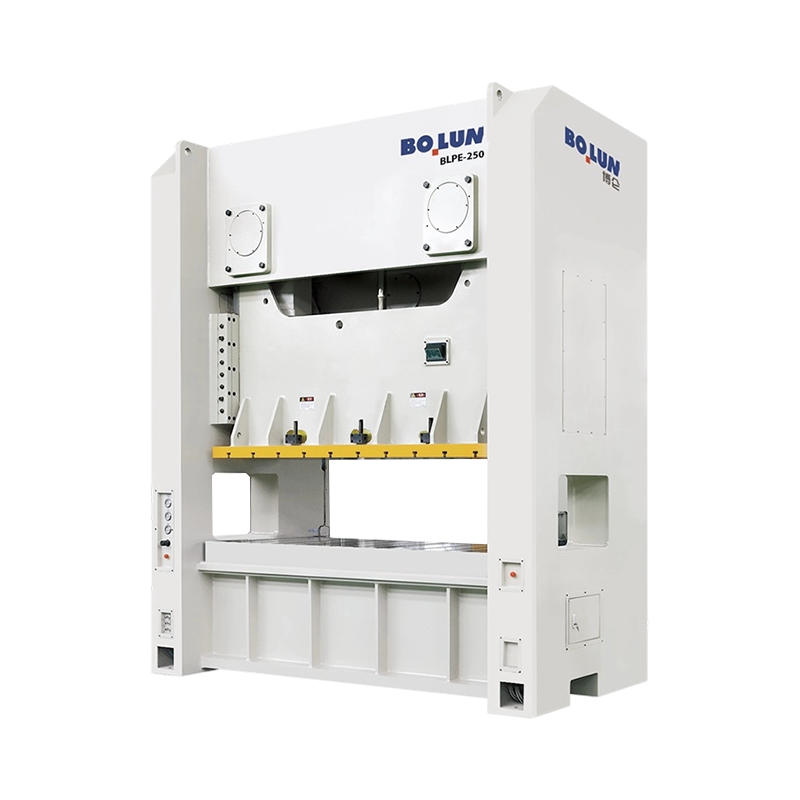 Máy ép điểm đôi khung kín giường rộng BLPE-250 2500 kN BLPE-250 kết hợp một bệ 2500 × 1000 mm với độ cứng khung kín dành cho dụng cụ đa trạm và tiến bộ lớn. Xem sản phẩm → cấu hình kết hợp một giường rộng với hai điểm kết nối và khung chắc chắn để thực hiện công việc sản xuất liên tục.
Khung quyết định độ thẳng của máy. Ổ đĩa quyết định thao tác trượt trên đường xuống và điều đó lần lượt quyết định những quy trình nào mà máy thực sự có thể thực hiện. Bốn cách sắp xếp thống trị các máy ép cơ khí khung kín và chúng không thể thay thế cho nhau.
Bộ truyền động tay quay cổ điển chuyển đổi năng lượng quay của bánh đà thành chuyển động trượt hình sin. Nó hiệu quả, đơn giản về mặt cơ học và không tốn kém để bảo trì. Vận tốc trượt đạt cực đại ở giữa hành trình và rơi về phía điểm chết dưới, do đó vật liệu dành một khoảng thời gian hợp lý để nén ở gần đáy. Bộ truyền động tay quay phù hợp với việc đột dập, đột dập, uốn, tạo hình nông và dập chung trong đó lực yêu cầu gần với đáy hành trình.
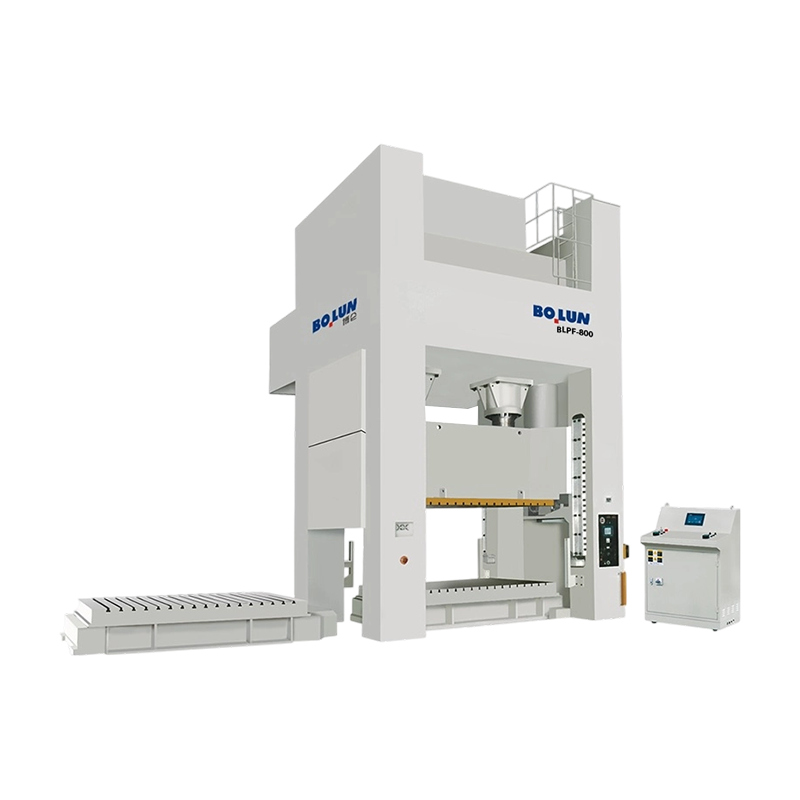
Bộ truyền động bánh răng lệch tâm đặt một bánh răng lớn và ổ trục lệch tâm giữa bánh đà và thanh kết nối, làm tăng hệ số nhân mô-men xoắn gần điểm chết dưới và cho phép hành trình dài hơn mà không cần ném tay quay lớn hơn tương ứng. Kết quả là lực khả dụng cao trong hành trình thấp, đó chính xác là những gì mà công việc kéo sâu, tạo hình nguội và tấm dày cần. Những máy này có xu hướng là những máy lớn: hành trình dài, bệ máy rộng, trọng tải cao và bánh đà có kích thước phù hợp cho một hành trình nặng thay vì công việc nhẹ liên tục. Khi công việc đòi hỏi khả năng lặn sâu ở trọng tải cao, 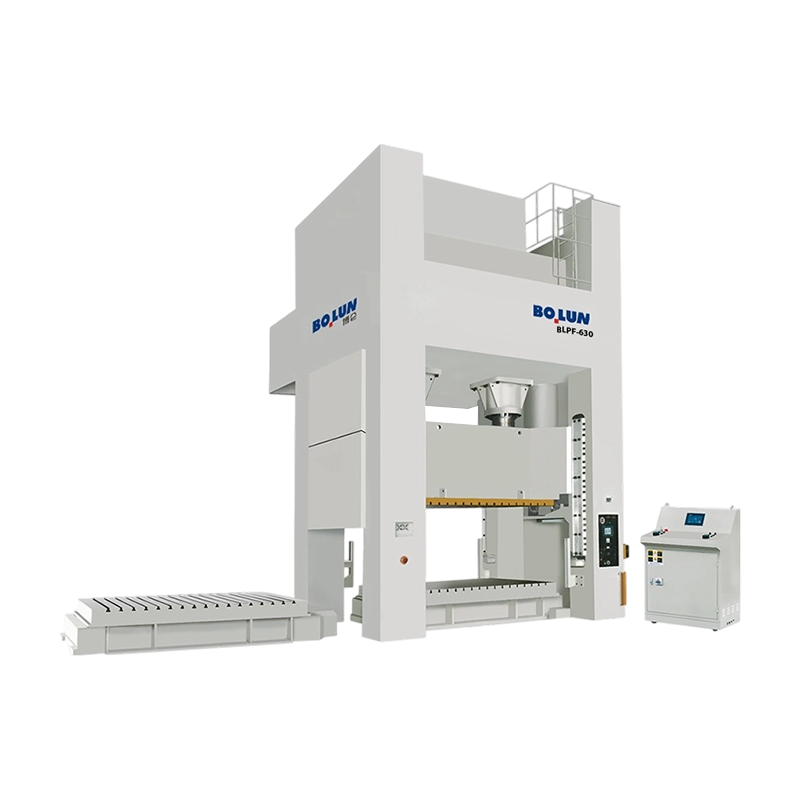 Máy ép hai điểm bánh răng lệch tâm hành trình sâu BLPF-630 Máy ép bánh răng lệch tâm 6300 kN với hành trình 400 mm và đệm 800 kN để dập sâu có trọng tải lớn và tạo hình phức tạp. Xem sản phẩm → thông số kỹ thuật là loại máy để so sánh với tính toán năng lượng tạo hình của bạn, không chỉ tính toán trọng tải của bạn.
Máy ép servo thay thế bánh đà và ly hợp bằng động cơ và cơ cấu trục vít hoặc tay quay có thể được lập trình. Đường trượt có thể giảm tốc độ qua vết cắt, dừng ở phía dưới, đảo ngược một phần hoặc tiếp cận nhanh và hình thành chậm. Tính linh hoạt đó mang lại hiệu quả trong việc tạo phôi im lặng, khi vẽ khi bạn muốn kiểm soát tốc độ đột xuyên qua vật liệu, khi tạo hình trong đó thời gian dừng ngắn giúp cải thiện độ lấp đầy và trong các công việc mà cùng một máy phải chạy nhiều công cụ khác nhau. Các giới hạn đều thực tế như nhau: mô-men xoắn sẵn có ở tốc độ thấp, năng lượng trên mỗi hành trình, chi phí động cơ và truyền động, và thực tế là năng lượng sử dụng được của máy servo là hữu hạn theo cách mà một bánh đà lớn thì không. Nếu quy trình của bạn cần một hành trình đơn rất nặng, hãy kiểm tra số liệu năng lượng tính bằng kilôgam chứ không chỉ trọng tải.
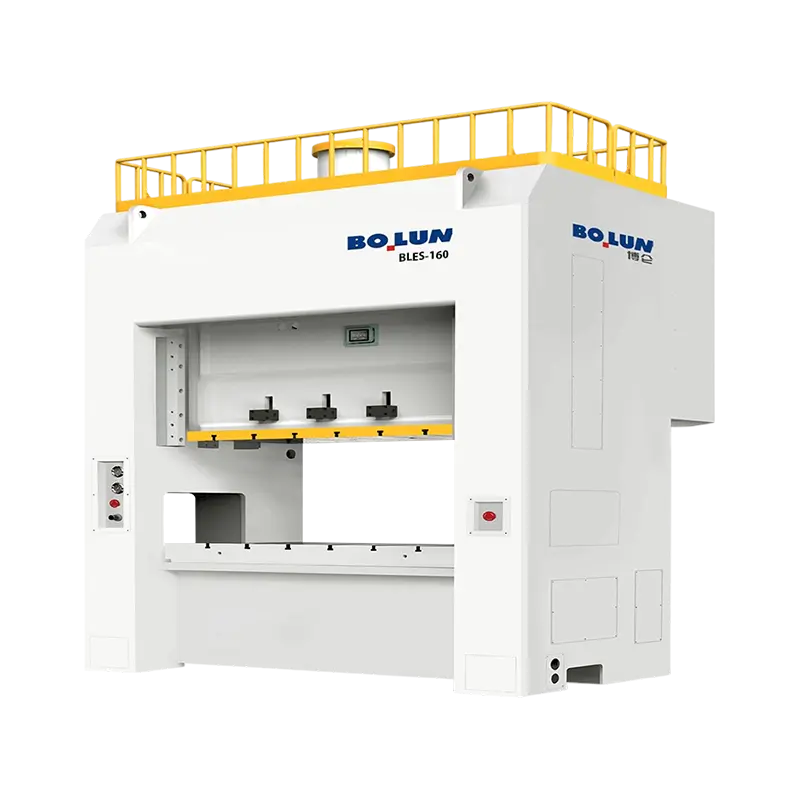
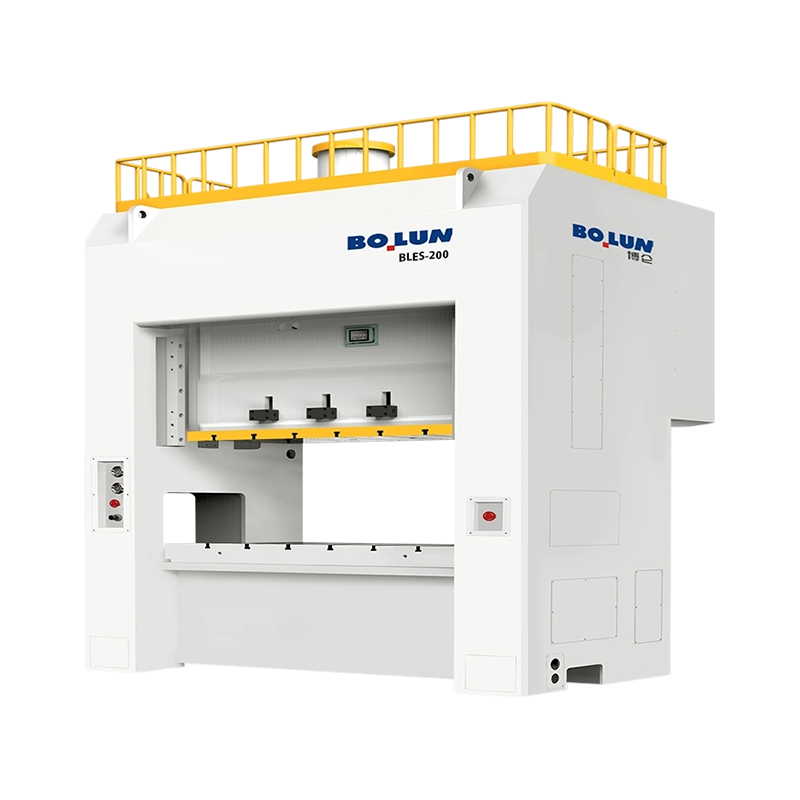
Một máy servo hai điểm được gắn trên khung, chẳng hạn như 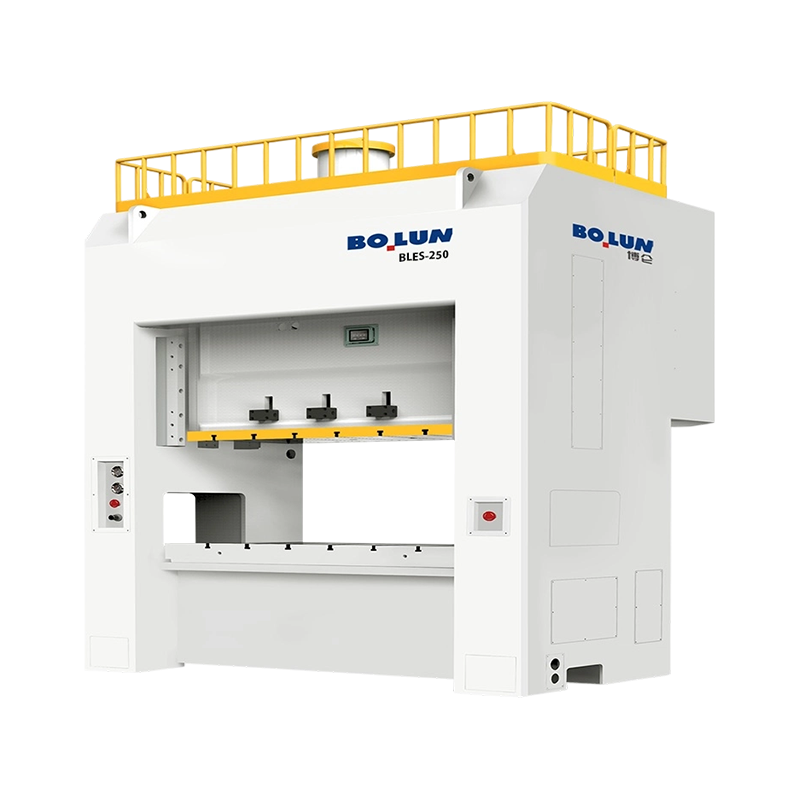 Máy ép servo hai điểm khung kín BLES-250 Máy ép servo 2500 kN với năng lượng làm việc 25.200 J và độ cứng hai điểm khung kín dành cho công việc vẽ sâu và dập chính xác có thể lập trình. Xem sản phẩm → cấu hình này là sự phù hợp tự nhiên cho một nhà máy chạy các công việc có giá trị cao hỗn hợp và muốn có các biên dạng hành trình có thể lập trình được mà không làm mất đi độ cứng của khung đóng.
Chuyển đổi ổ đĩa nhân lên lực đáng kể gần điểm chết dưới thông qua một liên kết duỗi thẳng khi trượt xuống. Cầu trượt tiếp cận từ từ với lợi thế cơ học cao, sau đó rút lại nhanh chóng. Đây là kiến trúc tiêu chuẩn để rèn nguội, đúc và định cỡ, trong đó vật liệu phải chảy chứ không phải bị cắt và nơi mà đỉnh lực nằm trong phạm vi một hoặc hai milimet tính từ đáy. Máy chuyển đổi thường được xác định bằng năng lượng biến dạng và độ cứng của khung thay vì chỉ bằng trọng tải.
| Loại ổ đĩa | Lực có sẵn gần điểm chết dưới | Các quy trình điển hình | Hạn chế chính để kiểm tra |
|---|---|---|---|
| tay quay | Lực định mức tại vị trí trọng tải định mức | Làm trống, xuyên, uốn, tạo hình nông | Chiều dài cú đánh và năng lượng mỗi cú đánh |
| Bánh răng lệch tâm | Cao, có khả năng nhân mô-men xoắn mạnh | Vẽ sâu, tấm dày, tạo hình nguội | Thời gian phục hồi bánh đà trong hành trình liên tục |
| Động cơ phụ | Có thể lập trình; phụ thuộc vào đánh giá động cơ và vít | Gia công phôi im lặng, bản vẽ có kiểm soát, tạo hình, dụng cụ hỗn hợp | Năng lượng sẵn có trên mỗi hành trình và chi phí truyền động |
| Chuyển đổi / đốt ngón tay | Rất cao trong vùng làm việc ngắn | Rèn nguội, định cỡ, đúc | Cửa sổ đột quỵ có thể sử dụng hẹp |
Hầu hết các lỗi mua hàng trên máy ép khung kín đều không liên quan đến trọng tải. Chúng được thực hiện dựa trên bốn hoặc năm con số được in bên dưới nó. Bảng thông số kỹ thuật là một hợp đồng thu nhỏ và mỗi hình ảnh có một bối cảnh mà phần trích dẫn hiếm khi giải thích.
Bắt đầu với vị trí trọng tải định mức. Máy ép cơ học chỉ có thể cung cấp lực danh định ở một khoảng cách xác định phía trên điểm chết dưới, thường ở khoảng từ 5 đến 13 mm tùy thuộc vào kích thước và tiêu chuẩn. Trên điểm đó, hình dạng truyền động sẽ giới hạn lực. Nếu hoạt động tạo hình của bạn cần tổng trọng tải cao hơn điểm chết dưới 30 mm thì máy có định mức 6 mm sẽ không cung cấp được điều đó, bất kể trên bảng tên có ghi gì. Yêu cầu đường cong trọng tải chứ không phải con số đơn lẻ.
Tiếp theo, kiểm tra hành trình và số hành trình mỗi phút cùng nhau. SPM thường được trích dẫn ở độ dài hành trình cụ thể và thường ở cài đặt tốc độ cụ thể. Một máy được quảng cáo ở tốc độ 60 SPM chỉ có thể đạt được mức đó với một hành trình ngắn và bộ truyền động tốc độ thay đổi được đặt ở mức tối đa. Nếu công cụ của bạn cần hành trình 200 mm để tách chi tiết, tốc độ sản xuất thực tế có thể thấp hơn đáng kể.
Sau đó xác minh số học không gian khuôn. Chiều cao cửa đóng, điều chỉnh trượt và độ dày đệm phải được đọc theo một bộ. Bộ khuôn của bạn phải nằm gần giữa phạm vi điều chỉnh, không phải ở mức quá cao, để bạn tiếp tục cho phép mài trên khuôn và có chỗ để thêm miếng đệm hoặc tấm đệm sau này. Khuôn chỉ vừa với việc điều chỉnh ở giới hạn trên của nó là khuôn sẽ không vừa sau lần mài lại đầu tiên.
| Hình đặc điểm kỹ thuật | Những gì nó kiểm soát | Câu hỏi để hỏi |
|---|---|---|
| Trọng tải định mức và vị trí định mức | Lực hữu dụng ở độ cao nhất định phía trên điểm chết dưới | Bạn có thể cung cấp đường cong trọng tải trên hành trình làm việc không? |
| Chiều dài hành trình và SPM | Chiều cao trích xuất một phần và đầu ra thực tế | SPM được đo ở cài đặt hành trình và tốc độ nào? |
| Chiều cao khuôn và điều chỉnh trượt | Liệu ngăn xếp khuôn có phù hợp với lề không | Vị trí điều chỉnh khi khuôn của tôi được lắp đặt là gì? |
| Khu vực giường và cầu trượt | Dấu chân khuôn và không gian kẹp | Giường được trích dẫn là khung mở hay tấm đỡ? |
| Độ lệch khung | Độ ổn định của khe hở khuôn và độ chính xác của bộ phận | Độ lệch dọc và góc nào được đảm bảo ở tải định mức? |
| Công suất đệm khuôn và hành trình | Lực giữ trống và đẩy | Lực đệm có không đổi trong suốt hành trình hay tăng lên không? |
| Công suất động cơ chính | Sản lượng liên tục và phục hồi năng lượng | Có thể duy trì được bao nhiêu hành trình mỗi phút ở mức đầy tải? |
Trọng tải phải được tính toán từ dụng cụ, sau đó làm tròn với lề, sau đó kiểm tra theo đường cong máy ép. Thực hiện theo thứ tự khác, bắt đầu từ máy bạn được cung cấp, là cách máy ép chạy ở mức 95% tải định mức và hỏng sớm.
Để cắt và đột bao hình, lực là chiều dài cắt nhân với độ dày nhân với độ bền cắt của vật liệu. Phôi vuông 180 mm bằng thép nhẹ 3 mm có chiều dài cắt là 720 mm; với cường độ cắt khoảng 350 MPa, lực khoảng 756 kN, tương đương khoảng 77 tấn. Thêm lực tước, thường là 5 đến 10 phần trăm và biên độ làm việc từ 20 đến 30 phần trăm, và máy 100 đến 110 tấn là thoải mái. Nhân với số trạm cắt đồng thời trong khuôn lũy tiến. Bốn lần cắt đồng thời ở kích thước đó sẽ cần hơn 300 tấn, điều này sẽ thay đổi hoàn toàn loại máy.
Để kéo, lực kéo phụ thuộc vào đường kính phôi, độ dày vật liệu và độ bền kéo, và lực giữ phôi thường tăng thêm 20 đến 40 phần trăm. Một sai lầm phổ biến là chỉ xác định kích thước của lực ép mà quên rằng đệm phải giữ khoảng trống để đạt được độ sâu kéo tối đa trong khi thanh trượt vẫn đang di chuyển. Khả năng chịu lực của đệm, đường cong lực và hành trình của đệm đều phải được kiểm tra theo bản vẽ chứ không chỉ dựa vào con số cao nhất trong danh mục.
Hai lần kiểm tra tiếp theo thường bị bỏ qua. Đầu tiên, năng lượng: một cỗ máy bánh đà có thể tạo ra một lực lớn nhưng chỉ có một lượng năng lượng hữu hạn cho mỗi hành trình trước khi nó giảm tốc độ. Một công việc có hành trình làm việc dài sẽ tiêu tốn nhiều năng lượng hơn so với công việc cắt đột bao hình ngắn ở cùng trọng tải và nếu bánh đà không thể phục hồi giữa các hành trình thì tốc độ sản xuất sẽ giảm. Thứ hai, tải lệch tâm: khung đóng chịu đựng tốt hơn so với máy có khe hở, nhưng họ không bỏ qua nó. Nếu lực tổng hợp nằm ngoài vùng được khuyến nghị, thì thanh trượt sẽ nghiêng, gibs mòn không đều và khuôn có khe hở thay đổi. Yêu cầu sơ đồ tải trọng lệch tâm cho phép và kiểm tra xem trọng tâm của dụng cụ của bạn thực sự nằm ở đâu.
Không gian khuôn là nơi các thông số kỹ thuật tốt bị loại bỏ. Bản vẽ thể hiện một chiếc giường 2.000 x 1.000 mm có thể thể hiện độ mở của khung, trong khi tấm đỡ thực tế có khe chữ T có thể nhỏ hơn. Xác nhận kích thước bạn đang mua, sau đó xác nhận kích thước, bước và vị trí của khe chữ T, bởi vì những điều đó quyết định cách bạn kẹp khuôn cũng như liệu các kẹp và song song hiện có của bạn có hoạt động hay không.
Diện tích trượt cũng quan trọng như diện tích giường ngủ. Khuôn trên được kẹp vào thanh trượt và một thanh trượt hẹp hơn nhiều so với khuôn sẽ khiến các cạnh ngoài của dụng cụ không được hỗ trợ. Đối với các tấm lớn, đây thực sự là nguồn uốn cong và đánh dấu. Đồng thời kiểm tra giới hạn trọng lượng khuôn so với khả năng trượt và đối trọng: khuôn nặng không cân bằng sẽ giảm khi áp suất đối trọng được giải phóng, đây vừa là vấn đề an toàn vừa là vấn đề hư hỏng khuôn.
Trên đệm, các câu hỏi quan trọng là lực, cú đánh và khả năng kiểm soát. Đệm khí nén tạo ra một lực gần như không đổi với độ tăng đặc trưng ở cuối hành trình, điều này phù hợp với nhiều công việc vẽ. Đệm thủy lực với lực và vị trí có thể lập trình giúp kiểm soát tốt hơn đối với các thao tác kéo khó nhưng làm tăng thêm chi phí và bảo trì. Nếu bạn định chạy cả công việc vẽ và đột bao hình, hãy kiểm tra xem đệm có thể được khóa hoặc rút ra khỏi khuôn hay không và liệu các chốt đệm có thể được định vị cho phù hợp với bố cục dụng cụ của bạn mà không cần khoan lỗ mới trên bộ đệm hay không.
Đối với các nhà máy thực hiện công việc có hỗn hợp cao, khối lượng thấp, đệm di chuyển có đường ray và kẹp khuôn nhanh sẽ thay đổi tính kinh tế nhiều hơn bất kỳ lựa chọn nào khác trong danh sách. Thời gian thiết lập giảm từ bốn giờ xuống còn bốn mươi phút sẽ mang lại hiệu quả nhanh hơn so với việc giảm nhẹ thời gian chu kỳ, bởi vì máy in có thể kiếm tiền ở công việc tiếp theo trong khi khuôn vẫn đang được chuẩn bị.
Máy ép khung kín là một khoản đầu tư lớn được bảo vệ bởi một số lượng nhỏ các bộ phận và hệ thống quá tải là hệ thống quan trọng nhất trong số đó. Bảo vệ quá tải thủy lực sẽ giải phóng cầu trượt khi lực vượt quá giới hạn đã đặt, thường trong vòng một phần nghìn giây, sau đó đặt lại. Nếu không có nó, phôi đôi hoặc dải nạp sai sẽ truyền tải quá tải vào thanh kết nối, tay quay và khung. Khi so sánh các máy, hãy hỏi ngưỡng giải phóng quá tải là gì, nó được đặt lại như thế nào và liệu điểm giải phóng có thể được xác minh trong quá trình kiểm tra chấp nhận thay vì tin cậy hay không.
Sự sắp xếp ly hợp và phanh xác định hiệu suất dừng, tiếng ồn và bảo trì. Bộ ly hợp và phanh nhiều đĩa ướt chạy trong dầu, bền hơn, chạy êm hơn và cần điều chỉnh ít hơn so với các loại ma sát khô, với chi phí phải bảo trì mạch dầu. Điều quan trọng đối với sự an toàn là thời gian dừng và góc dừng, được đo ở bánh đà hoặc cầu trượt, vì khoảng cách an toàn của tấm chắn và màn chắn sáng phụ thuộc vào nó. Những số liệu này phải được ghi lại khi vận hành thử và kiểm tra lại hàng năm.
Bôi trơn là vô duyên và quyết đoán. Bôi trơn tập trung tự động với áp suất được theo dõi và đầu ra lỗi sẽ ngăn ngừa nguyên nhân phổ biến nhất gây ra mòn trục và bánh răng sớm. Yêu cầu sơ đồ bôi trơn, số điểm, dung tích bình chứa và trạng thái cảnh báo khi đường dây bị tắc. Ngoài ra, hãy hỏi về quy trình khởi động: máy ép nguội có khoảng hở khác với máy ép ấm và một cửa hàng bắt đầu hoạt động hết công suất vào một buổi sáng lạnh giá sẽ thấy độ chính xác bị lệch trong giờ đầu tiên của ca làm việc.
An toàn máy ép được quản lý ở hầu hết mọi nơi và yêu cầu không phải là nhãn dán trên máy mà là chức năng an toàn đã được xác nhận. Tại các thị trường tuân theo ISO 16092, máy ép cơ học phải tuân theo tiêu chuẩn an toàn chung cho máy ép cộng với bộ phận dành riêng cho máy dành cho máy ép cơ khí, đồng thời các hệ thống điều khiển liên quan đến an toàn được thiết kế và xác nhận ở mức hiệu suất theo ISO 13849. Các máy có dấu CE ở Châu Âu, NR-12 ở Brazil và các cơ sở lắp đặt do OSHA quản lý ở Hoa Kỳ đều tiếp cận cùng một vấn đề từ các góc độ hơi khác nhau: điểm vận hành phải được bảo vệ và cơ chế bảo vệ phải thất bại một cách an toàn.
Trong thực tế, hãy tìm các bộ phận bảo vệ cố định có cửa kiểm tra khóa liên động, bộ điều khiển bằng hai tay để vận hành một hành trình, rèm sáng hoặc thảm an toàn khi cần tiếp cận, khối an toàn để cài đặt khuôn và quy trình cách ly năng lượng thực sự cách ly năng lượng dự trữ trong bánh đà, không khí đối trọng và mạch thủy lực. Khối an toàn thường bị bỏ qua trong báo giá ngân sách và rất cần thiết cho bất kỳ ai thay đổi sẽ chết.
Về mặt điều khiển, các tính năng hữu ích là những tính năng giúp giảm lỗi của người vận hành hơn là những tính năng trông ấn tượng trong tờ rơi quảng cáo. Bộ nhớ chiều cao khuôn có khả năng điều chỉnh bằng động cơ, giám sát trọng tải bằng màn hình mỗi hành trình, lịch sử lỗi bằng dấu thời gian và chỉ báo rõ ràng về góc quay đều đáng có. Đặc biệt, việc giám sát trọng tải sẽ có ích trong lần đầu tiên nó phát hiện ra hành vi nạp sai trước khi dụng cụ bị phá hủy.
Máy ép khung kín cứng, nặng và nhạy cảm với cách đặt nó trên sàn. Móng thường là một khối bê tông cốt thép riêng biệt, cách ly với tấm xung quanh, có kích thước phù hợp với khối lượng và tải trọng động của máy và được đúc bằng các túi bu lông neo được đặt từ mẫu. Bỏ qua lớp cách ly và bắt vít thẳng vào tấm công nghiệp thông thường là con đường nhanh nhất dẫn đến nứt, truyền rung động sang các máy lân cận và đến máy ép không giữ được sự song song.
San lấp mặt bằng là một công việc chính xác. Một máy ép được cân bằng đến một phần milimét trên mét với thước đo điện tử hoặc cồn thích hợp, sau đó phun vữa và kiểm tra lại sau khi vữa xử lý sẽ giữ được hình dạng của nó. Một người được san bằng mắt sẽ hiển thị nó trong lần xúc xắc đầu tiên. Cho phép thời gian bảo dưỡng trước khi sản xuất và ghi lại số đọc mức như một phần của tệp cài đặt.
Các tiện ích thường được đánh giá thấp. Khí nén cần thiết cho bộ ly hợp, đối trọng, đệm và thổi khí; kiểm tra áp suất, lưu lượng và xem nguồn cung cấp có khô và được lọc hay không vì nước trong mạch không khí sẽ đến bộ ly hợp và khí nén. Nguồn điện phải phù hợp với động cơ và điện áp điều khiển, đồng thời công suất máy biến áp phải phù hợp với dòng điện khởi động và bất kỳ tải servo hoặc VFD nào trong tương lai. Chừa chỗ cho băng tải hoặc thùng đựng phế liệu dưới gầm giường, đồng thời xác nhận độ sâu hố cần thiết cho đệm và thùng đẩy.
Cuối cùng, lập kế hoạch gian lận. Xác nhận công suất cần cẩu tại điểm lắp đặt, chiều rộng cửa và lối đi, tải trọng sàn dọc theo tuyến đường và khung được lắp ráp hay từng mảnh. Một chiếc máy đã sẵn sàng đúng thời gian nhưng không thể đưa vào tòa nhà là một sự chậm trễ tốn kém và kế hoạch lắp đặt không tốn chi phí chuẩn bị trước.
Trước khi ký, hãy xem qua các mục sau đây và nhận câu trả lời bằng văn bản cho từng mục. Không ai trong số họ là kỳ lạ; tất cả chúng đều thường xuyên bị bỏ qua.
Tổng chi phí sở hữu thường phụ thuộc vào tuổi thọ và thời gian hoạt động của khuôn nhiều hơn so với giá mua. Một máy có khả năng song song khi chịu tải sẽ kéo dài tuổi thọ khuôn bằng một mức có thể đo lường được và một khuôn có tuổi thọ lâu hơn 30% sẽ có giá trị hơn một khoản giảm giá nhỏ trên máy dập. Thêm chi phí phế liệu, số giờ thiết lập, năng lượng trên một nghìn hành trình và thời gian ngừng hoạt động ngoài dự kiến, và báo giá rẻ nhất thường không còn là lựa chọn rẻ nhất vào năm thứ ba.
Các nhà xây dựng sản xuất cả máy mở và máy đóng có xu hướng cấu trúc danh mục của họ xung quanh bốn biến số giống nhau: kiến trúc khung, số điểm kết nối trượt, loại truyền động và chuyên môn hóa quy trình. Hiểu cấu trúc đó giúp dễ dàng đưa vào danh sách rút gọn mô hình phù hợp thay vì đọc ba mươi bảng dữ liệu.
Một dây chuyền khung kín điển hình chạy từ các máy cửa rộng một điểm cho công việc lớn, tập trung, thông qua máy ép hai điểm để gia công tiến bộ và đa trạm, đến các máy bánh răng lệch tâm để kéo sâu và tạo hình nặng, và cuối cùng là các biến thể điều khiển bằng servo trong đó chuyển động trượt có thể lập trình có giá trị cao hơn. Các nhánh chuyên dụng nằm cạnh nhau: máy ép chuyển đổi rèn nguội cho công việc biến dạng và máy ép vỏ pin để sản xuất vỏ khối lượng lớn, trong đó tính nhất quán về kích thước giữa hàng triệu bộ phận quan trọng hơn trọng tải thô.
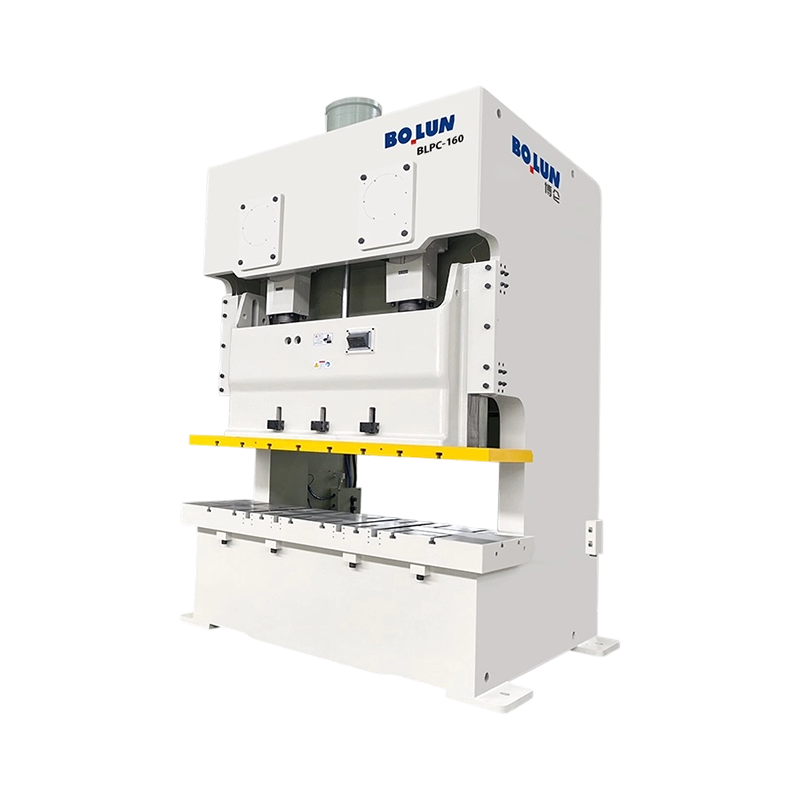
Máy móc có độ chính xác cao Chiết Giang Bolun xây dựng dòng sản phẩm khung kín theo chính xác những dòng này, với các mô hình một điểm cửa rộng, máy ép hai điểm ở tầm trung, máy bánh răng lệch tâm ở đầu thang trọng tải và một nhánh servo hai điểm để tạo hình có thể lập trình. Vị trí đã nêu của công ty là một nhà sản xuất tích hợp theo chiều dọc bao gồm thiết kế, gia công thành phần cốt lõi và lắp ráp cuối cùng, điều này quan trọng đối với người mua chủ yếu vì một lý do: khung, thanh trượt và bộ truyền động được sản xuất dưới một mái nhà, do đó các số liệu về độ lệch và độ chính xác có thể được truy nguyên từ quá trình gia công và kiểm tra thay vì được lắp ráp từ các bộ phận của bên thứ ba. Người mua đánh giá phạm vi có thể xem lại tổng quan về nhà sản xuất và sau đó so sánh các mô hình cụ thể với danh sách kiểm tra thông số kỹ thuật ở trên.
Thói quen hữu ích nhất khi mua máy ép điện loại kín là ngừng coi trọng tải là thông số kỹ thuật tiêu đề. Trọng tải cho bạn biết kích thước của máy. Độ lệch khung, không gian khuôn, đặc tính truyền động và năng lượng trên mỗi hành trình cho bạn biết nó thực sự sẽ tạo ra cái gì, khuôn sẽ tồn tại được bao lâu và liệu máy có còn duy trì được dung sai trong một thập kỷ hay không. Hãy thực hiện đúng bốn điều đó, viết các tiêu chí chấp nhận bằng văn bản và phần còn lại của việc mua hàng là quản lý.


Câu trả lời ngắn gọn: Loại khung nào phù hợp với công việc của bạn ...
Một nhà sản xuất dây buộc cỡ trung gần đây phải đối mặt với một vấn đề que...
Bắt đầu với quyết định mua hàng, không phải định nghĩa Một kỹ sư thu...
Một giám đốc sản xuất tại một nhà máy linh kiện kim loại cỡ trung gần đây ...
Máy ép không phải là một loại máy. Nó là một họ máy tạo hình kim loại được...
Phái đoàn thương mại Moscow & St. Petersburg mang lại những hiểu biết sâu sắc...
Liên hệ với chúng tôi

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Số 1 Đường Linjiang East, Xiaren, Thị trấn Jinting, Thành phố Thặng Châu, Tỉnh Chiết Giang, Trung Quốc
Sẵn sàng để bắt đầu?
Get in Touch

Bây giờ!
CHIẾT GIANG BOLUN

