Đặt máy ép khung mở 160 tấn và máy ép khung kín 160 tấn cạnh nhau và có thể nhìn thấy sự khác biệt từ khoảng cách 30 feet. Một người để khu vực khuôn mở ở ba phía để người vận hành có thể trượt phôi rộng vào bằng tay; cái còn lại bọc cùng một khuôn bên trong một hộp thép giảm căng thẳng và hầu như không uốn cong khi đầy tải. Cả hai đều được bán với cùng một mô tả là "máy ép cơ 160 tấn" và cả hai sẽ được báo giá tương tự nhau một cách đáng ngạc nhiên. Chúng không phải là cùng một cỗ máy.
Định nghĩa phải được đặt lên hàng đầu vì mọi quyết định thực tế về báo chí đều xuất phát từ nó. Máy ép cơ học là một máy công cụ tạo hình kim loại, lưu trữ động năng trong một bánh đà quay và giải phóng năng lượng đó, thông qua cơ cấu ly hợp và tay quay, vào một thanh trượt di chuyển theo một hành trình cố định lên xuống trong một bộ dẫn hướng. Lực không phải là hằng số. Nó hình thành thông qua hành trình và đạt đỉnh trong vài mm cuối cùng trước điểm chết dưới, đó là lý do tại sao máy ép cơ học rất xuất sắc trong việc tạo phôi và tạo hình và lúng túng khi tạo hình chậm, đầy đủ độ sâu.
Đặc điểm đó giải thích hầu hết những điều sau đây: tại sao trọng tải, hành trình và hành trình mỗi phút được cố định bởi cơ chế cơ học của máy chứ không phải bằng cài đặt điều khiển; tại sao độ cứng của khung lại quan trọng hơn con số trên bảng tên; và tại sao phiên bản điều khiển bằng servo của cùng một loại máy lại trở thành loại phát triển nhanh nhất trong các cửa hàng dập cần sự linh hoạt mà không phải giảm tốc độ chu kỳ.
Đi theo đường dẫn năng lượng từ nguồn điện đến mặt khuôn và toàn bộ máy trở nên dễ lý luận hơn và dễ xác định hơn.
Hai hậu quả nằm ngoài trình tự đó. Đầu tiên, máy ép cơ học chỉ phát triển trọng tải định mức ở gần cuối hành trình; Nếu một quy trình cần lực cao ở nửa hành trình, thì máy ép trục khuỷu là công cụ sai lầm và nên xem xét máy ép thủy lực hoặc servo. Thứ hai, vì ly hợp và phanh quyết định mức độ chính xác có thể dừng trượt và tốc độ quay của nó, loại ly hợp là một trong những tín hiệu mạnh nhất của quá trình tạo máy. Bộ ly hợp ma sát với màn hình phanh điện tử và bộ chọn chế độ inch/đơn/liên tục là thứ cho phép sử dụng máy ép để cài đặt khuôn và cấp cuộn dây tự động trong cùng một ca.
Kiểu truyền tải là nửa còn lại của câu chuyện. Trục khuỷu trơn không tốn kém, nhỏ gọn và có đường cong hành trình gần như hình sin, phù hợp với việc dập khuôn và dập thông thường. Bộ truyền động bánh răng lệch tâm kéo dài hành trình hiệu quả và làm chậm quá trình trượt ở gần đáy, tạo ra nhiều năng lượng công hơn trên mỗi hành trình và hiệu suất tốt hơn khi kéo sâu và tạo hình nặng. Một liên kết chuyển đổi nhân lên lực đáng kể ở gần đáy và do đó là lựa chọn tiêu chuẩn cho công việc rèn nguội, đúc và hiệu chỉnh trong đó vật liệu cần chảy thay vì cắt. Bộ truyền động servo thay thế cách bố trí bánh đà và ly hợp bằng động cơ mô-men xoắn cao có thể lập trình bất kỳ đường cong hành trình nào mà quy trình mong muốn.
Trọng tải là con số tiêu đề, nhưng đây là những thành phần quyết định liệu máy ép có còn giữ được dung sai sau 5 năm hoạt động hai ca hay không.
| hội | Nó làm gì | Những gì nó nói với bạn trong một trích dẫn |
|---|---|---|
| khung | Thực hiện phản ứng tạo hình và giữ cho thanh trượt vuông góc với bệ | Kết cấu hàn và thanh giằng; chỉ số độ võng dưới tải định mức; liệu nó có giảm căng thẳng sau khi hàn không |
| Bánh đà | Lưu trữ năng lượng được giải phóng trong mỗi cú đánh | Bánh đà mass and allowable speed drop indicate available work energy, not just tonnage |
| Ly hợp và phanh | Tham gia và dừng đoàn tàu truyền động mỗi chu kỳ | Ly hợp ma sát khí có chức năng giám sát phanh và chế độ inch báo hiệu một cỗ máy hiện đại, an toàn hơn |
| Trục khuỷu hoặc bánh răng lệch tâm | Chuyển chuyển động quay thành chuyển động trượt | Xác định biên dạng hành trình, năng lượng làm việc và sự phù hợp cho việc dập so với đột bao hình |
| Thanh kết nối và thanh trượt | Truyền lực tới khuôn trên | Khu vực trượt, phạm vi điều chỉnh trượt và liệu có trang bị bảo vệ quá tải thủy lực hay không |
| Gibs và hướng dẫn | Giữ cho đường trượt song song và chống lại lực đẩy lệch tâm | Gibs có thể điều chỉnh so với gibs cố định; đặc điểm kỹ thuật giải phóng mặt bằng; hướng dẫn tám điểm trên các slide rộng hơn |
| Tấm đệm và giường | Hỗ trợ khuôn dưới và xác định không gian khuôn có thể sử dụng | Kích thước giường, kiểu rãnh chữ T, cung cấp đệm hoặc đệm khuôn và độ dày của giường |
| Xi lanh đối trọng | Trọng lượng trượt và dụng cụ bù đắp | Ảnh hưởng đến độ chính xác khi dừng, độ mòn của phanh và độ ồn |
| Hệ thống bôi trơn | Cung cấp dầu cho vòng bi, gibs và bánh răng | Tập trung so với thủ công; liệu các lỗi bôi trơn có được lồng vào bộ điều khiển hay không |
| Hệ thống kiểm soát và an toàn | Chạy chu trình và bảo vệ người vận hành | Tạo PLC, giám sát trọng tải, rèm chắn sáng, điều khiển bằng hai tay và lựa chọn chế độ hành trình |
Hai mục trong bảng đó đáng được chú ý nhiều hơn vì chúng là những mục mà người mua thường lướt qua nhất. Độ lệch của khung - thường được biểu thị bằng một phần milimét trên mét chiều dài bệ ở tải định mức - quyết định xem các cạnh khuôn ở giữa bệ dài có cùng độ sâu với các cạnh khuôn ở hai đầu hay không. Và khoảng hở gib quyết định cách trượt hoạt động khi khuôn được tải lệch tâm, điều này là bình thường trong công việc chuyển tiếp và lũy tiến. Một máy ép có trọng tải lớn nhưng khung mềm và dẫn hướng lỏng lẻo vẫn sẽ tạo ra các bộ phận bị loại bỏ, chỉ đắt hơn.
Máy ép được nhóm theo bốn yếu tố: hình dạng của khung, số điểm kết nối giữa bộ truyền động và thanh trượt, bộ truyền động tạo ra hành trình và quy trình chế tạo máy. Bốn trục đó tạo ra các danh mục mà bạn sẽ thấy trong bất kỳ danh mục nào.
Máy ép kiểu mở có khung hình chữ C với khu vực khuôn có thể tiếp cận được từ phía trước và cả hai bên, giúp cho việc tải thủ công, truy cập robot và công việc ngắn hạn trở nên thuận tiện. Sự đánh đổi là khung vốn đã kém cứng hơn do đường dẫn tải không bị đóng, do đó nó lệch nhiều hơn và đàn hồi trở lại nhiều hơn khi chịu tải, điều này làm giảm tuổi thọ khuôn và độ chính xác của bộ phận. Máy ép kiểu kín sẽ đóng đường dẫn tải xung quanh khuôn, mang lại độ cứng cao hơn nhiều và khả năng chịu tải ngoài tâm tốt hơn với chi phí tiếp cận bị hạn chế. Hầu hết các cửa hàng chạy công việc có độ chính xác khối lượng lớn cuối cùng đều tiêu chuẩn hóa trên các máy khung đóng, trong khi máy ép khung mở vẫn là mặc định cho trọng tải nhỏ hơn và sản xuất hỗn hợp. Bạn nên đọc sự so sánh đầy đủ hơn giữa hai dòng sản phẩm trước khi quyết định mua hàng và phân tích hữu ích về sự đánh đổi giữa kiểu mở và kiểu đóng bao gồm các đối số về độ lệch và truy cập chi tiết hơn.
Máy ép một điểm điều khiển thanh trượt qua một thanh kết nối ở giữa. Nó đơn giản hơn, ít tốn kém hơn và hoàn toàn phù hợp cho các khuôn hẹp và tải trọng lệch tâm vừa phải. Máy ép hai điểm điều khiển thanh trượt thông qua hai thanh kết nối đặt cách nhau trên chiều rộng của thanh trượt, giúp phân tán tải trọng và cải thiện đáng kể khả năng chống lật khi khuôn được nạp lệch tâm. Nếu bạn chạy các bảng rộng, khuôn lũy tiến với các trạm không cân bằng hoặc bất cứ thứ gì đẩy tải về một bên giường, thì máy hai điểm không phải là một thứ xa xỉ; đó là sự khác biệt giữa các bộ phận nhất quán và phế liệu. Một ví dụ điển hình là dòng máy điểm đôi kiểu khép kín, trong đó một mẫu máy tầm trung như máy giường rộng 250 tấn nhắm chính xác vào loại công việc này.
 Máy ép điểm đôi kiểu đóng giường rộng mạnh mẽ BLPE-250 Máy ép điểm kép loại kín nặng 250 tấn với bàn làm việc 2.500 x 1.000 mm, động cơ 22 kW và dữ liệu sê-ri, phù hợp với khuôn dập tiến bộ rộng và tải lệch tâm. Xem sản phẩm →
Bộ truyền động tay quay là loại truyền động cổ điển và vẫn phổ biến nhất: đơn giản, mạnh mẽ và bảo trì không tốn kém. Bộ truyền động bánh răng lệch tâm cung cấp hành trình hiệu quả dài hơn và nhiều năng lượng làm việc hơn, đó là lý do tại sao nó xuất hiện trong các máy khung kín nặng trong phạm vi 400 đến 800 tấn. Bộ truyền động chuyển đổi nhân lên lực ở cuối hành trình, khiến nó trở thành tiêu chuẩn cho việc rèn và đúc nguội. Bộ truyền động servo loại bỏ hoàn toàn cơ cấu bánh đà và ly hợp và thay thế nó bằng một động cơ servo có thể giữ cầu trượt, đảo chiều giữa hành trình và tuân theo cấu hình chuyển động có thể lập trình - tiếp cận chậm, tiếp xúc có kiểm soát, dừng ở phía dưới, quay trở lại nhanh.
Khả năng lập trình đó là điều làm cho máy ép servo trở nên hấp dẫn đối với bản vẽ sâu, trong đó vật liệu phải được phép chảy thay vì bị rách và đối với các hoạt động tạo hình cần dừng để loại bỏ hiện tượng đàn hồi. Một loại máy như máy ép servo một điểm loại mở nặng 125 tấn được chế tạo đặc biệt theo yêu cầu đó, ghép nối chuyển động trượt được điều khiển bằng servo với cửa sổ quy trình vẽ sâu.
 BLAS-125 Máy ép nguồn servo một điểm loại mở vẽ sâu Máy ép servo loại mở nặng 125 tấn với hành trình trượt mở rộng 180 mm và độ sâu họng 350 mm để vẽ sâu, trong đó chuyển động trượt có thể lập trình hỗ trợ dòng nguyên liệu. Xem sản phẩm →
Lưu ý thực tế là máy ép servo có giá cao hơn trên mỗi tấn và yêu cầu kiến thức về quy trình tốt hơn để khai thác. Nếu bộ phận đó là một phôi đơn giản hoặc một giá đỡ bị xuyên thủng, thì việc kiểm soát chuyển động bổ sung là số tiền dành cho khả năng mà công việc không bao giờ sử dụng.
Một bảng báo giá báo chí có hàng tá con số và chỉ một số ít trong số đó quyết định xem chiếc máy có phù hợp với công việc hay không. Đây là những cái cần kiểm tra đầu tiên.
Lỗi thông số kỹ thuật phổ biến nhất là mua trọng tải mà không kiểm tra hành trình và năng lượng. Máy ép 200 tấn với hành trình ngắn và bánh đà nhẹ có thể bị máy ép 160 tấn với hành trình dài hơn và bánh đà nặng hơn đánh bại trong công việc vẽ sâu và bảng thông số kỹ thuật sẽ không nói rõ điều đó. Lỗi phổ biến thứ hai là bỏ qua tải lệch tâm. Một con súc sắc nằm hoàn toàn ở giữa giường hoạt động rất khác so với một con xúc xắc trải dài hết chiều rộng của giường với phần nặng nhất lệch sang một bên.
Máy ép cơ học là máy tạo hình có mục đích chung, nhưng các quy trình mà chúng chiếm ưu thế có chung một đặc điểm: chúng cần lực cao tác dụng đột ngột và liên tục ở một vị trí được kiểm soát.
Làm trống và xuyên thấu. Cắt tấm kim loại thành hình và đục lỗ. Vật liệu bị nứt chứ không phải chảy, vì vậy máy ép nhanh, cứng với hướng dẫn trượt tốt là lý tưởng và yêu cầu về trọng tải dễ dàng được tính toán từ cường độ cắt và chiều dài cắt.
Uốn, gấp mép và tạo hình. Các hoạt động uốn, chạm đáy và gấp mép bằng không khí trong đó khuôn đặt hình dạng cuối cùng. Tính nhất quán phụ thuộc vào vị trí điểm chết dưới có thể lặp lại.
Vẽ sâu sắc. Cốc, vỏ và vỏ động cơ nơi vật liệu phải chảy vào khoang khuôn mà không bị rách. Đây là quá trình thường buộc người mua phải thực hiện hành trình dài hơn, đệm khuôn hoặc bộ truyền động servo có cấu hình tốc độ có thể lập trình.
Đúc tiền và định cỡ. Những thao tác mỏng, áp suất cao cần lực tập trung ở đáy hành trình. Máy chuyển số và bánh răng lệch tâm nổi trội ở đây.
Rèn nguội. Các bộ phận rắn hoặc gần rắn được hình thành ở nhiệt độ phòng, đòi hỏi lực rất cao và biến dạng lớn. Máy truyền động chuyển đổi có đặc điểm hành trình cân bằng và khung chịu tải nặng được chế tạo cho nhiệm vụ này và máy ép chuyển đổi có trọng tải cao thuộc loại 650 tấn minh họa cho danh mục: chuyển động hành trình cân bằng, khả năng biến dạng cao và khung dành cho tải công nghiệp liên tục.
 Máy ép công suất loại chuyển đổi rèn nguội biến dạng cao BLKP-650 Máy ép chuyển đổi 650 tấn với hành trình áp suất 8 mm, đầu phun tích hợp và động cơ 75 x 4 kW để rèn nguội nặng và tạo hình ổn định các bộ phận khổ dày. Xem sản phẩm →
Vỏ pin và dập thành phần kết cấu. Một ứng dụng mới hơn và mở rộng nhanh chóng. Vỏ pin và các bộ phận kết cấu yêu cầu chuyển động trượt rất ổn định, độ chính xác cao trên nhiều kích cỡ vỏ và đủ trọng tải để tạo thành hợp kim dày hơn hoặc cứng hơn mà không bị biến dạng. Máy hai điểm được chế tạo có mục đích với giường rộng đã xuất hiện dành riêng cho loại công việc này.
Trước khi chọn một kiểu máy cụ thể, dòng máy đó phải đúng. Ba gia đình giải quyết những vấn đề khác nhau.
| Biến | Máy ép cơ khí | Máy ép thủy lực | Máy ép servo |
|---|---|---|---|
| Hồ sơ bắt buộc | Đỉnh gần điểm chết dưới | Không đổi trong toàn bộ hành trình | Có thể lập trình ở bất cứ đâu trong hành trình |
| Đột quỵ | Cố định theo cơ chế | có thể điều chỉnh | Lập trình đầy đủ |
| Tốc độ chu kỳ | Nhanh, thường là nhanh nhất trong ba | Chậm nhất | Nhanh chóng và có thể được tối ưu hóa cho từng phần |
| Hiệu quả năng lượng | Bánh đà buffers peak demand from the supply | Tải bơm liên tục | Năng lượng được sử dụng chủ yếu khi hình thành |
| Phù hợp nhất với | Làm trống, xỏ lỗ, uốn, dập chung, rèn nguội | Vẽ sâu, tấm dày, tạo hình lâu dài | Vẽ sâu, điều khiển đàn hồi, linh hoạt, sản xuất hỗn hợp |
| Trình điều khiển chi phí chính | khung stiffness, drive type, tonnage | Công suất bơm và van, kích thước xi lanh | Động cơ và truyền động điện tử, phần mềm điều khiển |
Trong thực tế, hầu hết các cửa hàng dập khối lượng lớn vẫn chạy máy ép cơ học cho bất kỳ công việc nào liên quan đến cắt hoặc tạo hình nông, duy trì hệ thống thủy lực cho các công việc sâu, chậm và bổ sung thêm máy trợ lực khi hỗn hợp các bộ phận rộng và thời gian chuyển đổi rất quan trọng. Sai lầm cần tránh là mua một máy ép servo cho một công việc mà một máy ép quay được chỉ định rõ ràng sẽ thực hiện với số tiền ít hơn đáng kể hoặc mua một máy ép cơ khí nhỏ cho một công việc kéo sâu cần cấu hình lực mà chỉ máy thủy lực hoặc máy servo mới có thể cung cấp.
Một khi gia đình và trọng tải đã được giải quyết, sự khác biệt giữa một cỗ máy chạy được mười lăm năm và một cỗ máy chiến đấu với bạn trong năm năm nằm ở một danh sách ngắn các câu hỏi về thương mại và kỹ thuật.
Thời gian dẫn xứng đáng có dòng riêng của nó. Một máy khung mở tiêu chuẩn có thể xuất xưởng trong vài tháng, trong khi một máy ép khung đóng hoặc servo lớn được chế tạo theo thông số kỹ thuật có thể mất nhiều thời gian hơn đáng kể. Nếu giai đoạn sản xuất được cố định, ngày đặt hàng báo chí cũng được ấn định một cách hiệu quả và mọi tùy chỉnh đều phải được thỏa thuận bằng văn bản trước khi đặt cọc.
Máy ép cơ là loại máy có năng lượng dự trữ, nó sẽ giữ được năng lượng đó ngay cả khi mất điện. Mọi tính năng an toàn trên máy ép hiện đại đều tồn tại vì thực tế đó: phanh phải được giám sát để phanh bị hỏng sẽ dừng máy thay vì để thanh trượt rơi xuống và quy trình khóa phải cách ly năng lượng dự trữ chứ không chỉ nguồn điện.
Việc bảo trì cũng theo sau từ cơ khí. Má ly hợp và phanh bị mòn và phải được kiểm tra định kỳ; khe hở gib phải được kiểm tra vì nó trôi theo tải trọng và nhiệt độ; các điểm bôi trơn phải được cung cấp một cách đáng tin cậy, vì gib bị thiếu sẽ làm hỏng bề mặt trượt rất lâu trước khi nó phá hủy ổ trục; và vòng bi bánh đà, xi lanh đối trọng và thiết bị bảo vệ quá tải đều có chu kỳ kiểm tra cần được ghi vào nhật ký bảo trì từ ngày đầu tiên.
Thói quen hữu ích nhất mà cửa hàng có thể áp dụng là giám sát trọng tải. Một máy in ghi lại dấu hiệu lực của mỗi hành trình sẽ đánh dấu khuôn bị mòn, phôi đôi, bộ phận nạp sai hoặc ổ trục đang có vấn đề hàng tuần trước khi nó tạo ra một thùng phế liệu chứa đầy các bộ phận bị loại bỏ. Trên một chiếc máy chạy hàng nghìn nét mỗi ca, việc giám sát đó sẽ tự thực hiện nhanh hơn hầu hết các tùy chọn khác trên mẫu đơn đặt hàng.
Máy ép cơ học có ý tưởng đơn giản và chi tiết không thể tha thứ. Bánh đà tích trữ năng lượng, ly hợp giải phóng năng lượng và tay quay, bánh răng hoặc nút chuyển đổi năng lượng thành một hành trình cố định truyền lực ở gần đáy. Mọi thứ quan trọng về mặt thương mại - độ cứng của khung, các điểm kết nối, khả năng chịu tải lệch tâm, hành trình và năng lượng chứ không chỉ riêng trọng tải cũng như chất lượng của ly hợp, dẫn hướng và hệ thống điều khiển - đều là hệ quả trực tiếp của cơ chế đó.
Hãy giải quyết vấn đề gia đình trước tiên. Sau đó, khớp hành trình, năng lượng và kích thước bệ máy với bộ phận thay vì với con số trên tờ rơi quảng cáo, mua biên trọng tải hợp lý và xác nhận ai là người gia công khung và ai đứng đằng sau máy sau khi lắp đặt. Máy ép được chọn theo cách này không nhất thiết phải là phương án đắt nhất trong báo giá; nó chỉ cần là máy có cơ chế phù hợp với công việc bạn thực sự định chạy.
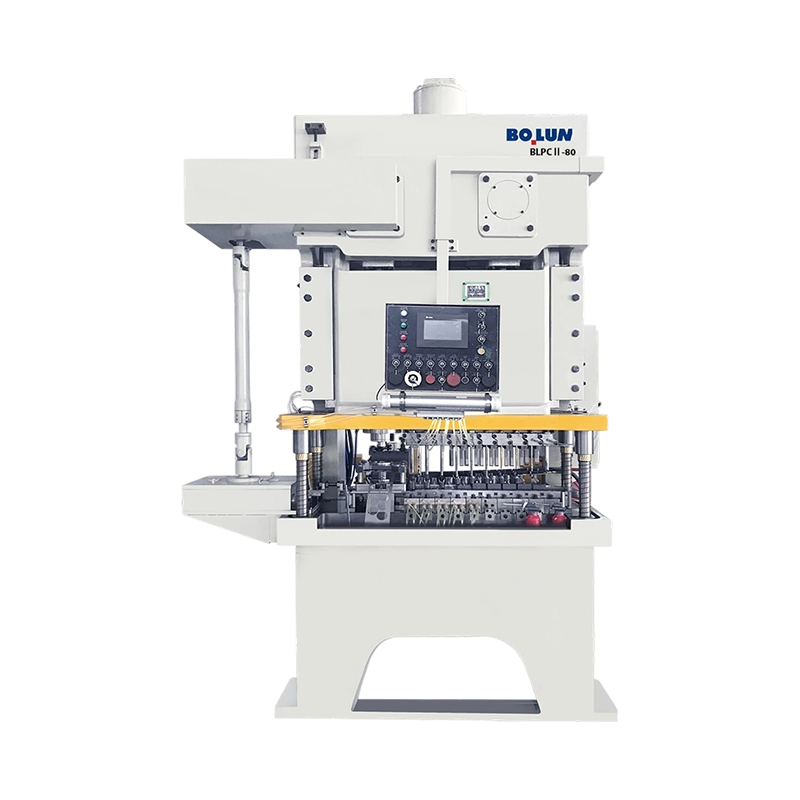


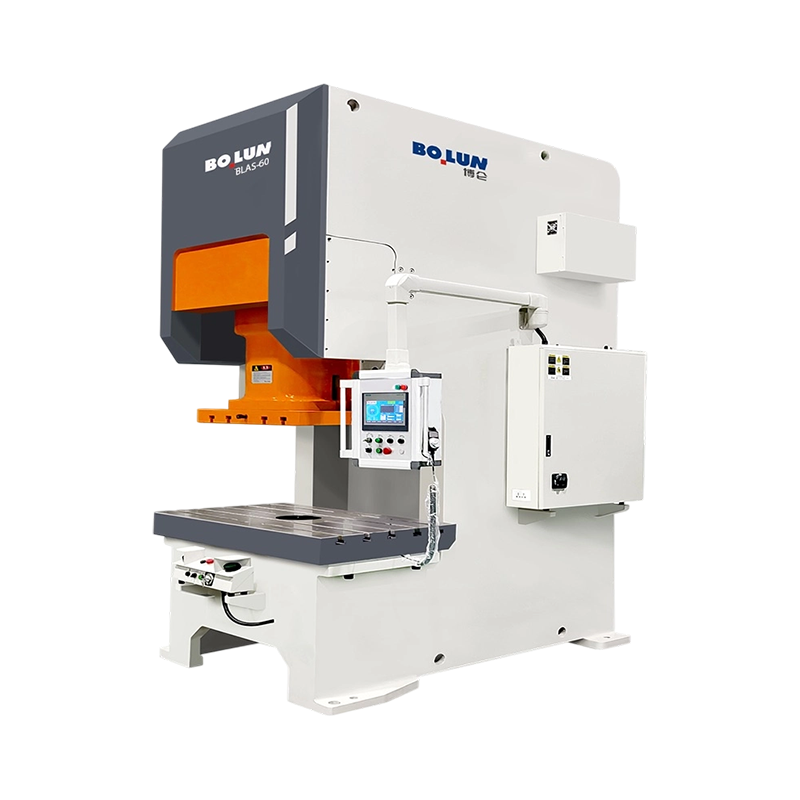
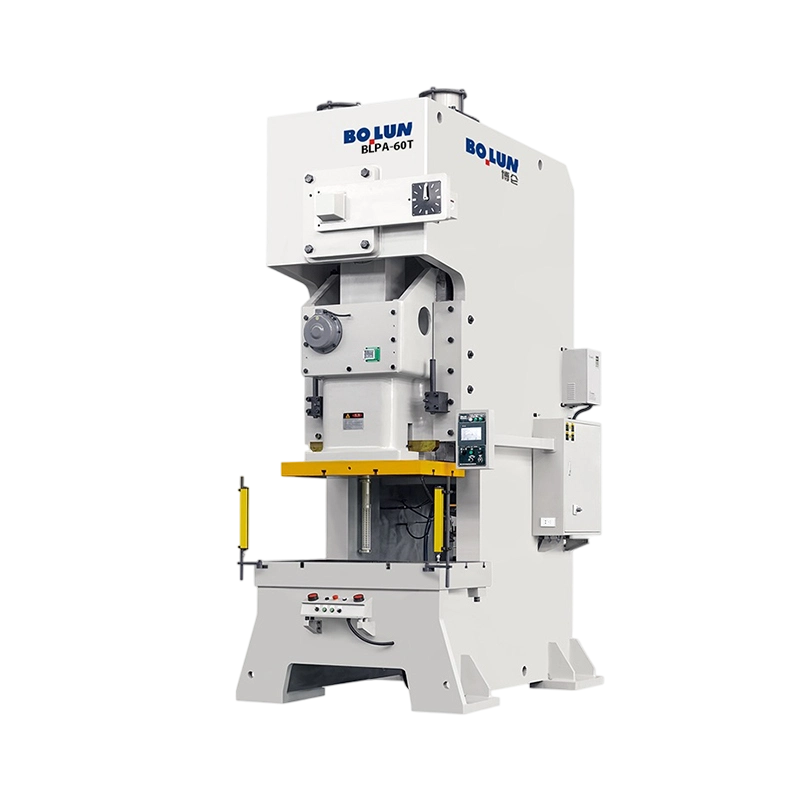
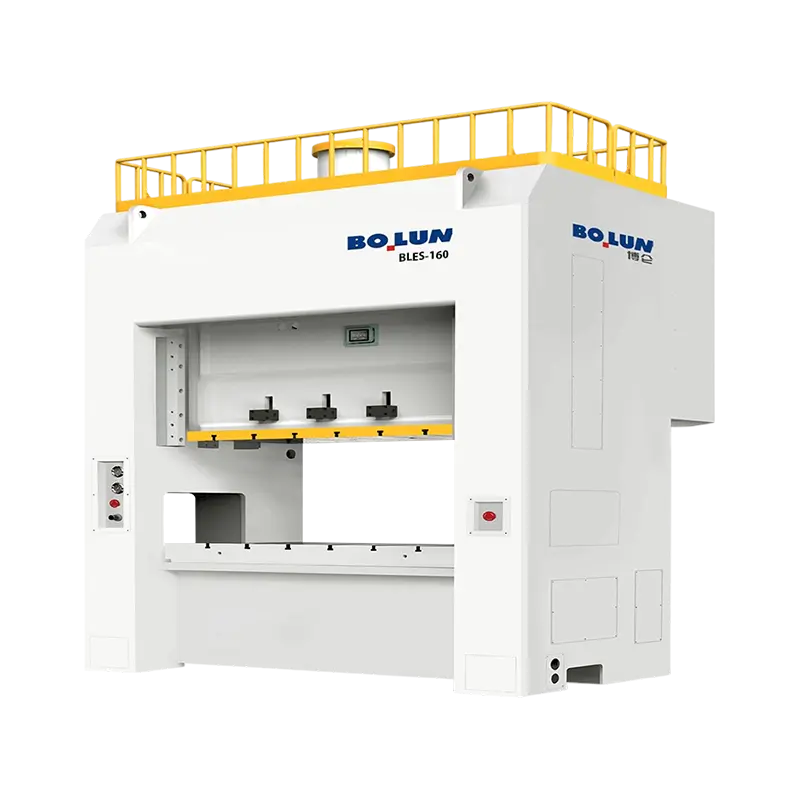
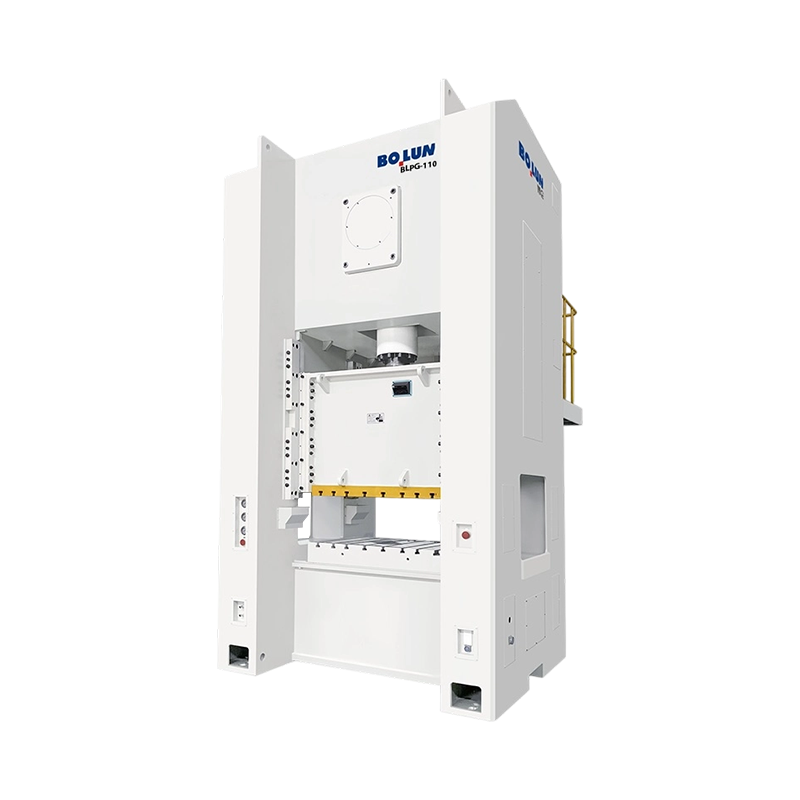
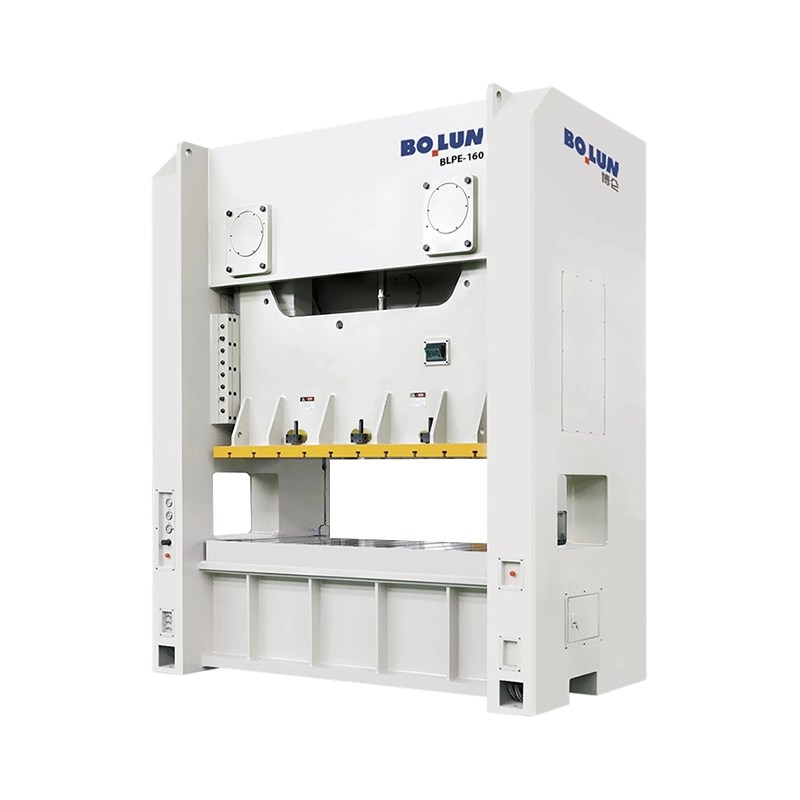
Máy ép điện là gì? A Máy ép điện - còn được gọi là máy ép dập ...
Phái đoàn thương mại Moscow & St. Petersburg mang lại những hiểu biết sâu sắc...
Khi bạn dự định sản xuất các bộ phận kim loại vừa hoặc nhỏ với số lượng lớ...
Một nhà sản xuất dây buộc cỡ trung gần đây phải đối mặt với một vấn đề que...
Câu trả lời ngắn gọn: Loại khung nào phù hợp với công việc của bạn ...
Bắt đầu với quyết định mua hàng, không phải định nghĩa Một kỹ sư thu...
Liên hệ với chúng tôi

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Số 1 Đường Linjiang East, Xiaren, Thị trấn Jinting, Thành phố Thặng Châu, Tỉnh Chiết Giang, Trung Quốc
Sẵn sàng để bắt đầu?
Get in Touch

Bây giờ!
CHIẾT GIANG BOLUN

