
Sản xuất & Gia công kim loại
Một cái nhìn trực tiếp, thực tế về cách máy ép cơ khí định hình dây chuyền sản xuất hiện đại — từ đột bao hình và vẽ cho đến các ngành công nghiệp và loại máy phụ thuộc vào chúng.
Câu trả lời trực tiếp: Máy ép cơ học được sử dụng để làm gì
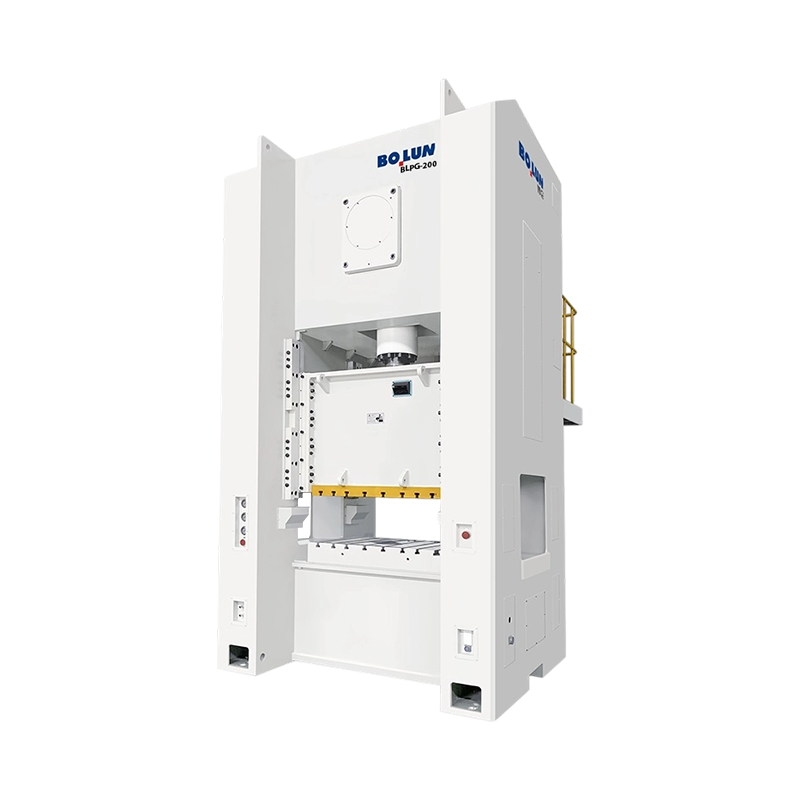
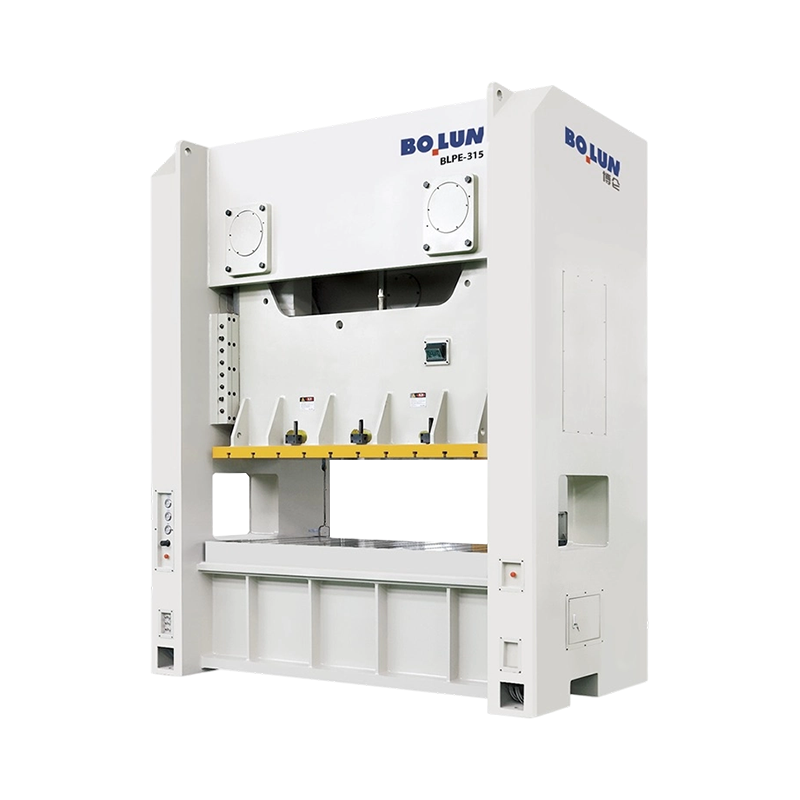
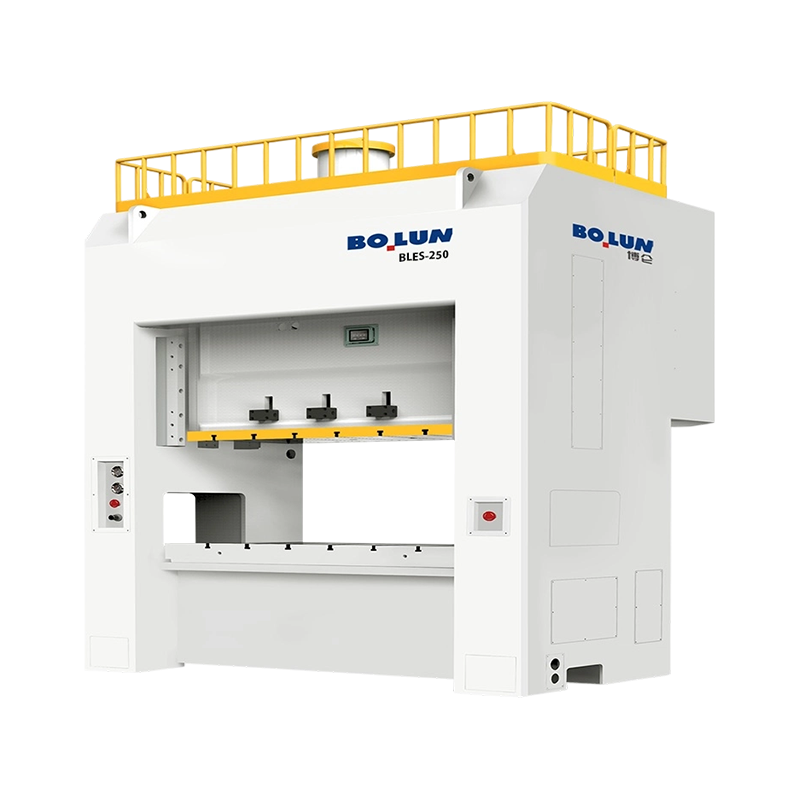
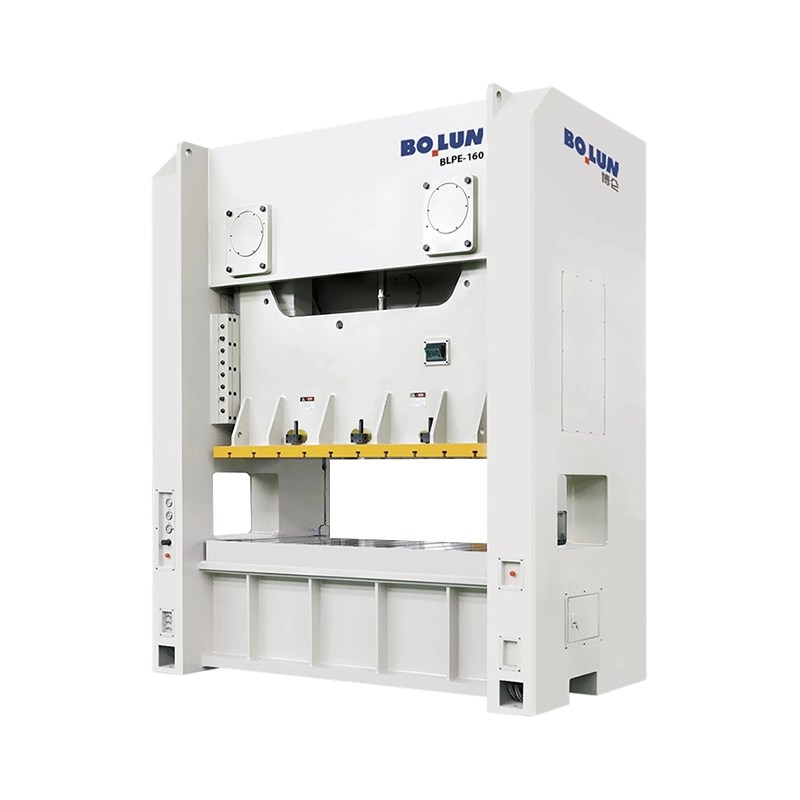
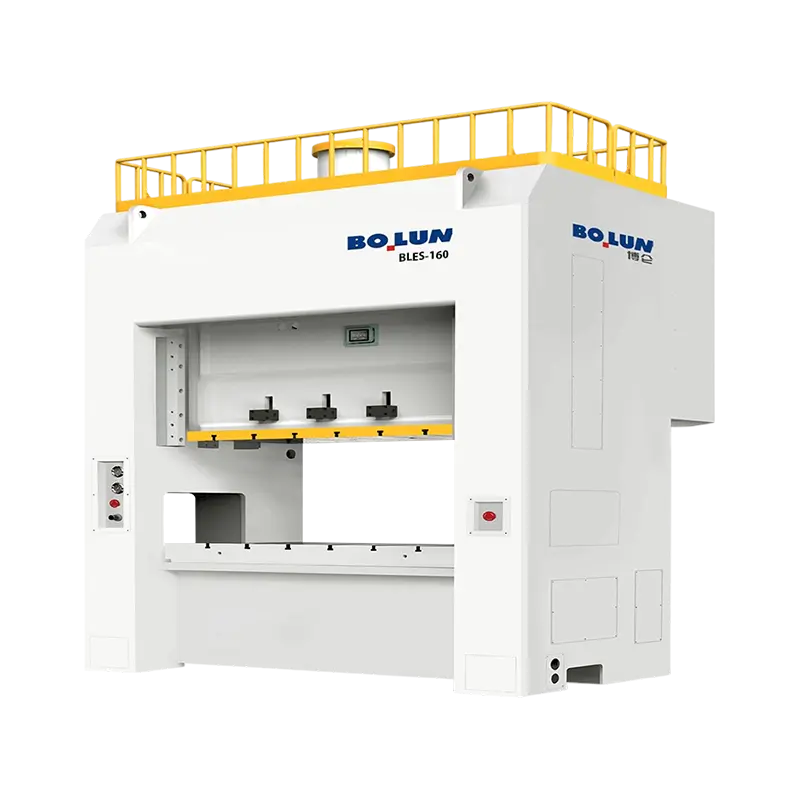
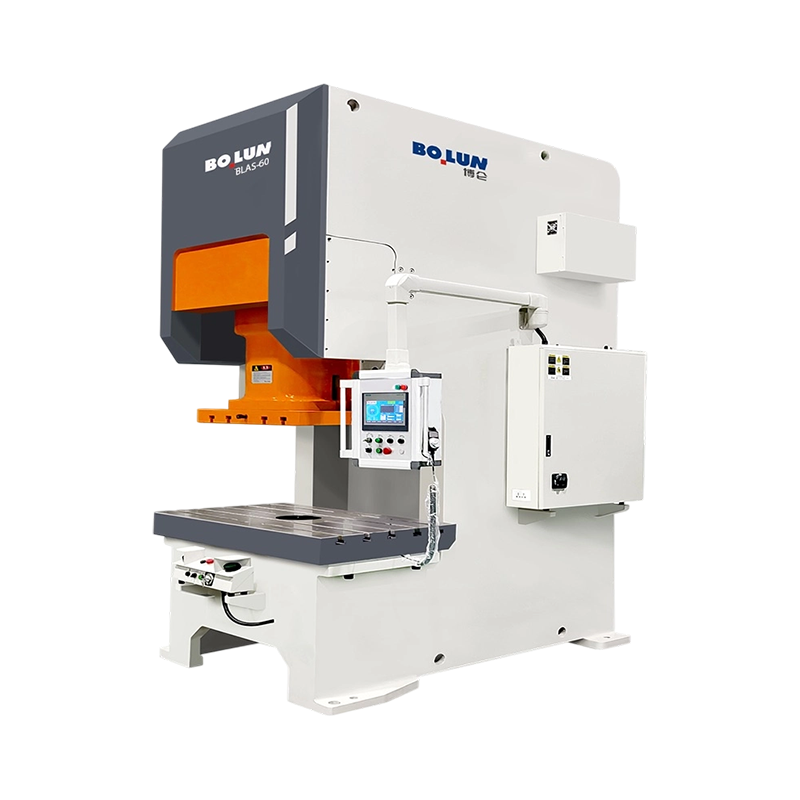
A máy ép cơ khí chủ yếu được sử dụng để cắt, tạo hình và tạo hình kim loại hoặc các vật liệu tấm khác thông qua thao tác đột nhanh bằng bánh đà. Trong nền sản xuất hiện đại, máy ép điện cơ khí xử lý các hoạt động đột, uốn, vẽ, đúc và dập nổi ở tốc độ cao và có độ lặp lại chặt chẽ, khiến chúng trở thành xương sống của dây chuyền dập trong sản xuất ô tô, thiết bị, điện tử và phần cứng. Một máy ép cơ cỡ trung có thể hoàn thành từ 20 đến hơn 1.000 nét mỗi phút tùy thuộc vào kiểu máy, đó là lý do tại sao những máy này vẫn là lựa chọn ưu tiên bất cứ khi nào nhà máy cần sản xuất bộ phận khối lượng lớn, ổn định với chi phí trên mỗi đơn vị thấp hơn so với các lựa chọn thay thế thủy lực chậm hơn.
Ngoài câu trả lời cơ bản, việc hiểu chính xác vị trí và cách thức các máy này phù hợp với dây chuyền sản xuất sẽ giúp người mua và kỹ sư đưa ra quyết định thông minh hơn về công cụ, công suất và bảo trì dài hạn. Các phần bên dưới trình bày chi tiết các ứng dụng cốt lõi, loại máy và tiêu chí lựa chọn.
Hoạt động sản xuất cốt lõi được thực hiện bởi máy ép cơ khí
Một máy ép cơ học chuyển đổi năng lượng quay của bánh đà thành hành trình tuyến tính có kiểm soát, đẩy thanh ram hướng xuống so với bộ khuôn. Hành động cơ học duy nhất này hỗ trợ một số quy trình gia công kim loại riêng biệt, mỗi quy trình phù hợp với hình dạng bộ phận và mục tiêu sản xuất khác nhau.
Làm trống và xuyên thủng
Đột phôi cắt một hình dạng phẳng ra khỏi tấm phôi, trong khi đục lỗ sẽ loại bỏ vật liệu để tạo ra các lỗ hoặc khe bên trong một bộ phận. Đây là một trong những hoạt động nhanh nhất mà máy ép năng lượng cơ học thực hiện, thường hoàn thành trong một phần giây cho mỗi hành trình, đó là lý do tại sao các đường dập trống lại phổ biến trong sản xuất tiếp điểm điện và giá đỡ.
máy ép điện cơ khí
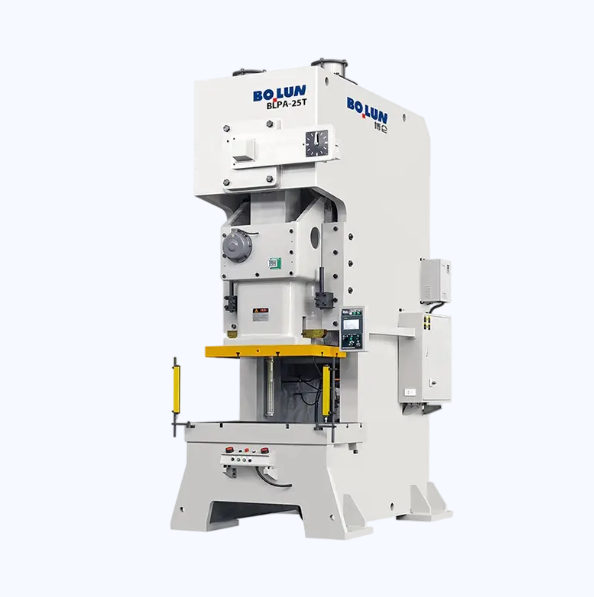
Uốn và tạo hình
Việc uốn sẽ định hình lại vật liệu phẳng thành các góc hoặc đường cong, đồng thời tạo hình sẽ đẩy vật liệu thành hình dạng ba chiều bằng cách sử dụng các khuôn phù hợp. Máy ép cơ học vượt trội ở đây vì chiều dài hành trình nhất quán đảm bảo mọi bộ phận uốn cong theo cùng một góc, giảm tỷ lệ phế liệu trong quá trình sản xuất dài.
Vẽ sâu và đúc tiền
Vẽ sâu kéo các phôi phẳng thành các bộ phận hình cốc hoặc rỗng, chẳng hạn như bồn rửa, bình nhiên liệu hoặc vỏ, trong khi đúc tạo áp lực tập trung để dập nổi các chi tiết bề mặt mịn, như logo hoặc số sê-ri, thành một bộ phận có độ chính xác cao.
Thông tin
Sự lựa chọn giữa khuôn đột, khuôn định hình và khuôn kéo thường là yếu tố lớn nhất trong việc xác định yêu cầu về trọng tải tổng thể cho một bộ phận nhất định.
Các ngành phụ thuộc vào máy ép cơ khí
Tính linh hoạt của máy ép năng lượng cơ học có nghĩa là chúng xuất hiện trên nhiều lĩnh vực khác nhau, mỗi lĩnh vực tận dụng tốc độ và độ lặp lại khác nhau.
| Công nghiệp | Ứng dụng điển hình | Loại báo chí phổ biến |
|---|---|---|
| ô tô | Tấm thân, giá đỡ, bộ phận khung gầm | Máy ép thẳng |
| Thiết bị gia dụng | Vỏ, tấm, giá đỡ | Máy ép khung khoảng cách |
| Điện tử | Đầu nối, thiết bị đầu cuối, tem nhỏ | Máy ép chính xác tốc độ cao |
| Phần cứng và ốc vít | Vòng đệm, kẹp, phụ kiện | báo chí OBI |
Các loại máy ép điện cơ học và trường hợp sử dụng tốt nhất của chúng
Không phải tất cả các máy ép cơ học đều được chế tạo giống nhau và việc chọn kiểu khung phù hợp có tác động trực tiếp đến hiệu quả sản xuất và chất lượng bộ phận.
- Máy ép nghiêng mở (OBI): máy nhỏ gọn có khả năng nghiêng để các chi tiết hoàn thiện rơi ra ngoài nhờ trọng lực, lý tưởng cho việc dập từ nhỏ đến trung bình.
- Máy ép khung khoảng cách: cung cấp khả năng tiếp cận ba mặt vào khu vực khuôn, rất phù hợp cho công việc khuôn liên tục và các hoạt động thứ cấp.
- Máy ép cạnh thẳng: cung cấp độ cứng cao nhất và phân bố lực đồng đều, được sử dụng cho các tấm lớn và dụng cụ kéo sâu.
- Máy ép tốc độ cao: được thiết kế cho tốc độ chu kỳ cực nhanh, phổ biến trong sản xuất thiết bị đầu cuối và đầu nối.
Việc kết hợp loại máy ép với hình dạng bộ phận là một trong những quyết định ban đầu quan trọng nhất trong dự án dập.
Tại sao các nhà sản xuất chọn máy ép cơ khí thay thế
So với máy ép thủy lực, máy ép thủy lực thường có thời gian chu kỳ nhanh hơn vì bánh đà lưu trữ và giải phóng năng lượng một cách cơ học thay vì dựa vào sự tích tụ áp suất chất lỏng. Điều này khiến chúng trở thành lựa chọn ưu tiên cho các hoạt động sản xuất khối lượng lớn, nơi phải sản xuất hàng nghìn bộ phận giống hệt nhau trong mỗi ca.
Những ưu điểm chính thường được các kỹ sư sản xuất trích dẫn bao gồm:
- Tốc độ hành trình nhanh hơn, hỗ trợ năng suất cao hơn trên các bộ phận từ đơn giản đến phức tạp vừa phải
- Tiêu thụ năng lượng trên mỗi chu kỳ thấp hơn so với các hệ thống thủy lực có trọng tải tương tự
- Chiều dài hành trình nhất quán, giúp cải thiện khả năng lặp lại kích thước trong suốt quá trình sản xuất dài
- Giảm chi phí bảo trì dài hạn do có ít phớt thủy lực và hệ thống chất lỏng hơn
thành công
Các cơ sở phù hợp chính xác với loại máy ép với yêu cầu bộ phận thường thấy tỷ lệ phế liệu thấp hơn đáng kể và thời gian chu kỳ có thể dự đoán được nhiều hơn trong toàn bộ ca.
Chọn máy ép cơ khí phù hợp cho dây chuyền sản xuất của bạn
Việc chọn một máy ép cơ học bao gồm việc kết hợp trọng tải, kích thước giường và tốc độ hành trình với bộ phận cụ thể đang được sản xuất. Trọng tải quá nhỏ có nguy cơ tạo hình không hoàn chỉnh hoặc dụng cụ bị mòn sớm, trong khi trọng tải quá khổ sẽ làm tăng thêm chi phí và sử dụng năng lượng không cần thiết.
Trọng tải và kích thước giường
Yêu cầu về trọng tải được tính toán dựa trên độ dày vật liệu, độ bền cắt và chu vi của phần cắt hoặc hình thành. Kích thước bệ phải phù hợp với bộ khuôn có khoảng trống vừa đủ cho việc nạp nguyên liệu và đẩy bộ phận ra.
Chiều dài và tốc độ hành trình
Các thao tác kéo sâu yêu cầu các nét dài hơn, trong khi việc tẩy trống và xỏ lỗ được hưởng lợi từ các nét ngắn hơn, nhanh hơn. Việc kết hợp các đặc điểm hành trình với hoạt động giúp giảm thời gian chu kỳ mà không ảnh hưởng đến chất lượng bộ phận.
Những cân nhắc về bảo trì và an toàn
Việc bảo trì thường xuyên máy ép cơ học tập trung vào hệ thống ly hợp và phanh, vòng bi bánh đà và các điểm bôi trơn, vì các bộ phận này bị mài mòn nhiều nhất trong quá trình vận hành liên tục ở tốc độ cao. Kiểm tra theo lịch trình, thường là 200 đến 500 giờ hoạt động một lần tùy theo chu kỳ làm việc, giúp ngăn chặn thời gian ngừng hoạt động ngoài dự kiến.
Các hệ thống an toàn như rèm sáng, điều khiển bằng hai tay và khu vực khuôn được bảo vệ là tiêu chuẩn trên máy ép cơ điện hiện đại và người vận hành không bao giờ được bỏ qua các hệ thống này ngay cả khi chạy sản xuất ngắn vì tốc độ hành trình của ram để lại rất ít sai sót trong quá trình can thiệp thủ công.
Cảnh báo
Việc bỏ qua tấm chắn bảo vệ hoặc bộ điều khiển bằng hai tay, dù chỉ trong thời gian ngắn, cũng sẽ loại bỏ lớp bảo vệ chính của máy khỏi thương tích của người vận hành trong các chu kỳ tốc độ cao.
Nguy hiểm
Không bao giờ đặt tay hoặc dụng cụ bên trong khu vực khuôn khi máy ép được cấp nguồn, ngay cả trong khi thiết lập - tốc độ hành trình không có thời gian để phản ứng khi chu kỳ bắt đầu.